
Oprogramowanie dla wydajnej produkcji
Oprogramowanie dla wydajnej produkcji
Oprogramowanie dla przemysłu motoryzacyjnego stanowi warstwę pośredniczącą między systemem ERP a maszynami. Przejmuje zlecenie produkcyjne, przekazuje każdej stacji dokładne instrukcje dotyczące tego, co i w jakiej kolejności należy wyprodukować, zbiera wyniki bezpośrednio z urządzeń oraz prowadzi stałą dokumentację łączącą każdą gotową część z materiałami, parametrami, narzędziami i osobami, które ją wytworzyły.
Ten rekord istnieje, ponieważ IATF 16949 a Twój klient OEM tego wymaga: awarię w terenie trzeba móc przypisać do konkretnej partii, zmiany i wartości momentu obrotowego w ciągu godzin, a nie tygodni. Koszt braku takiego rozwiązania nie polega na ustaleniach z audytu – chodzi o działania ograniczające rozprzestrzenianie się awarii, których nie da się precyzyjnie wyznaczyć, przez co musisz wstrzymać całą produkcję zamiast tylko tych dwóch godzin, które faktycznie były dotknięte awarią.
W branży motoryzacyjnej kluczowymi czynnikami ekonomicznymi są czas taktu, czas przezbrojenia i wydajność przy pierwszym przejściu: duża wielkość produkcji, krótki cykl, nieustanne powtarzanie. Jest to inne zadanie optymalizacyjne niż w przypadku produkcji lotniczej o małej wielkości, dlatego umieściliśmy je na osobnej stronie – zobacz oprogramowanie do produkcji w przemyśle lotniczym i kosmicznym jeśli to właśnie twój sklep.
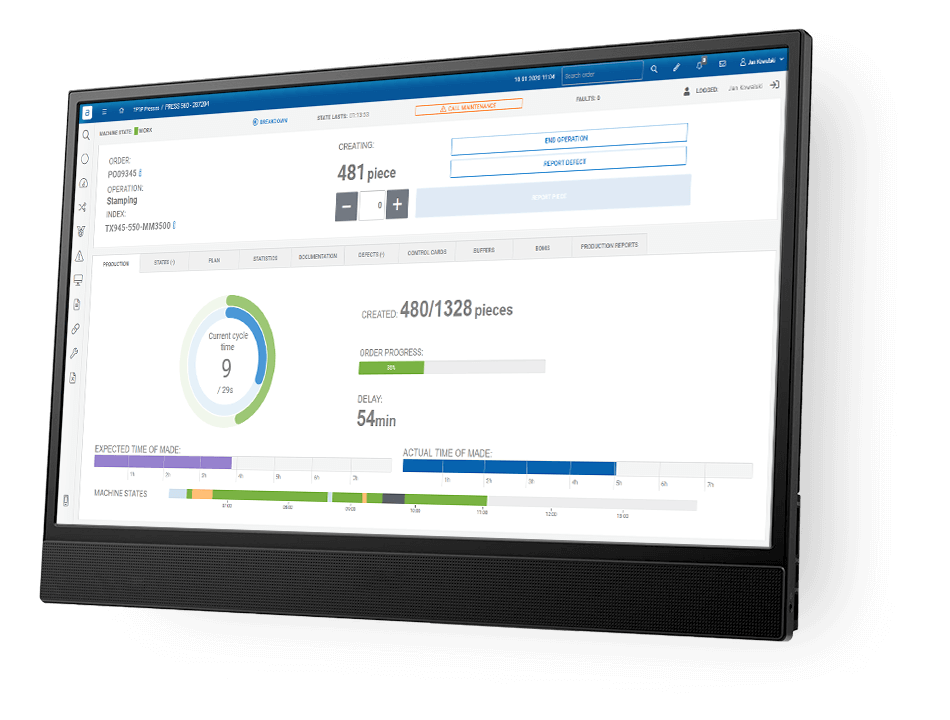
Większość zakładów motoryzacyjnych już dysponuje tymi danymi – gdzieś tam: w karcie produkcyjnej w teczce, na wydruku wartości momentu obrotowego, w arkuszu kalkulacyjnym z odrzutami, w dzienniku konserwacji w innym systemie. Problem polega na tym, że żadne z tych danych nie są ze sobą powiązane, dopóki skarga klienta nie zmusi kogoś do spędzenia trzech dni na ręcznym łączeniu ich w całość.
Gdy połączenie jest aktywne, integracja danych odbywa się na bieżąco, w miarę wprowadzania danych. Skanowanie numeru VIN, numeru seryjnego lub numeru partii pozwala uzyskać pełną historię w ciągu kilku sekund – a ten sam strumień danych służy do obliczania wskaźnika OEE, planowania sekwencji JIT oraz konserwacji zapobiegawczej, bez konieczności dwukrotnego wprowadzania tych danych.
Podróżujący na papierze:
Praca w środowisku produkcyjnym z dostępem do sieci:
wydłużenie czasu pracy na podłączonych liniach
skrócenie czasu kontroli jakości
poprawa w zakresie dostaw „just-in-time”
krótszy czas uruchomienia produkcji i przezbrojenia
Klienci z branży motoryzacyjnej nie zadowalają się samymi zapewnieniami o jakości – poddają audytowi system, który ją zapewnia. Firma Accevo działa w taki sposób, że dowody są już gotowe, gdy pojawia się audytor.
IATF 16949 i podstawowe narzędzia
IATF 16949 – norma zarządzania jakością w branży motoryzacyjnej oparta na normie ISO 9001. Accevo spełnia wymagania dotyczące identyfikowalności, planu kontroli i planu reagowania dzięki dokumentacji tworzonej na bieżąco podczas produkcji, a nie odtwarzanej po jej zakończeniu.
APQP i PPAP – zatwierdzenie części produkcyjnej wymaga udokumentowanej zdolności procesowej. Dane SPC, wskaźniki zdolności procesowej i wykresy kontrolne pochodzą z rzeczywistego procesu, a nie z arkusza próbkowania.
FMEA, plan kontroli i MSA – cechy określone w planie kontroli to cechy mierzone przez system na bieżąco, a plany reagowania są uruchamiane bezpośrednio na danym stanowisku, a nie wykrywane dopiero podczas przeglądu.
Wymagania klientów i producentów OEM
Wymagania dostosowane do potrzeb klienta – każdy producent OEM stosuje własne zasady dotyczące etykietowania, pojemników, opakowań i sprawozdawczości. Są one konfigurowane indywidualnie dla każdego klienta, a nie zakodowane w samym produkcie.
Kontrola instrukcji roboczych – operator widzi wyłącznie zatwierdzoną wersję dla aktualnie obowiązującej części i konfiguracji; wycofane instrukcje natychmiast znikają z hali produkcyjnej.
Kontrola materiałów i podzespołów – tożsamość podzespołu jest weryfikowana w momencie jego zastosowania i odnotowywana w dokumentacji zespołu, do którego został wmontowany, co eliminuje ryzyko awarii spowodowanej użyciem niewłaściwych części.
Certyfikaty firmy
ISO 9001 – certyfikowany system zarządzania jakością obejmujący nasze procesy rozwoju, realizacji i wsparcia.
ISO/IEC 27001 – certyfikowany system zarządzania bezpieczeństwem informacji, dzięki czemu Państwa dane produkcyjne są objęte mechanizmami kontroli podlegającymi niezależnym audytom.
Sprawdź nas – kopie certyfikatów, opisy zakresu usług oraz dowody z audytu są dostępne na potrzeby kwalifikacji dostawcy na każdym etapie oceny.
Każdy moduł działa na jednej platformie Accevo Smart Factory i korzysta z tego samego modelu danych, dzięki czemu identyfikowalność, jakość i wydajność sprzętu to trzy aspekty tego samego zdarzenia produkcyjnego – a nie trzy integracje, które trzeba utrzymywać. Zacznij od linii, która sprawia najwięcej problemów, a następnie rozszerz działanie na całą System Realizacji Produkcji gdy będziesz gotowy.
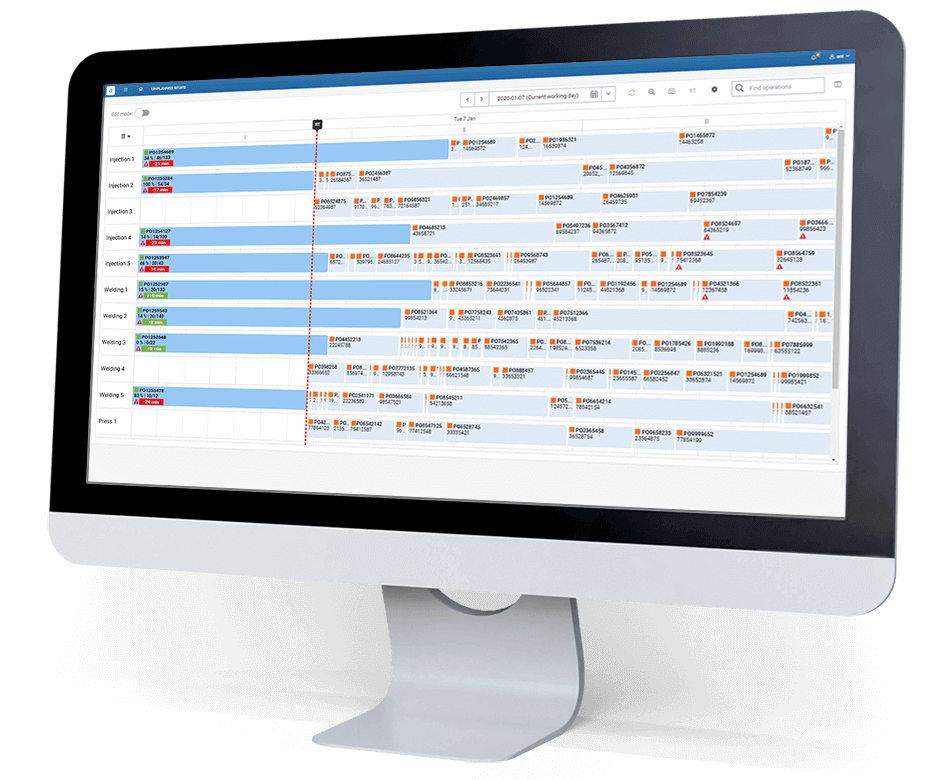
Zamówienia napływają z systemu ERP, są porządkowane zgodnie z taktem produkcyjnym i popytem, a następnie przekazywane do stanowisk roboczych wraz z odpowiednią trasą realizacji, listą materiałów (BOM) oraz aktualną wersją instrukcji roboczej dla każdej jednostki. Poznaj moduł ➤
Numery seryjne, partie komponentów i pojemniki są przypisywane do danej jednostki w miarę jej przemieszczania się. Wystarczy zeskanować gotową część, aby sprawdzić, z jakich elementów została wykonana, lub surowiec, aby sprawdzić, do jakich części został wykorzystany. Poznaj moduł ➤
Kontrole na bieżąco z natychmiastowymi werdyktami o zgodności z limitami lub przekroczeniu limitów, odczytywane z systemu automatyki lub wprowadzane przez operatora, wraz z wykresami kontrolnymi Shewharta służącymi do monitorowania stabilności procesu. Poznaj moduł ➤
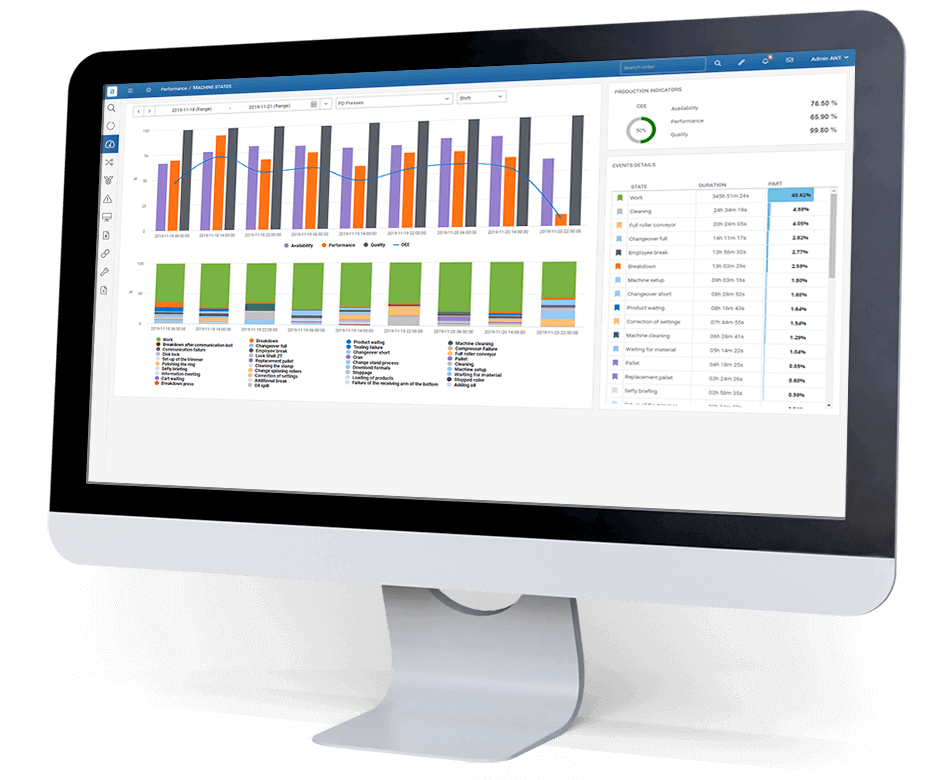
Dostępność, wydajność i jakość obliczane na bieżąco na podstawie sygnałów ze sterownika PLC, z automatycznym wykrywaniem mikroprzerw i klasyfikacją strat według kosztów na drzewie strat. Poznaj moduł ➤
Zatwierdzone instrukcje, rysunki, zdjęcia i materiały wideo dostarczone do stacji w ramach bieżącego modułu – obowiązująca wersja, i wyłącznie ta wersja. Poznaj moduł ➤
Zgłoszenia z linii produkcyjnej dotyczące konserwacji, oprzyrządowania lub materiałów, z automatyczną eskalacją i pomiarem czasu reakcji, z uwzględnieniem planów działań zapobiegawczych w systemie CMMS. Poznaj moduł ➤
System identyfikowalności zwraca się w dniu, w którym coś pójdzie nie tak. Pytanie nigdy nie brzmi: “czy dysponujemy dokumentacją?”, lecz: “czy potrafimy ograniczyć problem do kilku godzin i udowodnić to?”. Firma Accevo na bieżąco tworzy historię produktu w trakcie jego wytwarzania, dzięki czemu ograniczenie problemu jest raczej kwestią zapytania niż projektu.
Na podstawie gotowego wyrobu można prześledzić każdą partię komponentów, narzędzie, maszynę, zestaw parametrów oraz operatora, którzy brali w tym udział. Na podstawie podejrzanej partii materiału można prześledzić każdy wyrób, do którego trafiła, oraz miejsce wysyłki każdego z nich – dzięki czemu potencjalne wycofanie całej partii staje się wycofaniem o ograniczonym zasięgu.
Wartości momentu obrotowego, siły docisku, prądy spawania, wyniki badań oraz wyniki prób szczelności są odczytywane z urządzeń i przypisywane do konkretnej jednostki, a nie do zmiany. Zapis jest sporządzany na bieżąco i z natury rzeczy można go przypisać do konkretnej jednostki.
Generowanie numerów seryjnych, drukowanie etykiet oraz identyfikacja opakowań odbywają się w ramach tego samego systemu, dzięki czemu specyficzne dla danego klienta zasady etykietowania i instrukcje dotyczące pakowania są przekazywane wraz z zamówieniem.
Najtańsza wada to taka, której system nie dopuszcza do powstania. Accevo weryfikuje materiał, narzędzie, program oraz wynik pomiaru w trakcie operacji – dzięki czemu produkt wadliwy jest wykrywany na danym stanowisku, a nie dopiero podczas kontroli końcowej lub, co gorsza, u klienta.
Zanim operacja będzie mogła zostać kontynuowana, zeskanowany element jest porównywany z listą materiałów dla danego egzemplarza. Nieprawidłowa część, niewłaściwa wersja lub niewłaściwa partia po prostu nie zostaną dopuszczone.
Kluczowe parametry są mierzone, porównywane z wartościami granicznymi i na bieżąco przedstawiane na wykresach. Odchylenie w kierunku granicy kontrolnej powoduje wygenerowanie ostrzeżenia, o ile proces nadal pozostaje w granicach dopuszczalności.
Produkty wadliwe są klasyfikowane na stacji, kierowane do przeróbki lub na złom oraz powiązane z parametrami i materiałami obecnymi w danym momencie – stanowią one podstawę do sporządzenia wiarygodnego raportu 8D.
W branży motoryzacyjnej zyski wynikają zazwyczaj z minut związanych z produkcją, a nie z samej produkcji: uruchomienie nowego zlecenia, zmiana formatu, oczekiwanie na weryfikację ustawień. Accevo eliminuje większość tego czasu, wysyłając maszynom ich własne ustawienia i weryfikując konfigurację elektronicznie.
Programy, receptury i wartości zadane są przesyłane do maszyn i robotów na podstawie zlecenia produkcyjnego, dzięki czemu przezbrojenie rozpoczyna się przy już prawidłowo skonfigurowanym sprzęcie.
Wstępne kontrole i zatwierdzenia konfiguracji są przeprowadzane na ekranie zgodnie z planem kontroli; wynik jest rejestrowany, a linia produkcyjna zostaje uruchomiona dopiero po pomyślnym przejściu kontroli.
Standaryzowane sekwencje zmian z określonymi czasami trwania dla każdej pary produktów, dzięki czemu harmonogram odzwierciedla rzeczywisty koszt każdego przejścia, a nie wartość średnią.
Zlecenia materiałowe są generowane z linii produkcyjnej, gdy stacja zbliża się do punktu ponownego zamówienia, co pozwala utrzymać płynność dostaw w systemie „just-in-time” bez gromadzenia zapasów na stacji.
Produkcja napędów elektrycznych zmieniła profil ryzyka: komponenty wysokonapięciowe, moduły akumulatorowe, połączenia ogniw oraz elektronika mocy wiążą się z wymogami dotyczącymi identyfikowalności i bezpieczeństwa, których nie jest w stanie spełnić papierowa karta śledzenia. Firma Accevo traktuje linię montażową napędów elektrycznych tak samo, jak linię silników spalinowych – każdy parametr jest powiązany z numerem seryjnym – dlatego też przejście na nowy system nie wymaga wdrażania nowego systemu.
Historia produkcji ogniw, modułów i pakietów wraz z rejestracją parametrów na każdym etapie łączenia, testowania i uszczelniania.
Wyniki badań elektrycznych, kontrole izolacji oraz blokady bezpieczeństwa zarejestrowane dla konkretnego urządzenia.
Połączenie stanowisk ręcznych i zautomatyzowanych w ramach jednego modelu realizacji, od nawijania po test końcowy.
Przygotuj się do audytu zgodności z normą IATF 16949, korzystając z już istniejących dowodów. Parametry planu kontroli są mierzone na bieżąco, odchylenia są eliminowane na danym stanowisku, a odpowiedzi na zapytania dotyczące identyfikowalności pojawiają się w ciągu sekund, a nie dni.
Sprawdzaj osiągnięcie taktu, straty na poszczególnych stanowiskach oraz aktualny wskaźnik OEE w trakcie trwania zmiany, a sygnały Andon będą automatycznie eskalowane w przypadku zatrzymania się stanowiska.
Porównywalna wydajność we wszystkich liniach produkcyjnych, zakładach i programach klientów – a także wyniki dotyczące wprowadzenia na rynek, przestawienia produkcji oraz stosunku jakości do kosztów, które uzasadniają kolejną inwestycję.
Przedstawcie nam jeden przykład: stacje, dyspozytorów, wymagania klientów oraz dokumentację, którą obecnie przechowujecie w formie papierowej. Pokażemy wam dokładnie, jakie sygnały możemy odczytać już dziś, jaki zapis identyfikowalności z tego wynika oraz jak faktycznie wygląda czas uruchomienia i przełączenia.
Prace związane z podłączeniem – w tym okablowanie, bramki i urządzenia brzegowe – wykonują nasi inżynierowie ds. automatyki, dzięki czemu nie musisz koordynować działań dostawcy oprogramowania i integratora, którzy mogliby ze sobą kolidować.

Michał Chmiel, Ekspert ds. oprogramowania przemysłowego
Zapraszamy na targi Pharma Trackts w dniach 23–24 listopada 2026 r. | Radisson Blu Hotel Frankfurt