
Oprogramowanie dla branży opakowaniowej


Czym jest oprogramowanie dla branży opakowaniowej?
Oprogramowanie dla branży opakowaniowej oznacza monitorowanie i realizację produkcji w oparciu o rzeczywiste zachowanie linii pakujących: łańcuch maszyn pracujących z dużą prędkością, w którym zatrzymanie się jednej stacji na osiem sekund powoduje zablokowanie całego procesu dalej w linii, a żadne dane nie są rejestrowane.
To jest inny problem niż kwestia opakowania projekt oprogramowanie. Żadna z funkcji tej strony nie rysuje kartonu. Jej zadaniem jest natomiast pomiar i optymalizacja linii, która go wypełnia – OEE, przyczyny zatrzymań, czas przezbrojenia, spadek prędkości i wskaźnik odrzutów – oraz zapewnić spójny obraz produkcji w różnych zmianach, na różnych liniach i w różnych zakładach.
Linie pakujące opierają się na połączeniu automatyzacji i działań operatorów, dlatego system musi uwzględniać oba te elementy: zdarzenia dotyczące maszyn i linii odczytywane ze sterowników oraz dane wprowadzane przez operatorów, których żaden sterownik PLC nie jest w stanie dostarczyć. Wydajność jest następnie monitorowana w rzeczywistym kontekście produkcyjnym – które zlecenie, który kod produktu (SKU), która zmiana.

Gdzie linie pakujące faktycznie tracą wydajność
Zapytaj trzy osoby, dlaczego linia pakująca nie osiągnęła założonego celu, a otrzymasz trzy różne odpowiedzi. Poniższe kategorie strat dominują w praktyce, a każda z nich pozostaje niewidoczna bez automatycznego pomiaru.
Przystanki i mikroprzystanki
Mikroprzestoje – zacięcia, nieprawidłowe podawanie i krótkotrwałe przerwy w podawaniu trwające kilka sekund. Każde z nich z osobna jest nieistotne, ale łącznie często stanowią największą pojedynczą stratę na szybkiej linii produkcyjnej i prawie nigdy nie są rejestrowane ręcznie.
Blokowanie i głodzenie – stacja została wyłączona z powodu sąsiedniej stacji, a nie z własnej winy. Bez uwzględnienia kontekstu na poziomie linii problem ten przypisuje się niewłaściwej maszynie i finansuje się niewłaściwe rozwiązanie.
Awarie – widoczne awarie. Są one już monitorowane w większości zakładów i zazwyczaj stanowią mniejszy odsetek czasu straconego, niż zakłada zespół.
Prędkość i zmiana
Ograniczona prędkość – linia, której wydajność spadła poniżej wartości znamionowej z przyczyn, których nikt nie odnotował, co ujawniło się dopiero jako niedobór na końcu zmiany.
Zmiana numeru katalogowego – formatowanie elementów, ustawienia, odstępy między liniami oraz zatwierdzenie pierwszej partii. Dzięki pomiarom przeprowadzanym dla każdej pary produktów przezstawienie staje się elementem planowania, a nie zgadywanką.
Straty związane z rozpoczęciem działalności – drgania i nierówną pracę w pierwszych minutach pracy, które w znacznym stopniu eliminują ustawienia przesyłane automatycznie do maszyn.
Jakość i odrzuty
Odpady i przeróbki – produkty o niedowagach, nieprawidłowo umieszczone etykiety, uszkodzone plomby oraz produkty odrzucone w wyniku kontroli wizualnej, klasyfikowane w stacji, w której zostały wykryte.
Błędy w etykietowaniu – zatrzymania etykieciarki i spadki prędkości są powiązane z numerem SKU i partią materiału, które są aktualnie przetwarzane.
Oczyszczanie linii – zweryfikowane i zarejestrowane elektronicznie przed rozpoczęciem produkcji kolejnego SKU, co ma kluczowe znaczenie w przypadku opakowań farmaceutycznych.
Raporty zmianowe a linia pakowania z systemem pomiarowym
Standardowy raport z pakowania jest sporządzany po fakcie przez osobę, która była zajęta obsługą linii produkcyjnej. Krótkie przerwy w pracy są całkowicie pomijane, przyczyny są zgadywane, a dane przedstawiane na porannym spotkaniu nie mogą być porównywane z danymi z poprzedniego dnia, ponieważ zmieniły się definicje.
Po podłączeniu linii spotkanie rozpoczyna się od danych, co do których nikt nie ma wątpliwości: każdy postój jest opatrzony datą i godziną oraz przypisany do konkretnego procesu, każda zmiana jest zmierzona, a wskaźnik OEE obliczany jest w ten sam sposób na każdej linii w każdym zakładzie.
Raporty dotyczące pracy na zmiany:
- Niewidoczne mikrozatrzymania – linka "po prostu porusza się wolno" i nikt nie potrafi wyjaśnić, dlaczego
- Powody zatrzymania zapisane z pamięci kilka godzin później, o ile w ogóle zostały zapisane
- Wskaźnik OEE jest definiowany inaczej na każdej linii produkcyjnej, więc porównanie między liniami nie ma sensu
- Szacowany czas trwania przestawu, więc harmonogram jest z założenia optymistyczny
Praca w trybie produkcyjnym z kontrolą wydajności:
- Każdy przystanek zarejestrowany przez sterownik PLC, w tym mikroprzystanki trwające kilka sekund
- Ustrukturyzowane przyczyny zatrzymań wraz z automatycznie wykrywanym schematem powtarzających się zatrzymań
- Jedna definicja wskaźnika OEE dla wszystkich linii produkcyjnych, zakładów i jednostek magazynowych (SKU) – raportowanie umożliwiające rzeczywiste porównania
- Rzeczywiste czasy przełączania dla poszczególnych par produktów w planowaniu i sekwencjonowaniu podawania
+5-10%
Wzrost wskaźnika OEE na zintegrowanych liniach pakujących
5 s
najkrótszy mikroprzystanek wykryty automatycznie
-20%
krótszy czas zmiany numeru SKU po standaryzacji
24/7
aktualny stan linii pod napięciem dla każdej zmiany i lokalizacji

Produkcja w regionie dla regionu, tuż obok naszych klientów, stanowi filar naszej strategii operacyjnej. W ostatnich latach poczyniliśmy znaczne inwestycje w nasze zakłady, aby zwiększyć moce produkcyjne.
Realizacja tych inwestycji przy wykorzystaniu najlepszego rozwiązania cyfrowego spośród wszystkich systemów produkcyjnych stanowi kluczowy element naszego programu mającego na celu zwiększenie wydajności i elastyczności. W ramach doskonałej współpracy z firmą Accevo wdrażamy nasze plany.
Veronica Ottonello
Inżynier ds. procesów przemysłowych, Bormioli Pharma
Co firma Accevo wykorzystuje na linii pakującej
Jedna platforma, podłączona jednokrotnie do każdej maszyny, zasilająca każdy moduł wymagający sygnału. Zacznij od monitorowania wydajności na linii, w której występuje wąskie gardło, a następnie rozszerzaj możliwości w miarę sprawdzania się rozwiązania – aż do pełnego System Realizacji Produkcji jeśli tak właśnie się stanie.
Monitorowanie wskaźnika OEE i wydajności linii produkcyjnej
Dostępność, wydajność i jakość obliczane na bieżąco na podstawie sygnałów z maszyn, w podziale na linię produkcyjną, stanowisko, zmianę, jednostkę magazynową (SKU) i zamówienie – na podstawie jednej definicji obowiązującej we wszystkich zakładach.
Monitorowanie mikroprzestojów
Automatyczne wykrywanie krótkich, powtarzających się przerw, pogrupowanych i skorelowanych w taki sposób, aby można było łatwo zidentyfikować stację stanowiącą wąskie gardło oraz rozpoznać wzorzec leżący u jej podstaw.
Zarządzanie zmianami
Standaryzowane sekwencje przezbrajania o określonym czasie trwania dla każdej pary produktów oraz automatyczne przesyłanie ustawień i formatów do maszyn.
Andon i zgłoszenia serwisowe
Linia wymaga wsparcia technicznego, materiałowego lub w zakresie jakości bezpośrednio ze stacji, przy czym eskalacja i czas reakcji są mierzone, a nie zakładane.
Wizualizacja na hali produkcyjnej
Duże ekrany na desce rozdzielczej, na których wyświetlane są wyniki w porównaniu z celami, aktualny stan oraz wskaźnik OEE, dzięki czemu cała załoga widzi te same dane w tym samym czasie.
Panele kontrolne i raportowanie
Gotowe raporty dotyczące przystanków, wydajności, odrzutów i efektywności, z możliwością eksportu do programu Excel, zawierające podsumowania i szczegółowe dane dostępne w ciągu kilku sekund.
Dowiedz się, gdzie występują niedociągnięcia w Twoim obecnym procesie pakowania
Zleć przeprowadzenie oceny luk w zgodności z przepisami i uzyskaj jasny plan działania pozwalający zminimalizować ryzyko.
Wskaźnik OEE dla linii pakujących – jak to zrobić prawidłowo
Wskaźnik OEE mierzy dostępność, wydajność i jakość. W branży opakowaniowej wykorzystuje się go przede wszystkim w celu ograniczenia strat związanych z przestojami oraz stabilizacji wydajności poprzez umożliwienie pomiaru i porównania tych strat. Istotna nie jest sama wartość procentowa – chodzi o to, że spadek tego wskaźnika zawsze wynika z konkretnej, wycenionej przyczyny.
Na poziomie linii, a nie tylko na poziomie maszyny
Linia pakująca to łańcuch. Pomiar każdej maszyny osobno powoduje, że awarie przypisuje się do tej stacji, która akurat się zatrzymała, a nie do tej, która je spowodowała. Accevo tworzy model linii, dzięki czemu zatory i niedobory są oddzielane od rzeczywistych usterek, a rzeczywiste ograniczenie zostaje zidentyfikowane.
Kontekst, który pozwala na rzetelne porównanie
Wyniki są monitorowane według linii produkcyjnej, stanowiska, zmiany, kodu produktu (SKU) i zamówienia. Dzięki temu można ustalić, czy obsługa danego kodu produktu (SKU) rzeczywiście jest trudniejsza, czy też jedna z ekip znalazła lepszą metodę, którą warto wprowadzić jako standard.
Od pomiaru do działania
Straty są klasyfikowane według czasu trwania i kosztów na wykresie Pareto oraz drzewie strat, przekształcane w konkretne działania z wyznaczonymi terminami, a następnie ponownie mierzone – co pozwala zamknąć pętlę, którą większość projektów monitorujących pozostawia otwartą. Zobacz naszą narzędzia służące do ciągłego doskonalenia.

Etykietowanie, kodowanie i serializacja na linii produkcyjnej
Etykietowanie to obszar, w którym linie pakujące niepostrzeżenie tracą zarówno wydajność, jak i zgodność z przepisami. Etykieciarka, która zatrzymuje się sześć razy na godzinę, ledwo rzuca się w oczy w raporcie z zmiany, ale blokuje całą linię – a w przypadku pakowania podlegającego regulacjom prawnych nieprawidłowo oznakowana jednostka stanowi zdarzenie znacznie bardziej kosztowne niż samo zatrzymanie linii.
Accevo Pharma MES powstał z myślą o tej rzeczywistości: obsługa produkcji wsadowej, integracja z LIMS i kontrole jakości w czasie rzeczywistym - dla leków, szczepionek, suplementów i kosmetyków. Decyzje podejmujesz na podstawie rzeczywistych danych produkcyjnych i zestawiasz je ze zużyciem mediów.
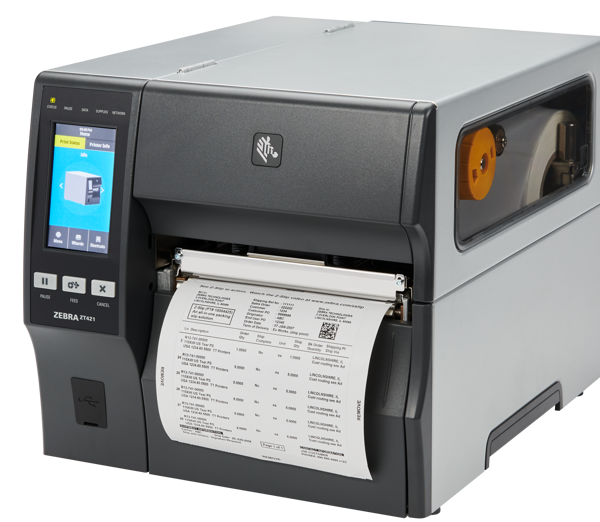
Zatrzymanie etykieciarki i spadek prędkości
Wydajność w zakresie etykietowania jest monitorowana osobno, a przerwy w pracy etykieciarki są korelowane z numerem SKU, partią materiału i prędkością linii produkcyjnej, dzięki czemu można zidentyfikować przyczynę, a nie tylko ją dostrzec.
Ustrukturyzowane przyczyny zatrzymania
Operatorzy wybierają z ustalonego zestawu przyczyn, a nie wpisują własnego tekstu – dzięki temu dane można agregować w przekroju zmian, linii produkcyjnych i zakładów, a nie są one po prostu zbiorem komentarzy.
Kodowanie, serializacja oraz system śledzenia i lokalizacji
Przepływ numerów seryjnych między liniami pakującymi a poziomem przedsiębiorstwa w celu zapobiegania podrabianiu produktów i zapewnienia zgodności z przepisami, przy czym agregacja danych odbywa się w tym samym systemie.
Integracja z systemami, z których już korzystasz
Monitorowanie opakowań ma sens tylko wtedy, gdy uwzględnia kontekst produkcyjny, a ten kontekst znajduje się w systemach WMS i ERP. Firma Accevo zapewnia integrację w ramach projektu, zamiast pozostawiać to zadanie klientowi.
Integracja z systemem WMS
Integracja ERP
Systemy automatyki i sterowania
Stany linii, liczniki i alarmy odczytywane bezpośrednio ze sterowników: OPC UA, Siemens S7, Allen-Bradley, Modbus TCP, EtherNet/IP i inne.
Kompleksowa realizacja dostawy
Prace związane z podłączeniem, w tym bramki, czujniki i urządzenia brzegowe w sytuacjach, gdy maszyna nie udostępnia żadnych przydatnych danych, wykonują nasi inżynierowie ds. automatyki. Nie ma potrzeby angażowania oddzielnego integratora do koordynacji prac.
Zaprojektowane z myślą o rzeczywistym sposobie działania zakładów pakujących
System musi być przydatny w trakcie zmiany, a nie tylko podczas comiesięcznego przeglądu. Oznacza to przejrzysty stan linii produkcyjnej, rzetelną analizę przestojów oraz niewielką liczbę wskaźników KPI, którym pracownicy ufają – a także oznacza rozpoczęcie od jednej linii i stopniowe wprowadzanie standardów w całym zakładzie, zamiast uruchamiania programu obejmującego cały zakład i liczenia na szczęście.
Opakowania FMCG
Stabilna przepustowość przy dużej prędkości, a wzorce zatrzymań są wykrywane na tyle szybko, że można na nie zareagować jeszcze w trakcie przebiegu.
Opakowania farmaceutyczne
Systematyczne monitorowanie, elektroniczne sprawdzanie wolnej przestrzeni nad liniami oraz uporządkowane materiały dowodowe na potrzeby dochodzeń.
Opakowania na kosmetyki
Duża liczba pozycji asortymentowych oraz wrażliwe stanowiska, gdzie wykrywanie zakłóceń ma większe znaczenie niż sama prędkość.
Zaprojektowane z myślą o rzeczywistym sposobie działania zakładów pakujących
System musi być przydatny w trakcie zmiany, a nie tylko podczas comiesięcznego przeglądu. Oznacza to przejrzysty stan linii produkcyjnej, rzetelną analizę przestojów oraz niewielką liczbę wskaźników KPI, którym pracownicy ufają – a także oznacza rozpoczęcie od jednej linii i stopniowe wprowadzanie standardów w całym zakładzie, zamiast uruchamiania programu obejmującego cały zakład i liczenia na szczęście.
Opakowania FMCG
Stabilna przepustowość przy dużej prędkości, a wzorce zatrzymań są wykrywane na tyle szybko, że można na nie zareagować jeszcze w trakcie przebiegu.
Opakowania farmaceutyczne
Systematyczne monitorowanie, elektroniczne sprawdzanie wolnej przestrzeni nad liniami oraz uporządkowane materiały dowodowe na potrzeby dochodzeń.
Opakowania na kosmetyki
Duża liczba pozycji asortymentowych oraz wrażliwe stanowiska, gdzie wykrywanie zakłóceń ma większe znaczenie niż sama prędkość.
Stworzone z myślą o każdej funkcji na linii pakującej

Kierownik linii produkcyjnej
Dowiedz się, która stacja stanowi obecnie wąskie gardło na linii, a nie dopiero pod koniec zmiany – i dysponuj danymi dotyczącymi zatrzymań, aby uzasadnić konieczność naprawy na podstawie liczb, a nie tylko wrażeń.

Lider ds. ciągłego doskonalenia
Każde zakłócenie jest automatycznie rejestrowane i klasyfikowane, a następnie uszeregowane według wykresu Pareto, dzięki czemu akcja Kaizen rozpoczyna się od trzech największych strat, zamiast od dwutygodniowego ręcznego gromadzenia danych.

Dyrektor ds. operacyjnych
Jedna definicja wskaźnika OEE dla wszystkich linii produkcyjnych i zakładów, co pozwala na rzetelne porównania między zakładami i sprawia, że linia o najlepszych wynikach staje się wzorcem, do którego należy dążyć pozostałym.
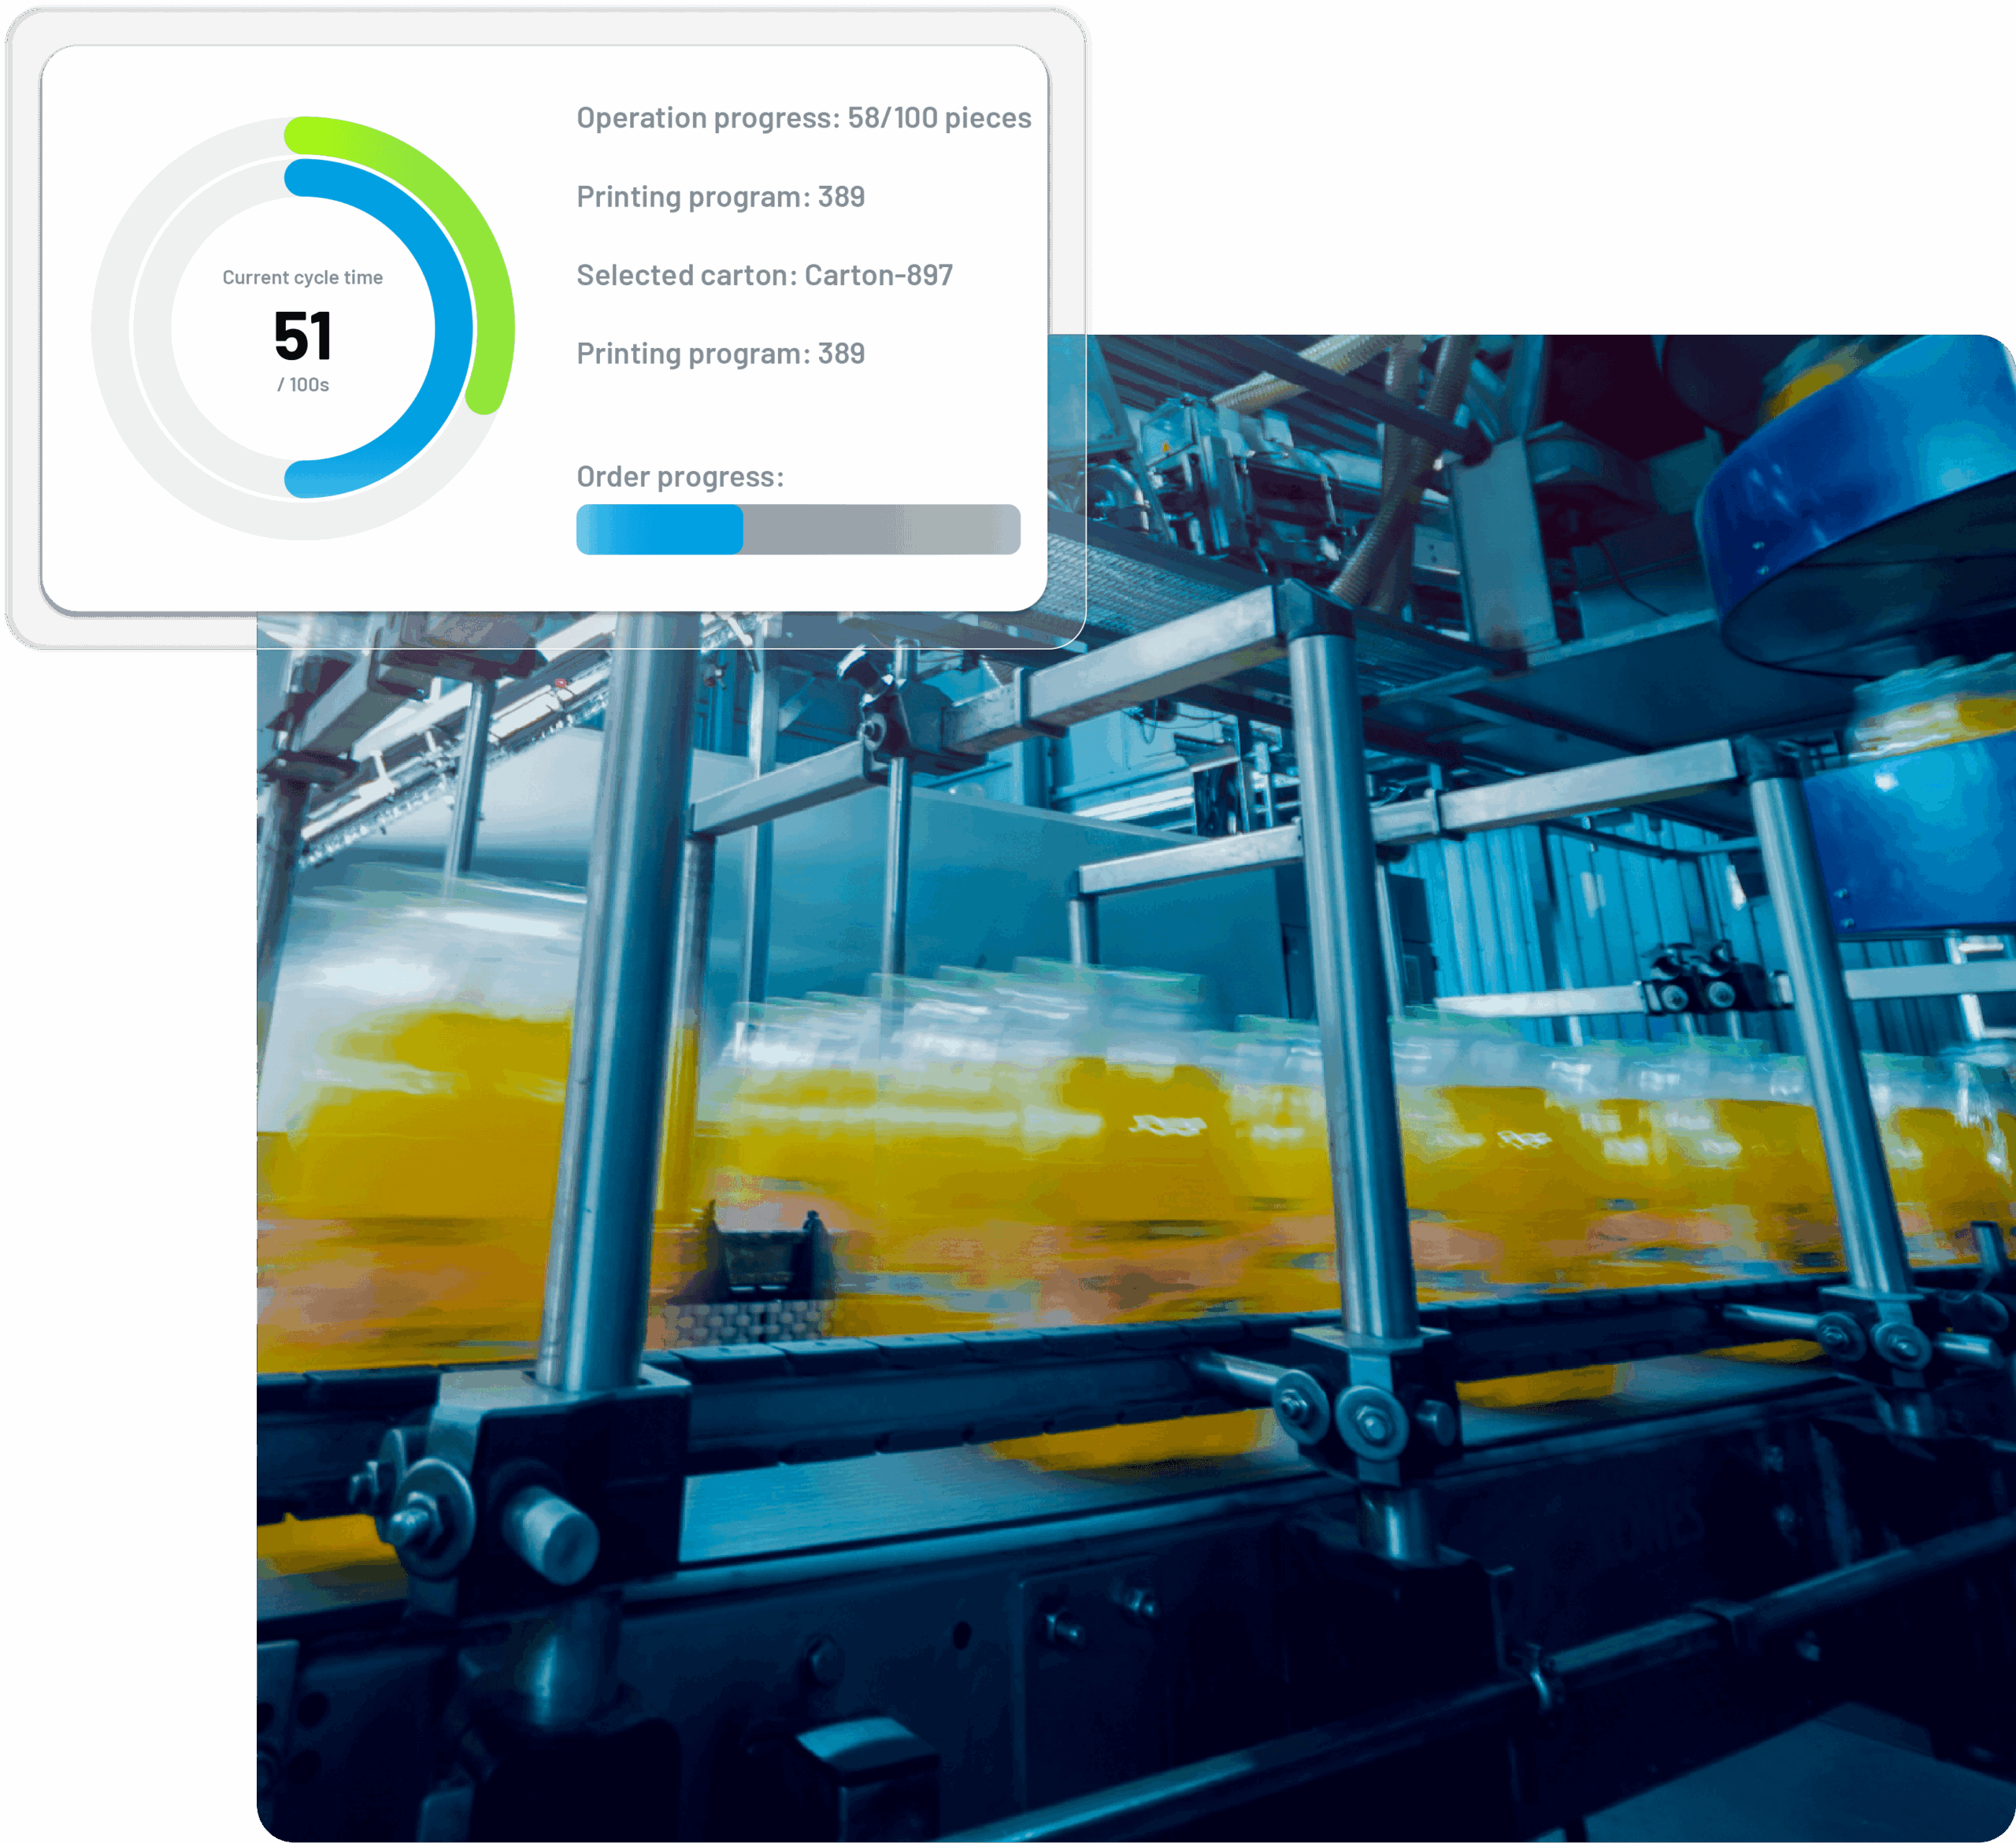
Zacznij od jednej linii, ujednolicaj, a następnie skaluj
Kontakt z naszym ekspertem
Piotr Kańka, Ekspert ds. oprogramowania przemysłowego
- 60-minutowe spotkanie online z dedykowanym specjalistą prezentującym topowy system z branży podobnej do Twojej
- Modelowanie na żywo Twojego procesu produkcyjnego
- Wycena budżetowa po spotkaniu