
Software para el sector del embalaje


¿Qué es el software para el sector del envasado?
Software para el sector del embalaje implica un control y una ejecución de la producción basados en el comportamiento real de las líneas de envasado: una cadena de máquinas que funcionan a gran velocidad, en la que si una estación se detiene durante ocho segundos, todo el proceso posterior se ve paralizado y no se registra ningún dato.
Este es un problema distinto al del embalaje diseño software. Nada de lo que aparece en esta página dibuja una caja de cartón. Lo que hace es medir y mejorar la línea que la llena – OEE, motivos de parada, duración de los cambios, pérdida de velocidad y tasa de rechazo, y mantener una visión coherente de la producción en todos los turnos, líneas y centros.
Las líneas de envasado se basan en una combinación de automatización y acciones del operario, por lo que el sistema debe abarcar ambos aspectos: los eventos de las máquinas y de la línea que se leen desde los controladores, además de los datos introducidos por el operario para los motivos que ningún PLC puede proporcionar. A continuación, se realiza un seguimiento del rendimiento en el contexto real de la producción: qué pedido, qué SKU y qué equipo de trabajo.

Dónde se produce realmente la pérdida de rendimiento en las líneas de envasado
Si preguntas a tres personas por qué una línea de envasado no ha cumplido el objetivo, obtendrás tres respuestas diferentes. Las categorías de pérdidas que se indican a continuación son las que predominan en la práctica, y ninguna de ellas es detectable sin una medición automática.
Paradas y microparadas
Microstops – atascos, fallos de alimentación y breves cortes de suministro que duran unos segundos. Aunque individualmente son insignificantes, en conjunto suelen suponer la mayor pérdida en una línea de alta velocidad, y casi nunca se registran manualmente.
Bloqueo y privación de alimentos – una estación se detuvo por culpa de la vecina, no por sí misma. Sin el contexto de toda la línea, esto se atribuye a la máquina equivocada y se financia una solución incorrecta.
Averías – los fallos visibles. Ya se registran en la mayoría de las plantas y, por lo general, representan una proporción menor del tiempo perdido de lo que el equipo espera.
Velocidad y cambio de formato
Velocidad reducida – la línea que funciona por debajo de la tasa nominal por motivos que nadie ha registrado, lo que solo se detecta como un déficit al final del turno.
Cambio de código de artículo – Formato de las piezas, ajustes, holgura entre líneas y aprobación de la primera pieza. Al medirse por cada par de productos, el cambio de serie pasa a ser un dato de planificación en lugar de una estimación.
Pérdidas iniciales – los residuos y el funcionamiento irregular durante los primeros minutos de una serie, que los ajustes enviados automáticamente a las máquinas eliminan en gran medida.
Calidad y productos defectuosos
Productos defectuosos y reelaboración – envases con peso inferior al previsto, etiquetas mal colocadas, precintos defectuosos y rechazos por inspección visual, clasificados en la estación en la que se producen.
Errores de etiquetado – Las paradas de la etiquetadora y la pérdida de velocidad están relacionadas con la referencia (SKU) y el lote de material que se está procesando en ese momento.
Despeje de líneas – verificado y registrado electrónicamente antes de que comience la siguiente referencia (SKU), lo cual es fundamental en el envasado de productos farmacéuticos.
Informes de turno frente a una línea de envasado con medición
El informe estándar de envasado lo redacta a posteriori alguien que estaba ocupado gestionando la línea de producción. Las paradas breves no se recogen en absoluto, las causas se deducen a ojo y la cifra que se presenta en la reunión matutina no se puede comparar con la de ayer porque han cambiado las definiciones.
Una vez conectada la línea, la reunión comienza partiendo de datos que nadie cuestiona: cada parada está registrada con la hora y su origen, cada cambio de producción se ha medido y la OEE se ha calculado de la misma forma en todas las líneas de todas las plantas.
Informes sobre turnos de trabajo:
- Microstops invisibles: la línea "simplemente va lenta" y nadie sabe por qué
- Motivos de la detención escritos de memoria horas más tarde, si es que llegan a escribirse
- El OEE se define de forma diferente en cada línea, por lo que la comparación entre líneas carece de sentido
- La duración del cambio de producción es una estimación, por lo que el calendario es, por definición, optimista.
Funcionamiento con producción controlada:
- Todas las paradas registradas desde el PLC, incluidas las microparadas de unos segundos
- Motivos estructurados para las paradas, con el patrón que explica las paradas repetidas identificado automáticamente
- Una única definición de OEE para todas las líneas, plantas y referencias: informes realmente comparables
- Tiempos reales de cambio por par de productos para la planificación y secuenciación de la alimentación
+5-10%
Aumento del OEE en las líneas de envasado conectadas
5 s
la microparada más corta detectada automáticamente
-20%
Reducción del tiempo de cambio de SKU tras la estandarización
24/7
Estado de las líneas en tensión para cada turno y centro

Fabricar en la región para la región, cerca de nuestros clientes, es uno de los pilares de nuestra estrategia operativa. En los últimos años hemos realizado importantes inversiones en nuestras fábricas para aumentar la capacidad.
Completar estas inversiones con la mejor solución de digitalización para todos los sistemas de fabricación es un elemento clave de nuestro programa para lograr una mayor eficiencia y agilidad. Gracias a la excelente colaboración con Accevo, estamos poniendo en marcha nuestros planes.
Verónica Ottonello
Ingeniero de procesos industriales, Bormioli Pharma
Qué utiliza Accevo en una línea de envasado
Una única plataforma, conectada una vez a cada máquina, que alimenta a todos los módulos que necesitan la señal. Empieza por supervisar el rendimiento en la línea con cuellos de botella y ve añadiendo capacidades a medida que se demuestre su eficacia, hasta llegar a una solución completa Sistema de ejecución de la fabricación si es ahí donde acabas.
Supervisión del OEE y del rendimiento de la línea de producción
Disponibilidad, rendimiento y calidad calculados en tiempo real a partir de las señales de las máquinas, por línea, estación, turno, SKU y pedido, con una única definición válida para todas las plantas.
Supervisión de microparadas
Detección automática de interrupciones breves y repetidas, agrupadas y correlacionadas de tal forma que queden patentes la estación que constituye el cuello de botella y el patrón que hay detrás de ella.
Gestión de la transición
Secuencias de cambio estandarizadas con duraciones medidas por cada par de productos, además de la transmisión automática de los ajustes y formatos a las máquinas.
Andon y llamadas de mantenimiento
La línea requiere asistencia técnica, en materia de material o de calidad directamente desde la estación, y los tiempos de escalado y respuesta se miden, en lugar de suponerse.
Visualización en la planta de producción
Paneles de control de gran tamaño que muestran la producción real frente a los objetivos, el estado actual y el OEE, de modo que todo el equipo vea las mismas cifras al mismo tiempo.
Cuadros de mando e informes
Informes predefinidos sobre paradas, producción, productos rechazados y eficiencia, exportables a Excel, con vistas agregadas y detalladas disponibles en cuestión de segundos.
Descubre en qué aspectos falla tu proceso de envasado actual
Solicita una evaluación de las deficiencias en materia de cumplimiento y obtén un plan de acción claro para hacer frente a los riesgos.
OEE para líneas de envasado: cómo aplicarlo correctamente
El OEE mide la disponibilidad, el rendimiento y la calidad. En el sector del envasado se utiliza, sobre todo, para reducir las pérdidas relacionadas con las paradas y estabilizar el rendimiento, al permitir que dichas pérdidas sean cuantificables y comparables. Lo importante no es el porcentaje en sí, sino que una caída en dicho porcentaje siempre se desglosa en una causa concreta y cuantificada en términos de costes.
A nivel de línea, no solo a nivel de máquina
Una línea de envasado es una cadena. Si se evalúa cada máquina por separado, las paradas se atribuyen a la estación que se haya detenido en ese momento, y no a la que las haya provocado. Accevo crea un modelo de la línea, de modo que los bloqueos y las carencias de materia prima se distinguen de los fallos reales y se identifica la verdadera limitación.
Un contexto que permita una comparación justa
El rendimiento se supervisa por línea, estación, turno, SKU y pedido. Eso es lo que te permite preguntarte si esta SKU es realmente más difícil de gestionar o si un equipo ha encontrado un método mejor que merezca la pena estandarizar.
De la medición a la acción
Las pérdidas se clasifican por minutos y coste en un diagrama de Pareto y un árbol de pérdidas, se convierten en acciones concretas con plazos y se vuelven a evaluar posteriormente, cerrando así el ciclo que la mayoría de los proyectos de seguimiento dejan abierto. Consulta nuestro herramientas de mejora continua.

Etiquetado, codificación y serialización en la línea de producción
El etiquetado es el punto en el que las líneas de envasado pierden, de forma imperceptible, tanto rendimiento como cumplimiento normativo. Una etiquetadora que se detiene seis veces por hora apenas se refleja en el informe del turno, pero paraliza toda la línea; y, en el sector del envasado regulado, una unidad mal etiquetada supone un coste mucho mayor que una parada.
Accevo Pharma MES se ha diseñado para responder a esa realidad: procesamiento por lotes, integración con el LIMS y controles de calidad en tiempo real para medicamentos, vacunas, complementos alimenticios y cosméticos. Podrás tomar decisiones basadas en datos de producción reales y correlacionarlos con el consumo de servicios públicos.
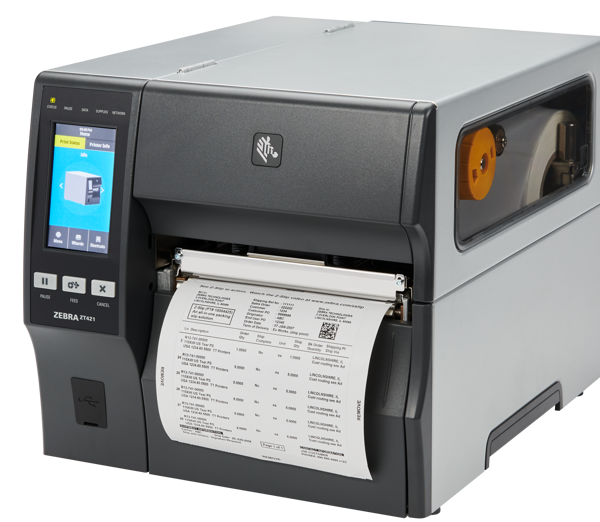
La etiquetadora se detiene y se produce una pérdida de velocidad
El rendimiento relacionado con el etiquetado se supervisa de forma independiente, y las paradas de la etiquetadora se correlacionan con el SKU, el lote de material y la velocidad de la línea, de modo que la causa sea identificable y no solo visible.
Motivos estructurados para las paradas
Los operarios eligen entre un conjunto de motivos predefinidos, en lugar de introducir texto libre, lo que permite agregar los datos entre turnos, líneas y centros, en lugar de que se conviertan en un montón de comentarios.
Codificación, serialización y seguimiento y localización
Flujo de números de serie entre las líneas de envasado y el nivel empresarial con fines de lucha contra la falsificación y cumplimiento normativo, gestionándose la agregación en el mismo sistema.
Integración con los sistemas que ya utilizas
El seguimiento de los envases solo resulta útil si incluye el contexto de producción, y ese contexto se encuentra en tu WMS y tu ERP. Accevo se encarga de la integración como parte del proyecto, en lugar de dejarlo como un problema tuyo.
Integración con el sistema de gestión de almacenes (WMS)
Integración con el sistema ERP
Sistemas de automatización y control
Estados de línea, recuentos y alarmas leídos directamente desde los controladores: OPC UA, Siemens S7, Allen-Bradley, Modbus TCP, EtherNet/IP y otros.
Entrega integral
Nuestros propios ingenieros de automatización se encargan de las tareas de conexión, incluyendo pasarelas, sensores y dispositivos periféricos en los casos en que una máquina no proporciona información útil. No es necesario recurrir a un integrador externo para la coordinación.
Diseñado para adaptarse al funcionamiento real de las plantas de envasado
El sistema tiene que resultar útil durante el turno, no solo en la revisión mensual. Eso implica un estado claro de la línea de producción, un análisis honesto de las paradas y un número reducido de indicadores clave de rendimiento (KPI) en los que la gente confíe; y significa empezar por una sola línea y ir estandarizando progresivamente, en lugar de poner en marcha un programa para toda la planta y cruzar los dedos.
Envasado de productos de gran consumo
Rendimiento estable a alta velocidad, con detección de patrones de parada lo suficientemente rápida como para poder reaccionar durante la tirada.
Envases farmacéuticos
Seguimiento riguroso, limpieza electrónica de líneas eléctricas y pruebas estructuradas para las investigaciones.
Envases de cosméticos
Grandes volúmenes de referencias y estaciones sensibles, en las que la detección de perturbaciones es más importante que la velocidad pura.
Diseñado para adaptarse al funcionamiento real de las plantas de envasado
El sistema tiene que resultar útil durante el turno, no solo en la revisión mensual. Eso implica un estado claro de la línea de producción, un análisis honesto de las paradas y un número reducido de indicadores clave de rendimiento (KPI) en los que la gente confíe; y significa empezar por una sola línea y ir estandarizando progresivamente, en lugar de poner en marcha un programa para toda la planta y cruzar los dedos.
Envasado de productos de gran consumo
Rendimiento estable a alta velocidad, con detección de patrones de parada lo suficientemente rápida como para poder reaccionar durante la tirada.
Envases farmacéuticos
Seguimiento riguroso, limpieza electrónica de líneas eléctricas y pruebas estructuradas para las investigaciones.
Envases de cosméticos
Grandes volúmenes de referencias y estaciones sensibles, en las que la detección de perturbaciones es más importante que la velocidad pura.
Diseñado para todas las funciones de una línea de envasado

Jefe de línea de producción
Averigua qué estación está provocando el cuello de botella en la línea en este mismo momento, no al final del turno, y dispón de los datos de las paradas para defender la solución con cifras, en lugar de basarte en impresiones.

Responsable de Mejora Continua
Cada interrupción se registra y clasifica automáticamente, y se ordena según el principio de Pareto, de modo que una iniciativa de Kaizen comienza por las tres principales pérdidas, en lugar de tener que dedicar quince días a la recopilación manual de datos.

Director de Operaciones
Una única definición de OEE para todas las líneas y plantas, lo que permite realizar comparativas entre centros de forma imparcial y convierte a la línea con mejor rendimiento en el estándar con el que se comparan las demás.
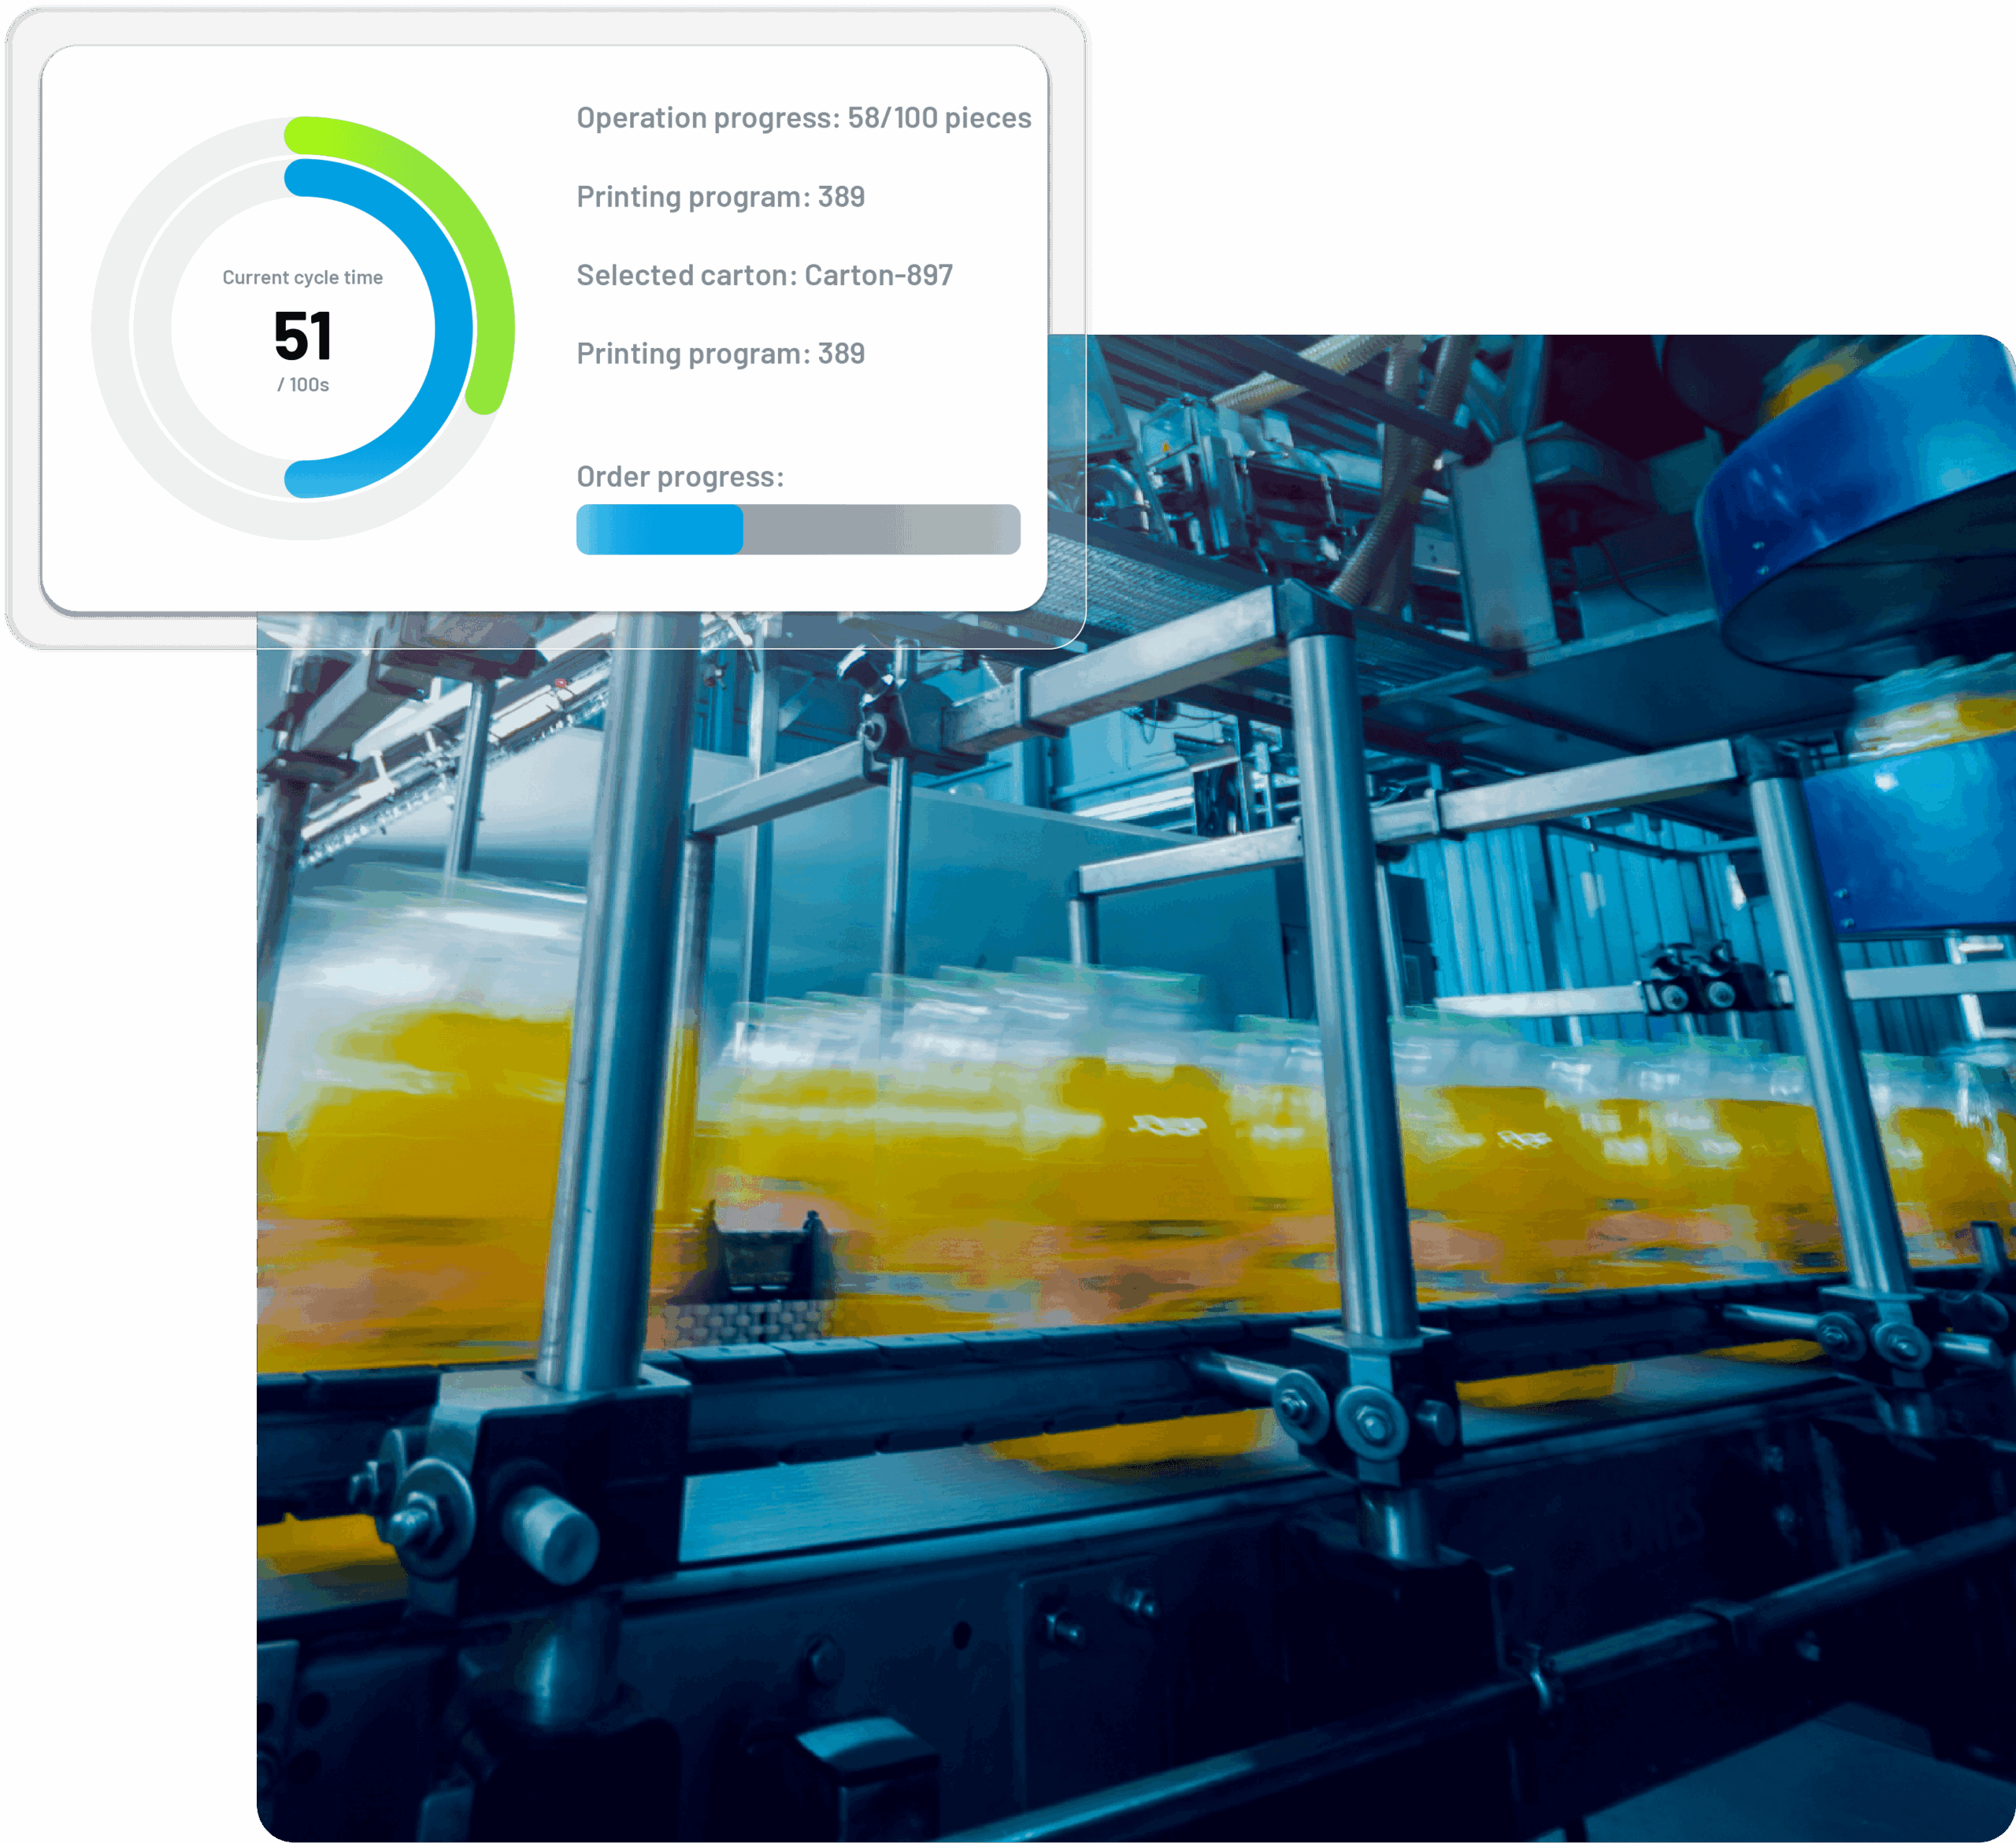
Empieza con una línea, estandariza y, a continuación, amplía la escala
Póngase en contacto con nuestro experto
Piotr Kańka, Experto en software industrial
- Una reunión online de 60 minutos con un especialista dedicado que le presentará un sistema de primera categoría de un sector similar al suyo.
- Modelado en vivo de su proceso de producción
- Un presupuesto tras la reunión.