
Software para la mejora continua y la fabricación ajustada
La mejora continua solo se potencia cuando se mide cada cambio. Accevo conecta tus máquinas, registra automáticamente cada pérdida y pone a los equipos de Lean, Kaizen y Six Sigma al mismo tiempo ante los mismos datos en tiempo real, de modo que las ideas de mejora se convierten en avances contrastados, en lugar de quedarse en buenas intenciones.
Una plataforma para la mejora del OEE, el análisis de microparadas y tiempos de inactividad, la documentación sin papel y la supervisión en tiempo real, que se utiliza en líneas de producción de los sectores de bienes de consumo de rápida rotación (FMCG), farmacéutico, del tabaco y de la fabricación discreta.
¿Qué es la mejora continua en la industria manufacturera?
Mejora continua es el proceso continuo de introducir cambios graduales en productos, servicios, procesos o sistemas con el fin de mejorar la calidad, aumentar la eficiencia y minimizar los costes. En el sector manufacturero no se trata de un proyecto con una fecha de finalización, sino de una rutina: observar lo que ocurre realmente en la línea de producción, identificar la mayor pérdida, cambiar un aspecto, comprobar si ha funcionado y, en caso afirmativo, estandarizarlo.
Esa rutina es la Ciclo PDCA – Planificar, Ejecutar, Verificar, Actuar – y es ahí donde fracasan la mayoría de los programas de mejora. No en Plan, donde nunca faltan ideas, pero en Comprobar. Sin datos fiables sobre la producción, nadie puede demostrar que el cambio haya supuesto una diferencia, por lo que la nueva norma nunca acaba de cuajar y la pérdida vuelve discretamente tres meses después.
Esa rutina es la Ciclo PDCA – Planificar, Ejecutar, Verificar, Actuar – y es ahí donde fracasan la mayoría de los programas de mejora. No en Plan, donde nunca faltan ideas, pero en Comprobar. Sin datos fiables sobre la producción, nadie puede demostrar que el cambio haya supuesto una diferencia, por lo que la nueva norma nunca acaba de cuajar y la pérdida vuelve discretamente tres meses después.
Metodologías clave de mejora continua
Lean y Kaizen
Fabricación ajustada – Eliminar los ocho tipos de desperdicio y facilitar el flujo de valor. El software de fabricación ajustada permite detectar el desperdicio en cuestión de horas, en lugar de tener que esperar a un taller anual sobre la cadena de valor.
Kaizen – Pequeñas mejoras, realizadas de forma continua por las personas que llevan a cabo el trabajo. El software Kaizen recoge la idea, la acción y el resultado medido, de modo que las mejoras no se pierden en el cambio de turno.
Las 5S y el mapeo de la cadena de valor – Un entorno de trabajo disciplinado y un flujo bien definido. Las auditorías digitales y los datos reales sobre los tiempos de ciclo sustituyen a las rondas con el portapapeles y a las estimaciones con el cronómetro.
Six Sigma y resolución estructurada de problemas
Seis Sigma – Reducir la variación hasta que los defectos sean estadísticamente poco frecuentes. Los gráficos de control de SPC y Shewhart, elaborados a partir de los valores reales del proceso, muestran la deriva mucho antes de que se traduzca en material defectuoso.
DMAIC – Definir, medir, analizar, mejorar, controlar. La eficacia de las fases de medición y control depende siempre de la calidad del sistema de medición en el que se basan.
PDCA y análisis de las causas fundamentales – el propio ciclo de mejora, con los «5 porqués» y el análisis de espina de pescado basados en el registro real de los hechos, en lugar de en lo que la gente recuerda del martes pasado.
Equipos y rutinas en la planta de producción
OEE – Disponibilidad × Rendimiento × Calidad: la cifra única que indica qué porcentaje de tu capacidad teórica se está convirtiendo realmente en producto de calidad.
TPM – El mantenimiento productivo total transfiere la responsabilidad del estado de los equipos a la línea de producción, con el apoyo de listas de comprobación de mantenimiento autónomo y datos de fiabilidad.
Visitas al gemba y Andon – Ve a ver qué pasa y deja que la línea pida ayuda en cuanto lo necesite. Digital Andon deriva la llamada y registra cuánto tiempo tardó la respuesta.
La mejora continua en una pizarra frente a la mejora continua basada en datos
La mayoría de los programas de mejora se basan en un registro de paradas escrito a mano, un informe de turno redactado a máquina a la mañana siguiente y una hoja de cálculo en la que nadie confía del todo. Las paradas breves nunca se registran, las causas se atribuyen de memoria horas después del suceso y resulta imposible aislar el efecto del cambio del mes pasado del resto de acontecimientos que se han producido.
Mejorar sin un sistema:
- Los tiempos de inactividad anotados a mano: las microparadas y las reducciones de velocidad nunca se registran en absoluto
- Las causas fundamentales se determinan de memoria al final del turno, no en el momento de la parada
- Las ideas y acciones de kaizen que se registran en hojas de cálculo se pierden en el traspaso de funciones y de nuevo al final del año
- No hay una comparación «antes y después» fiable, por lo que los cambios que han dado buenos resultados nunca se convierten en la nueva norma.
Gracias al flujo automático de datos de las máquinas, la pérdida se muestra en pantalla mientras el turno aún está en marcha. El equipo de mejora debate sobre la solución en lugar de sobre si la cifra es correcta, y la fase de «Verificación» del ciclo PDCA dura unos minutos en lugar de un mes.
Mejorar con un software de mejora continua:
- Cada parada se registra automáticamente desde el PLC, incluso las microparadas de unos pocos segundos.
- Pérdidas clasificadas y ordenadas por ti, con diagramas de Pareto y un árbol de pérdidas de OEE
- Seguimiento de las medidas, los responsables y los plazos en relación con la pérdida concreta que se pretendía subsanar
- Se han realizado mediciones antes y después en cuanto a la OEE, los desechos y el tiempo de ciclo: esto demuestra que el cambio realmente ha funcionado.
~10%
Aumento típico del OEE en las líneas de producción conectadas
5 s
la microparada más corta detectada automáticamente
-30%
menos tiempo dedicado a la elaboración manual de informes de producción
24/7
visibilidad en tiempo real de cada línea, turno y centro
Herramientas de mejora continua de Accevo
Seis módulos que aportan a un equipo de mejora las tres cosas que una pizarra blanca no puede ofrecer: datos fiables, normas que la gente realmente cumple y pruebas de que el cambio ha funcionado. Todos ellos se ejecutan en la plataforma Accevo Smart Factory, por lo que puedes empezar con una sola línea con cuellos de botella e ir añadiendo capacidad, hasta llegar a una Sistema de ejecución de la fabricación – sin sustituir lo que ya tienes en marcha.
Explorador de medidas (MEX)
Un sistema de registro histórico de datos industriales integrado que almacena datos de series temporales procedentes de PLC, sensores, sistemas SCADA y entradas manuales en un único archivo. Permite analizar la evolución de cualquier parámetro de proceso en relación con la producción, el consumo energético o la calidad a lo largo de cualquier periodo: la base analítica para Six Sigma y el análisis de causas raíz.
Supervisión de microparadas
Detecta las breves interrupciones repetidas que ningún operario anotaría jamás, las mide con precisión y localiza el cuello de botella que las provoca. En las líneas rápidas de envasado y montaje, esta suele ser la mayor pérdida oculta de la planta.
Producción sin papel
Sustituye los formularios y las carpetas por documentos digitales y unas instrucciones paso a paso para el operador. La especificación se muestra en el panel en el contexto del pedido actual, se sigue de forma secuencial y se actualiza en todas partes al mismo tiempo en cuanto se produce algún cambio.
Calidad y LIMS
Las muestras, los análisis y los resultados se gestionan de forma digital y se vinculan al lote, la máquina y el turno en los que se generaron. Los datos de laboratorio dejan de ser una «isla»: un resultado fuera de especificaciones apunta directamente a las condiciones del proceso que lo han provocado.
Control de máquinas y cambios de producción
Carga automáticamente programas, recetas y valores de consigna en las máquinas. Reduce el tiempo de puesta en marcha y de cambio de serie, y elimina los errores de configuración que, sin que nos demos cuenta, generan material defectuoso durante la primera hora de cada ciclo de producción.

Reuniones interactivas
Convierte la pizarra de turno en un panel de control táctil alimentado con datos en tiempo real. La gestión diaria, los paneles SQCDP y las revisiones de Gemba se basan en las cifras que la línea está generando en ese mismo momento, y las acciones se registran en la propia sala.
Mejora del OEE: identifica la causa de la pérdida antes de intentar solucionarla
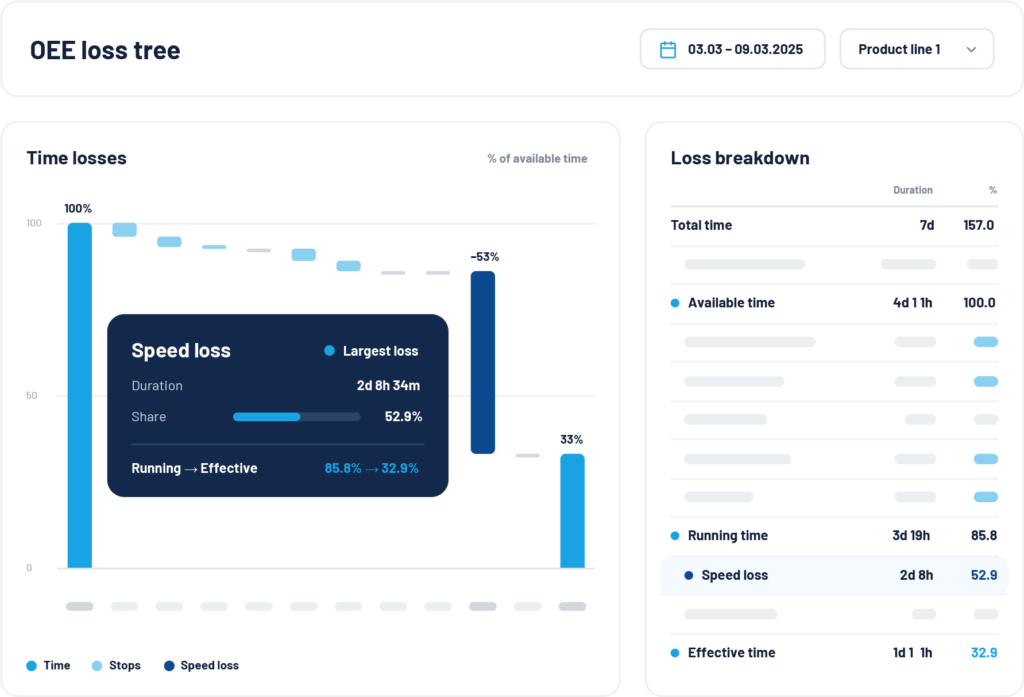
El OEE —disponibilidad × rendimiento × calidad— es la cifra más útil en el ámbito de la mejora continua y, al mismo tiempo, la que más se utiliza de forma errónea. Una cifra mensual de OEE calculada a partir de los registros de los operarios indica el tiempo perdido en la planta. No indica dónde, cuándo ni a qué se debe. Accevo calcula OEE de forma continua a partir de las señales de la máquina y no deja de desglosarlas hasta que cada minuto perdido tiene un nombre y un responsable.
Disponibilidad, rendimiento y calidad, calculados en tiempo real
Los estados de las máquinas, los recuentos de ciclos y los recuentos de rechazos proceden directamente del controlador, por lo que estos tres factores se calculan a medida que avanza la producción: por máquina, por turno, por producto y por equipo. Sin reconstrucciones al final del turno, sin redondeos y sin discusiones sobre la referencia inicial antes incluso de que comience la mejora.
Las seis grandes pérdidas y el árbol de pérdidas del OEE
Cada minuto perdido se refleja en un «árbol de pérdidas»: las averías y las paradas para la puesta a punto se incluyen en la categoría de «Disponibilidad», las microparadas y la reducción de la velocidad, en la de «Rendimiento», y los desechos y las repeticiones de trabajo, en la de «Calidad». Los diagramas de Pareto clasifican las causas por coste, de modo que el equipo de mejora se centra en la pérdida más importante, en lugar de en la más evidente.
Comparativa entre líneas de producción, turnos y centros
Es raro que un mismo producto en dos líneas de producción, o la misma línea en dos turnos, tenga el mismo rendimiento. Un OEE comparable entre los distintos activos pone de manifiesto esa diferencia y convierte a tu turno con mejor rendimiento en el estándar al que deben ajustarse todos los demás.
Análisis de microparadas y tiempos de inactividad
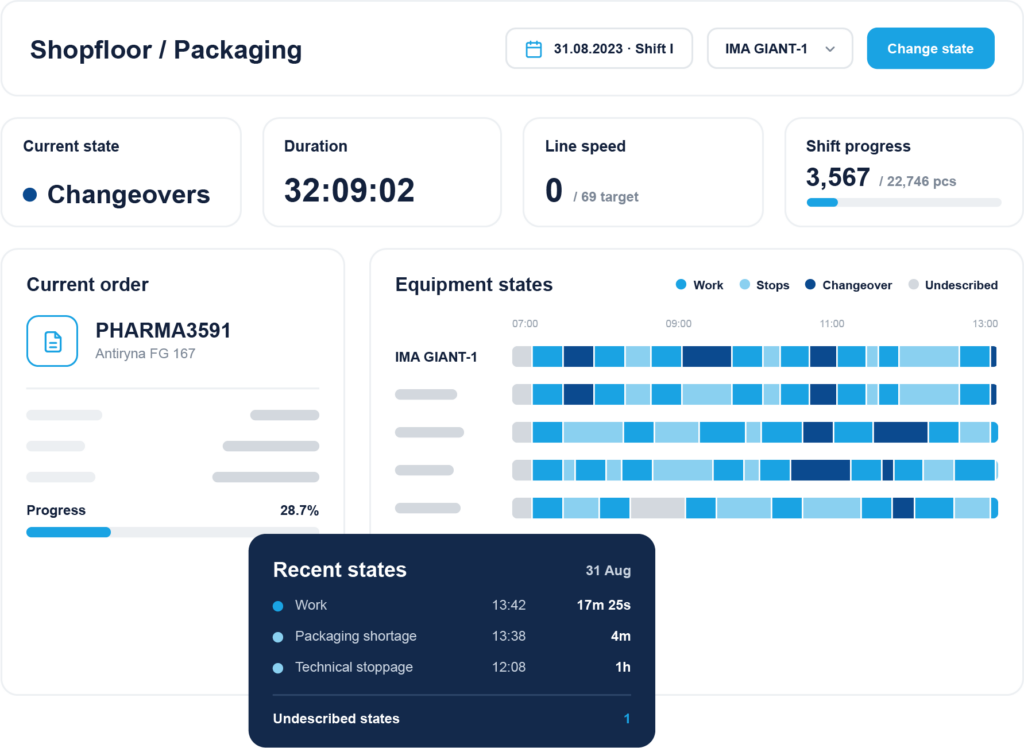
Una parada de cinco segundos pasa desapercibida. Doscientas de ellas en un turno suponen una hora de producción perdida que no aparece en ningún informe. Las microparadas son la clásica pérdida oculta: demasiado breves para registrarlas manualmente, demasiado frecuentes para ignorarlas y, casi siempre, la razón por la que una línea funciona por debajo de la velocidad nominal, mientras que el panel de tiempos de inactividad parece perfectamente limpio.
Detección automática en origen
Las paradas se leen directamente a partir de las señales del PLC —Siemens, Allen-Bradley, Mitsubishi, OPC UA, Modbus TCP— y se marcan con la hora y el segundo. Nada depende de que el operario se dé cuenta, lo recuerde o tenga una mano libre.
La causa raíz, no solo un registro de incidencias
Las paradas repetidas se agrupan y se correlacionan entre máquinas, turnos, productos y horas del día, de modo que se pone de manifiesto el patrón que hay detrás de ellas: un cambio de formato concreto, un lote de material específico, la tercera hora del turno de noche.
Clasificación de Pareto y seguimiento de acciones
Las causas se clasifican según el total de minutos perdidos y se transforman en una lista de mejoras priorizadas, a la que se le asigna un responsable y un plazo; además, se vuelve a medir el efecto una vez que se ha aplicado la solución.
Producción sin papel y documentación digital
La mejora continua da lugar a normas, y una norma que se queda en una carpeta es una norma que nadie cumple. Ir sin papel Es lo que hace que una mejora se mantenga: el nuevo método llega a todos los operarios de todos los turnos en el momento en que se aprueba, y el sistema registra que se ha aplicado efectivamente.
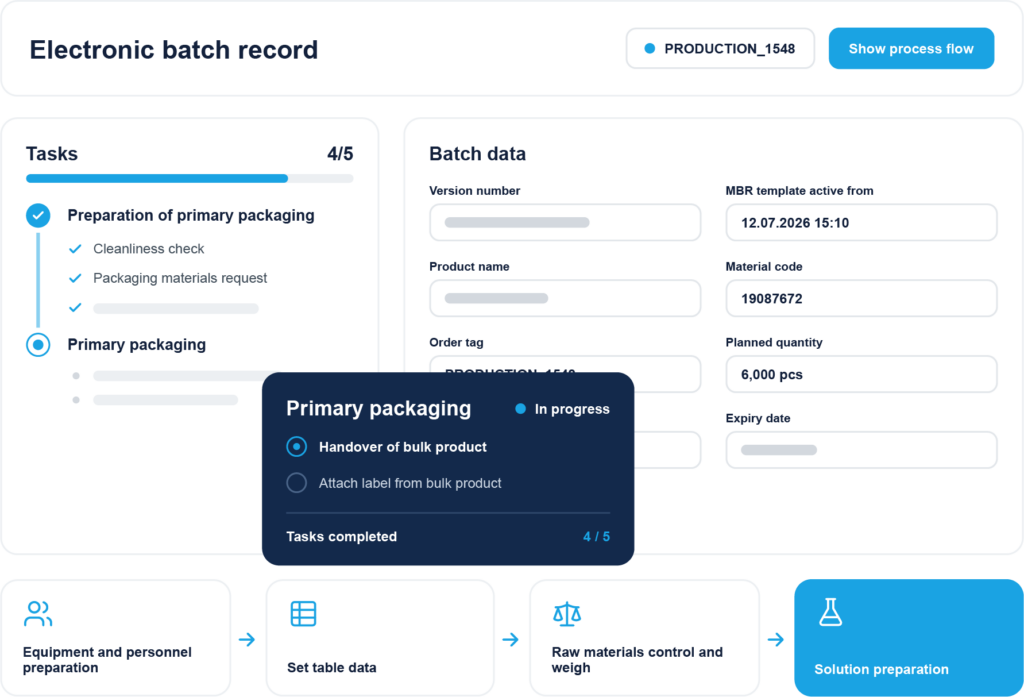
Procedimientos operativos estándar (SOP) e instrucciones de trabajo digitales
Los procedimientos, planos, fotografías y vídeos se envían al panel de control del operador en el marco del pedido actual. Basta con actualizarlos una vez para que la revisión anterior desaparezca inmediatamente del taller.
Formularios electrónicos y listas de comprobación
Las comprobaciones de configuración, los registros de cambio de producción, los registros de limpieza, las rondas de mantenimiento autónomo y las autorizaciones de puesta en marcha se realizan en pantalla, y cada valor se comprueba respecto a sus límites en el momento de introducirlo.
Auditorías digitales de las 5S y del gemba
Plantillas de auditoría cumplimentadas en una tableta durante la inspección, con pruebas fotográficas adjuntas, evolución de las puntuaciones a lo largo del tiempo y hallazgos que se traducen directamente en medidas de mejora con seguimiento.
Desviaciones, medidas y CAPA
Cada desviación, idea y medida correctiva cuenta con un responsable, una fecha límite y un resultado verificado: el registro de auditoría que tu programa de mejora necesita para demostrar que funciona.
Supervisión en tiempo real: detecta la pérdida mientras aún puedas solucionarla
Las mejoras que se recogen en el informe de mañana ya son historia, no una cuestión de gestión. Accevo muestra el estado actual, el ritmo de producción y el OEE de cada línea en tiempo real —en el panel del operador, en las pantallas de la planta de producción y en la reunión diaria—, de modo que cualquier ralentización se convierte en una decisión en cuestión de minutos, en lugar de un tema de debate para la semana que viene.
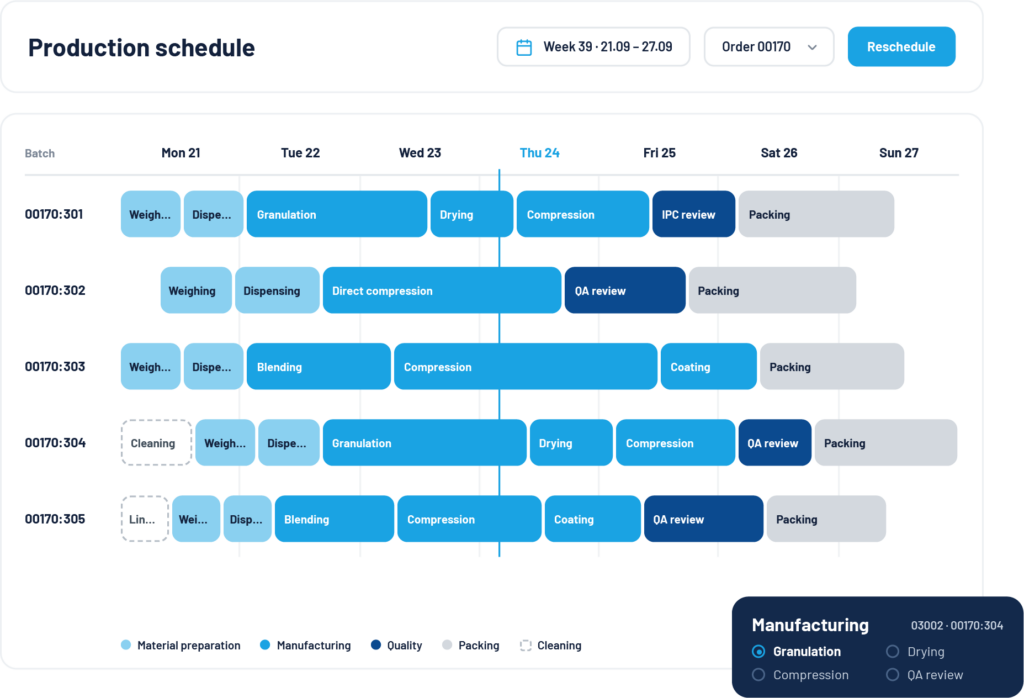
Cuadros de mando en tiempo real en la planta de producción
Visualización en pantalla grande de la producción real frente a los objetivos, el estado actual y el OEE para cada línea y cada turno.
Alertas automáticas y Andon
Se envían alertas por correo electrónico, SMS y a través del panel de control activadas por señales de la máquina en el momento en que una línea cae por debajo de su umbral.
Reuniones diarias interactivas
SQCDP digital y tableros de turnos alimentados con datos en tiempo real, en los que se recogen las medidas de mejora acordadas durante la reunión.
Software de mejora continua para todos los puestos

Jefe de producción
Comprueba qué línea no está alcanzando los objetivos y por qué, en el turno que se está realizando ahora mismo. Las alertas automáticas cuando el OEE cae por debajo del umbral te permiten actuar durante el turno, en lugar de tener que hacerlo en el análisis posterior.

Responsable de Mejora Continua
Deja de volver a establecer la línea de referencia antes de cada evento. Las paradas, los defectos y las pérdidas de velocidad ya están registrados, clasificados y ordenados por importancia, por lo que una semana de Kaizen comienza centrándose en las tres principales pérdidas, en lugar de dedicar toda una semana a recopilar datos, y termina con un resultado que puedes defender.

Director de Planta / VP Operaciones
Indicadores clave de rendimiento (KPI) comparables entre líneas, turnos y centros, junto con la cartera de mejoras y sus ahorros contrastados, todo ello en una única vista: la base empírica para tu próxima decisión sobre capacidad o automatización.
Empieza con una línea. Demuestra que funciona. Después, amplía la escala.
No hace falta un programa para toda la planta para empezar. Conecta una línea que suponga un cuello de botella, ponla en marcha durante quince días y deja que los datos muestren adónde va realmente la capacidad. La mayoría de las plantas detectan suficientes pérdidas ocultas en esas dos primeras semanas como para justificar el siguiente paso; y, dado que todos los módulos funcionan en la misma plataforma, ampliar el sistema a más líneas, más plantas o a un MES completo es simplemente una cuestión de configuración, en lugar de un nuevo proyecto.
Póngase en contacto con nuestro experto
Piotr Kańka, Experto en software industrial
- Una reunión online de 60 minutos con un especialista dedicado que le presentará un sistema de primera categoría de un sector similar al suyo.
- Modelado en vivo de su proceso de producción
- Un presupuesto tras la reunión.
Preguntas frecuentes
La mejora continua en la fabricación, explicada
La mejora continua es la práctica constante de introducir cambios graduales en los productos, los procesos y los sistemas con el fin de elevar la calidad, aumentar la eficiencia y reducir los costes. En el sector manufacturero, se desarrolla como un ciclo repetitivo —observar, medir, cambiar, verificar, estandarizar— en lugar de como un proyecto puntual con una fecha de finalización.
El software de mejora continua recopila automáticamente datos de producción de las máquinas y los operarios, cuantifica las pérdidas que detecta y gestiona las medidas de mejora adoptadas para subsanarlas. Proporciona la base de medición de la que dependen Lean, Kaizen, Six Sigma y PDCA, y muestra si cada cambio ha generado realmente el beneficio que se esperaba de él.
La fabricación ajustada se centra en eliminar el desperdicio y mejorar el flujo. El kaizen es la práctica de realizar pequeñas mejoras continuas a cargo de las personas que realizan el trabajo. Six Sigma es un enfoque estadístico para reducir la variación de los procesos y los defectos, que suele estructurarse según el método DMAIC. La mayoría de las plantas combinan estos tres enfoques; difieren en el método, pero no en el objetivo.
Planifica utilizando pérdidas clasificadas en lugar de opiniones. Aplica el cambio en una línea y un producto concretos. Comprueba los resultados comparando el OEE, los desechos y el tiempo de ciclo antes y después, utilizando la misma base de medición. Ponlo en práctica incorporando el nuevo método a las instrucciones de trabajo digitales para que todos los turnos lo reciban. La comprobación es donde fallan los programas manuales y donde la recopilación automática de datos marca la diferencia.
El OEE (eficacia global de los equipos) es igual a disponibilidad × rendimiento × calidad: la proporción de la capacidad teórica que se convierte en producto en buen estado. Es importante porque desglosa los factores: una caída del OEE siempre puede atribuirse a una categoría concreta de pérdidas, lo que proporciona al equipo de mejora una lista de objetivos priorizados y presupuestados, en lugar de una simple indicación general de que hay que mejorar.
Las «microparadas» son interrupciones demasiado breves como para registrarlas manualmente; a menudo duran solo unos segundos. Rara vez aparecen en los informes de tiempo de inactividad, pero en las líneas rápidas de envasado y montaje suelen constituir la mayor pérdida individual. Su detección automática suele revelar horas de capacidad a la semana que nadie sabía que se estaban perdiendo.
Measurement Explorer (MEX) como historial de datos, análisis de microparadas y tiempos de inactividad, análisis de OEE y rendimiento, producción sin papel con procedimientos operativos estándar (SOP) y listas de comprobación digitales, datos de calidad y del sistema de gestión de información de laboratorio (LIMS), control de máquinas para los cambios de producción y paneles interactivos para reuniones. Todos ellos comparten un único modelo de datos en la plataforma Accevo Smart Factory.
No. Los módulos de Accevo se conectan directamente a las máquinas y se integran con los sistemas ERP, MES, QMS y CMMS existentes a través de servicios web (REST, SOAP), SAP RFC, bases de datos intermedias o archivos planos. La mayoría de las plantas empiezan con una línea y un módulo, y luego van ampliando.
La conectividad de las máquinas y los paneles de control en tiempo real del OEE pueden ponerse en marcha en cuestión de días utilizando protocolos estándar de PLC. Las primeras mejoras cuantificables suelen provenir de las pérdidas por microparadas y cambios de producción, que se hacen evidentes en las primeras semanas, mucho antes de que sea necesaria ninguna inversión de capital.
Productos de gran consumo y alimentación, sector farmacéutico y de las ciencias de la vida, tabaco y fabricación discreta: en cualquier ámbito en el que la producción dependa del rendimiento de los equipos, de la disciplina en los cambios de línea y de las normas documentadas.
Artículos relacionados

Benefit Tracker - Convertir la aplicación en un éxito mensurable
Benefit Tracker: software de seguimiento del ahorro de costes para el sector manufacturero. El verdadero valor de una inversión en software para el sector manufacturero se mide tras la puesta en marcha. Benefit Tracker establece una referencia antes de que se produzca cualquier cambio, realiza un seguimiento de los indicadores clave de rendimiento (KPI) que realmente varían y genera una cifra contrastada que tu equipo financiero aprobará. Reserva una consulta. ¿Qué

Optimización de la eficiencia de la fábrica: Guía para seleccionar e implantar marcos de toma de decisiones para los procesos de fabricación
En el competitivo panorama empresarial actual, la toma de decisiones eficaz es fundamental para el éxito de cualquier organización. En el sector manufacturero, los marcos de toma de decisiones eficientes pueden influir considerablemente en el proceso de producción en su conjunto. En este artículo se analizarán diversos marcos de toma de decisiones y se ofrecerán orientaciones sobre cómo elegir e implementar el más adecuado para

¿Cómo apoya Accevo Smart Factory la fabricación ajustada?
La fabricación ajustada es un proceso de producción que se basa en el concepto de maximizar la productividad y minimizar el desperdicio en la fabricación. A lo largo de este proceso, se adoptan medidas para mejorar aún más la producción. Según el principio de la fabricación ajustada, todo aquello que no aporte valor añadido a un producto que los clientes...