

Oprogramowanie do ciągłego doskonalenia i produkcji w duchu Lean
Ciągłe doskonalenie przynosi efekty tylko wtedy, gdy każda zmiana jest mierzona. Accevo łączy Twoje maszyny, automatycznie rejestruje każdą stratę i zapewnia zespołom Lean, Kaizen oraz Six Sigma dostęp do tych samych danych w czasie rzeczywistym – dzięki czemu pomysły na usprawnienia przekształcają się w weryfikowalne korzyści, a nie pozostają jedynie dobrymi intencjami.
Jedna platforma służąca do poprawy wskaźnika OEE, analizy mikroprzerw i przestojów, prowadzenia dokumentacji elektronicznej oraz monitorowania w czasie rzeczywistym – wykorzystywana na liniach produkcyjnych w branżach FMCG, farmaceutycznej, tytoniowej oraz w produkcji dyskretnej.
Czym jest ciągłe doskonalenie w produkcji?
Ciągłe doskonalenie to ciągły proces wprowadzania stopniowych zmian w produktach, usługach, procesach lub systemach w celu poprawy jakości, zwiększenia wydajności i zminimalizowania kosztów. W produkcji nie jest to projekt z określoną datą zakończenia – to rutynowa czynność: obserwuj, co faktycznie dzieje się na linii produkcyjnej, znajdź największą stratę, zmień jedną rzecz, sprawdź, czy to zadziałało, a jeśli tak, to wprowadź to na stałe.
Ta rutyna to Cykl PDCA – Planuj, Wykonaj, Sprawdź, Działaj – i właśnie na tym etapie większość programów doskonalenia się załamuje. Nie na Plan, gdzie nigdy nie brakuje pomysłów, ale w Sprawdź. Bez wiarygodnych danych dotyczących produkcji nikt nie jest w stanie udowodnić, że wprowadzona zmiana przyniosła efekty, więc nowa norma nigdy się nie przyjmuje, a strata po cichu powraca trzy miesiące później.
Ta rutyna to Cykl PDCA – Planuj, Wykonaj, Sprawdź, Działaj – i właśnie na tym etapie większość programów doskonalenia się załamuje. Nie na Plan, gdzie nigdy nie brakuje pomysłów, ale w Sprawdź. Bez wiarygodnych danych dotyczących produkcji nikt nie jest w stanie udowodnić, że wprowadzona zmiana przyniosła efekty, więc nowa norma nigdy się nie przyjmuje, a strata po cichu powraca trzy miesiące później.
Kluczowe metodyki ciągłego doskonalenia
Lean i Kaizen
Lean Manufacturing – wyeliminować osiem rodzajów marnotrawstwa i zapewnić płynność strumienia wartości. Oprogramowanie do lean manufacturing pozwala zidentyfikować marnotrawstwo w ciągu kilku godzin, a nie dopiero podczas corocznych warsztatów poświęconych strumieniowi wartości.
Kaizen – drobne usprawnienia wprowadzane na bieżąco przez osoby wykonujące pracę. Oprogramowanie Kaizen rejestruje pomysł, podjęte działanie oraz zmierzony wynik, dzięki czemu korzyści nie giną podczas zmiany warty.
5S i mapowanie strumienia wartości – zdyscyplinowane miejsce pracy i jasno określony przebieg procesów. Cyfrowe audyty oraz rzeczywiste dane dotyczące czasu cyklu zastępują obchody z notatnikiem i szacunki oparte na stopku.
Six Sigma i ustrukturyzowane rozwiązywanie problemów
Six Sigma – ograniczać zmienność, aż wady staną się statystycznie rzadkie. SPC oraz wykresy kontrolne Shewharta oparte na aktualnych wartościach procesowych pozwalają wykryć odchylenie na długo przed tym, zanim doprowadzi ono do powstania braku.
DMAIC – Definiowanie, pomiar, analiza, doskonalenie, kontrola. Skuteczność faz pomiaru i kontroli zależy wyłącznie od jakości systemu pomiarowego, na którym się opierają.
PDCA i analiza przyczyn źródłowych – sam cykl doskonalenia, obejmujący metodę „5 dlaczego” i analizę „kości rybiej”, oparty na rzeczywistym rejestrze zdarzeń, a nie na tym, co ludzie pamiętają z ostatniego wtorku.
Wyposażenie i procedury w hali produkcyjnej
OEE – Dostępność × Wydajność × Jakość: jedna liczba, która pokazuje, jaka część teoretycznej zdolności produkcyjnej jest faktycznie przekształcana w produkt wysokiej jakości.
TPM – W ramach koncepcji „Total Productive Maintenance” odpowiedzialność za stan sprzętu spoczywa na pracownikach linii produkcyjnej, przy wsparciu list kontrolnych dotyczących samodzielnej konserwacji oraz danych dotyczących niezawodności.
Spacery po gemba i system Andon – sprawdź to i pozwól, by linia produkcyjna wezwała pomoc w momencie, gdy jej potrzebuje. System Digital Andon przekierowuje wezwanie i rejestruje czas, jaki zajęła reakcja.
Ciągłe doskonalenie oparte na tablicy a ciągłe doskonalenie oparte na danych
Większość programów usprawniających opiera się na ręcznie prowadzonym rejestrze przestojów, raporcie z zmiany sporządzanym na komputerze następnego dnia rano oraz arkuszu kalkulacyjnym, do którego nikt nie ma pełnego zaufania. Krótkie przestoje w ogóle nie są rejestrowane, przyczyny określa się z pamięci wiele godzin po zdarzeniu, a skutków zmian wprowadzonych w zeszłym miesiącu nie da się oddzielić od wszystkich innych wydarzeń.
Rozwój bez systemu:
- Przerwy w pracy zapisywane ręcznie – mikroprzerwy i zmniejszona prędkość nie są w ogóle rejestrowane
- Przyczyny źródłowe określono na podstawie pamięci pod koniec zmiany, a nie w momencie zatrzymania
- Pomysły i działania związane z kaizen, rejestrowane w arkuszach kalkulacyjnych, giną podczas przekazywania obowiązków, a następnie ponownie pod koniec roku
- Brak wiarygodnych zdjęć „przed” i „po”, więc zmiany, które się sprawdziły, nigdy nie stają się nowym standardem
Dzięki automatycznemu przepływowi danych z maszyn strata jest widoczna na ekranie jeszcze w trakcie trwania zmiany. Zespół ds. usprawnień skupia się na dyskusji nad sposobem naprawy, a nie nad tym, czy dane są prawidłowe – a etap „Sprawdź” w cyklu PDCA zajmuje zaledwie kilka minut, a nie cały miesiąc.
Doskonalenie dzięki oprogramowaniu do ciągłego doskonalenia:
- Każdy przystanek rejestrowany automatycznie z sterownika PLC, łącznie z mikroprzystankami trwającymi zaledwie kilka sekund
- Straty pogrupowane i uszeregowane według ważności, wraz z wykresami Pareto i drzewem strat OEE
- Działania, osoby odpowiedzialne i terminy śledzone w odniesieniu do konkretnej straty, którą miały wyeliminować
- Wyniki pomiarów wskaźnika OEE, ilości odpadów i czasu cyklu przed i po wprowadzeniu zmian – dowód na to, że zmiana rzeczywiście przyniosła oczekiwane efekty
~10%
typowy wzrost wskaźnika OEE na podłączonych liniach produkcyjnych
5 s
najkrótszy mikroprzystanek wykryty automatycznie
-30%
mniej czasu poświęcanego na ręczne sporządzanie raportów produkcyjnych
24/7
aktualny wgląd w każdą linię produkcyjną, zmianę i zakład
Narzędzia Accevo do ciągłego doskonalenia
Sześć modułów, które zapewniają zespołowi ds. usprawnień trzy rzeczy, których nie da tablica: wiarygodne dane, standardy, których ludzie faktycznie przestrzegają, oraz dowód, że zmiana przyniosła efekty. Każdy z nich działa na jednej platformie Accevo Smart Factory, dzięki czemu można zacząć od jednej linii z wąskim gardłem i stopniowo rozbudowywać możliwości – aż do pełnej System Realizacji Produkcji – bez konieczności wymiany tego, co już masz w użyciu.
Explorer pomiarów (MEX)
Wbudowany przemysłowy rejestrator danych, który gromadzi dane szeregów czasowych pochodzące ze sterowników PLC, czujników, systemów SCADA oraz wprowadzonych ręcznie w jednym archiwum. Możliwość tworzenia wykresów trendów dowolnych parametrów procesowych w odniesieniu do wydajności, zużycia energii lub jakości w dowolnym okresie – stanowi to podstawę analityczną dla metodologii Six Sigma oraz analizy przyczyn źródłowych.
Monitorowanie mikroprzestojów
Wykrywa krótkie, powtarzające się przerwy, których żaden operator nigdy by nie odnotował, precyzyjnie je mierzy i lokalizuje wąskie gardło, które je powoduje. Na szybkich liniach pakujących i montażowych jest to zazwyczaj największa ukryta strata w zakładzie.
Dowiedz się więcej o produkcji bez papieru
Zastępuje formularze i segregatory dokumentami cyfrowymi oraz instrukcjami dla operatorów przedstawionymi krok po kroku. Standard jest wyświetlany na panelu w kontekście bieżącego zlecenia, realizowany jest zgodnie z kolejnością i aktualizowany wszędzie jednocześnie w momencie wprowadzenia zmian.
Jakość i LIMS
Próbki, badania i wyniki są zarządzane cyfrowo i powiązane z partią, maszyną oraz zmianą, w ramach której zostały wygenerowane. Dane laboratoryjne przestają być odizolowane: wynik odbiegający od specyfikacji bezpośrednio wskazuje na warunki procesowe, które do niego doprowadziły.
Sterowanie maszynami i przezbrojenia
Automatycznie przesyła programy, receptury i wartości zadane do maszyn. Skraca czas uruchomienia i przezbrojenia oraz eliminuje błędy ustawień, które w sposób niezauważalny powodują powstawanie odpadów w pierwszej godzinie każdego cyklu produkcyjnego.

Interaktywne spotkania
Zmienia tablicę zmianową w pulpit nawigacyjny z ekranem dotykowym, zasilany danymi na żywo. Zarządzanie codzienne, tablice SQCDP oraz przeglądy Gemba opierają się na danych liczbowych generowanych w danej chwili przez linię produkcyjną, a podejmowane działania są rejestrowane bezpośrednio na miejscu.
Poprawa wskaźnika OEE: najpierw zidentyfikuj przyczynę straty, zanim spróbujesz ją usunąć
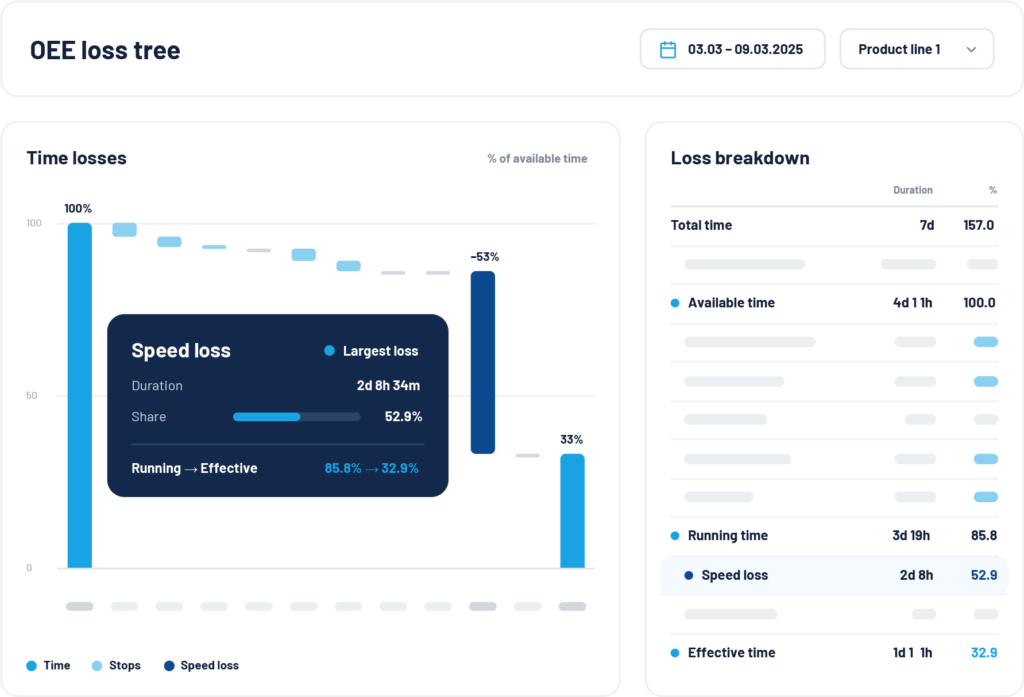
Wskaźnik OEE – dostępność × wydajność × jakość – jest najbardziej przydatnym wskaźnikiem w procesie ciągłego doskonalenia, a jednocześnie najczęściej niewłaściwie wykorzystywanym. Miesięczna wartość wskaźnika OEE obliczona na podstawie dzienników operatorów informuje o czasie straconym w zakładzie. Nie wskazuje jednak, gdzie, kiedy ani z jakiego powodu doszło do tych strat. Firma Accevo oblicza OEE nieustannie na podstawie sygnałów z maszyn i rozkłada je na części, aż każda stracona minuta zyska nazwę i właściciela.
Dostępność, wydajność i jakość – obliczane na bieżąco
Dane dotyczące stanu maszyn, liczby cykli i liczby odrzutów pochodzą bezpośrednio ze sterownika, więc wszystkie trzy wskaźniki są obliczane na bieżąco w trakcie produkcji – w podziale na maszynę, zmianę, produkt i ekipę. Nie ma potrzeby rekonstrukcji danych na koniec zmiany, nie ma zaokrąglania, ani sporów dotyczących poziomu odniesienia, zanim jeszcze rozpocznie się proces usprawniania.
Sześć głównych przyczyn strat i drzewo przyczyn strat OEE
Każda stracona minuta trafia do „drzewa strat”: awarie i przygotowania do pracy w kategorii „Dostępność”, mikroprzerwy i zmniejszona prędkość w kategorii „Wydajność”, a odpady i przeróbki w kategorii „Jakość”. Wykresy Pareto klasyfikują przyczyny według kosztów, dzięki czemu zespół ds. usprawnień zajmuje się największymi stratami, a nie tymi, o których najgłośniej się mówi.
Analiza porównawcza między liniami produkcyjnymi, zmianami i zakładami
Ten sam produkt wytwarzany na dwóch liniach produkcyjnych lub ta sama linia produkcyjna pracująca w dwóch zmianach rzadko osiąga identyczne wyniki. Porównywalne wskaźniki OEE dla poszczególnych urządzeń uwidaczniają tę różnicę i sprawiają, że Twoja najlepiej funkcjonująca zmiana staje się standardem, do którego należy dążyć wszystkim pozostałym.
Mikroprzerwy i analiza przestojów
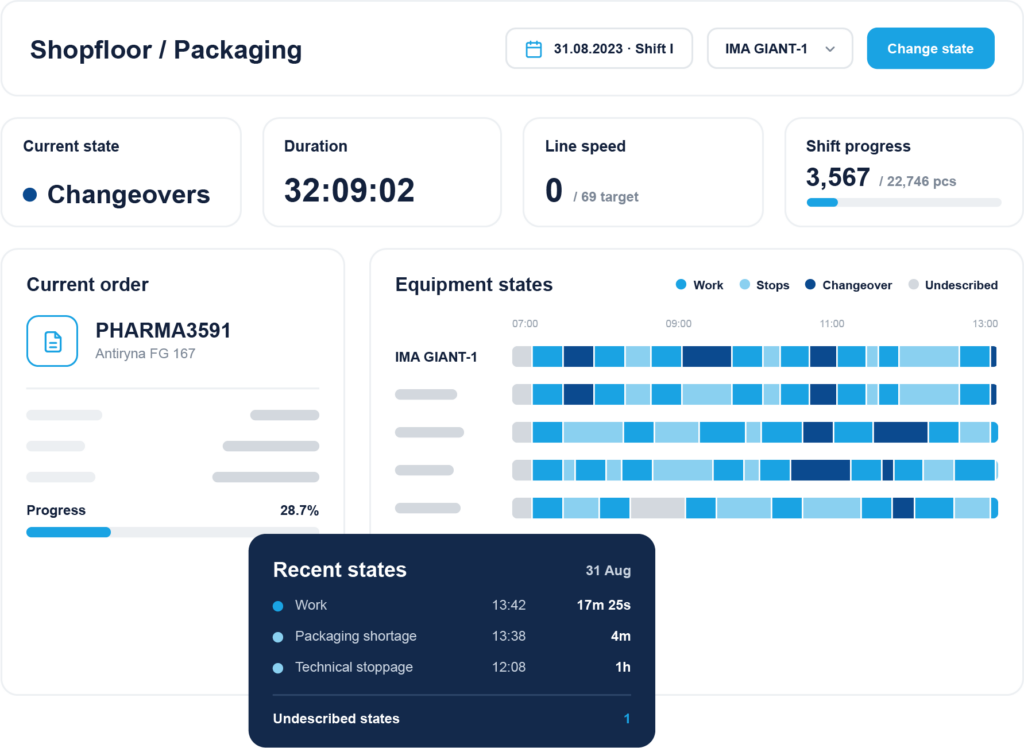
Pięciosekundowe zatrzymanie jest niewidoczne. Dwieście takich zatrzymań w ciągu zmiany to godzina utraconej produkcji, która nie pojawia się w żadnym raporcie. Mikrozatrzymania to klasyczny przykład ukrytej straty – są zbyt krótkie, by je rejestrować ręcznie, zbyt częste, by je zignorować, i niemal zawsze stanowią przyczynę tego, że linia pracuje poniżej prędkości znamionowej, podczas gdy tablica przestojów wygląda na całkowicie czystą.
Automatyczne wykrywanie u źródła
Pozycje są odczytywane bezpośrednio z sygnałów sterowników PLC – Siemens, Allen-Bradley, Mitsubishi, OPC UA, Modbus TCP – i opatrzone sygnaturą czasową z dokładnością do sekundy. Nic nie zależy od tego, czy operator coś zauważy, zapamięta lub ma wolną rękę.
Przyczyna źródłowa, a nie tylko rejestr zdarzeń
Powtarzające się przestoje są grupowane i korelowane w odniesieniu do maszyn, zmian, produktów i pory dnia, dzięki czemu ujawnia się ich wzorzec: konkretna zmiana formatu, określona partia materiału, trzecia godzina nocnej zmiany.
Ranking Pareto i śledzenie działań
Przyczyny są klasyfikowane według łącznej liczby straconych minut i przekształcane w listę działań usprawniających uszeregowaną według priorytetów, z przypisanym odpowiedzialnym i terminem realizacji – a efekt jest ponownie mierzony po wdrożeniu rozwiązania.
Produkcja bez użycia papieru i dokumentacja cyfrowa
Ciągłe doskonalenie prowadzi do powstania standardów, a standard, który pozostaje tylko w segregatorze, to standard, którego nikt nie przestrzega. Przechodząc do… bez papieru To właśnie sprawia, że usprawnienie staje się trwałe: nowa metoda dociera do wszystkich operatorów na każdej zmianie natychmiast po jej zatwierdzeniu, a system rejestruje, czy została faktycznie zastosowana.
Cyfrowe procedury operacyjne (SOP) i instrukcje pracy
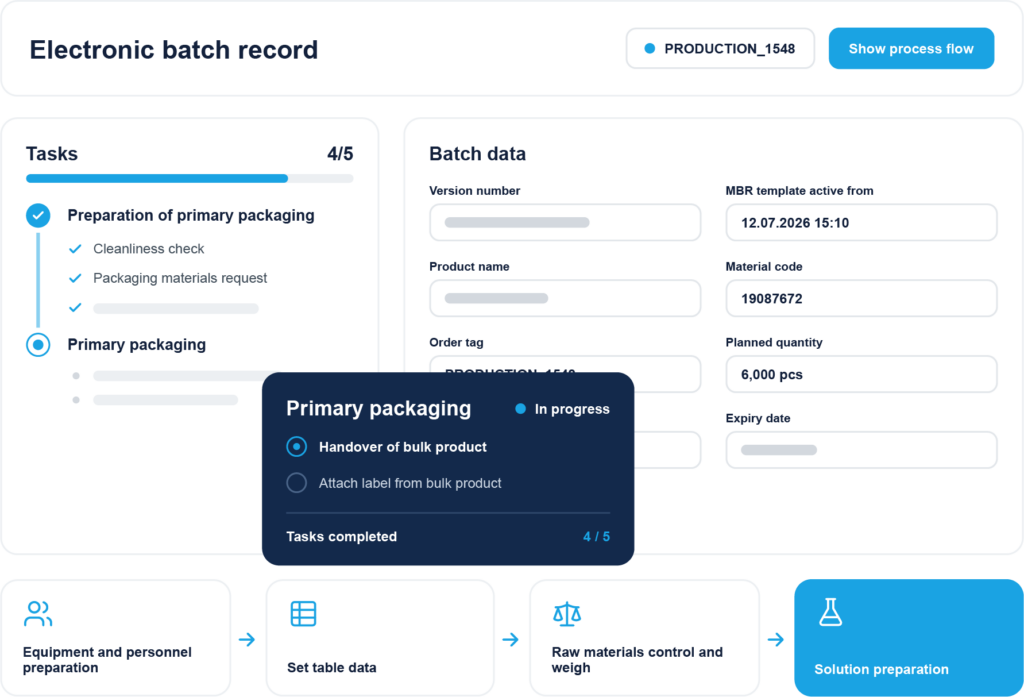
Procedury, rysunki, zdjęcia i filmy dostarczane na panel operatorski w ramach bieżącego zlecenia. Wystarczy jedna aktualizacja, a poprzednia wersja natychmiast znika z hali produkcyjnej.
Formularze elektroniczne i listy kontrolne
Kontrole przygotowania, protokoły przezbrojenia, dzienniki czyszczenia, obchody w ramach samodzielnej konserwacji oraz zatwierdzenia uruchomienia są realizowane na ekranie, a każda wprowadzana wartość jest weryfikowana pod kątem zgodności z ustalonymi limitami.
Cyfrowe audyty 5S i Gemba
Szablony audytowe wypełniane na tablecie podczas obchodu, wraz z dołączonymi zdjęciami dokumentującymi, wykresami wyników w czasie oraz ustaleniami przekształcanymi bezpośrednio w monitorowane działania naprawcze.
Odchylenia, działania i CAPA
Każde odstępstwo, pomysł i działanie naprawcze ma przypisaną osobę odpowiedzialną, termin realizacji oraz zweryfikowany wynik – to właśnie ścieżka audytu, której potrzebuje Twój program usprawnień, aby udowodnić swoją skuteczność.
Monitorowanie w czasie rzeczywistym: zauważ stratę, zanim będzie za późno, by ją naprawić
Poprawa, o której mowa w jutrzejszym raporcie, to już przeszłość, a nie kwestia zarządzania. Accevo na bieżąco pokazuje aktualny stan każdej linii produkcyjnej, jej wydajność i wskaźnik OEE – na panelu operatora, na ekranach w hali produkcyjnej oraz podczas codziennego spotkania – dzięki czemu spowolnienie staje się przedmiotem decyzji w ciągu kilku minut, a nie tematem dyskusji w przyszłym tygodniu.
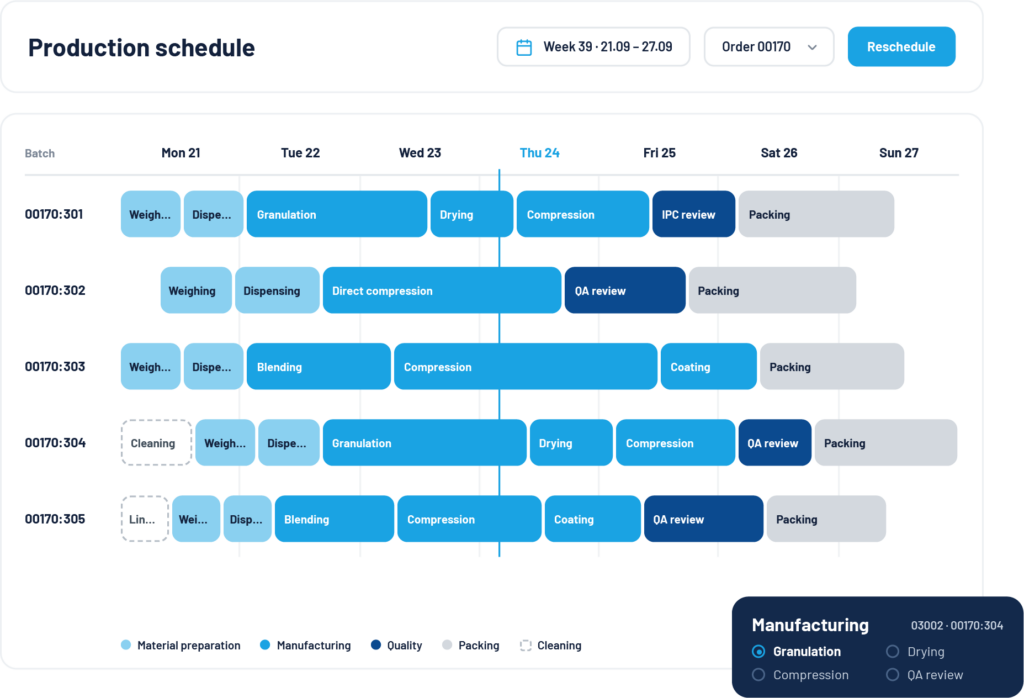
Panele kontrolne na żywo na hali produkcyjnej
Wizualizacja na dużym ekranie wyników w porównaniu z celami, aktualnym stanem oraz wskaźnikiem OEE dla każdej linii produkcyjnej i każdej zmiany.
Automatyczne powiadomienia i system Andon
Powiadomienia e-mailowe, SMS-owe i wyświetlane na panelu, generowane na podstawie sygnałów z urządzeń w momencie, gdy wartość linii spadnie poniżej progu.
Codzienne spotkania interaktywne
Cyfrowe tablice SQCDP i tablice zmianowe zasilane danymi na żywo, wraz z działaniami usprawniającymi ustalonymi podczas spotkania.
Oprogramowanie do ciągłego doskonalenia dla każdego stanowiska

Kierownik produkcji
Sprawdź, która linia produkcyjna nie osiąga zakładanych wyników i dlaczego – w ramach aktualnie trwającej zmiany. Automatyczne powiadomienia w przypadku spadku wskaźnika OEE poniżej progu pozwalają podjąć działania jeszcze w trakcie zmiany, a nie dopiero podczas analizy po zakończeniu pracy.

Lider ds. ciągłego doskonalenia
Przestańcie na nowo ustalać punkt odniesienia przed każdym wydarzeniem. Przestoje, usterki i spadki wydajności zostały już zarejestrowane, sklasyfikowane i uszeregowane według ważności, więc tydzień Kaizen rozpoczyna się od trzech najważniejszych przyczyn strat, a nie od tygodnia gromadzenia danych – i kończy się wynikiem, który można obronić.

Dyrektor zakładu / wiceprezes ds. operacyjnych
Porównywalne wskaźniki KPI dla poszczególnych linii produkcyjnych, zmian i zakładów, wraz z portfelem działań usprawniających i zweryfikowanymi oszczędnościami w jednym widoku – to podstawa do podjęcia kolejnej decyzji dotyczącej zdolności produkcyjnych lub automatyzacji.
Zacznij od jednej linii. Udowodnij skuteczność. Następnie zwiększ skalę.
Nie musisz od razu wdrażać programu obejmującego cały zakład. Podłącz jedną linię, na której występują wąskie gardła, uruchom ją na dwa tygodnie i pozwól, by dane pokazały, gdzie faktycznie trafiają moce produkcyjne. Większość zakładów wykrywa w ciągu tych pierwszych dwóch tygodni wystarczająco dużo ukrytych strat, by uzasadnić kolejny krok – a ponieważ każdy moduł działa na tej samej platformie, rozszerzenie na więcej linii, więcej zakładów lub pełny system MES jest raczej kwestią konfiguracji niż nowego projektu.
Kontakt z naszym ekspertem
Piotr Kańka, Ekspert ds. oprogramowania przemysłowego
- 60-minutowe spotkanie online z dedykowanym specjalistą prezentującym topowy system z branży podobnej do Twojej
- Modelowanie na żywo Twojego procesu produkcyjnego
- Wycena budżetowa po spotkaniu
Najczęściej zadawane pytania
Ciągłe doskonalenie w produkcji – wyjaśnienie
Ciągłe doskonalenie to nieustanna praktyka polegająca na wprowadzaniu stopniowych zmian w produktach, procesach i systemach w celu podniesienia jakości, zwiększenia wydajności i obniżenia kosztów. W produkcji przebiega to w formie powtarzającego się cyklu – obserwacja, pomiar, zmiana, weryfikacja, standaryzacja – a nie jako jednorazowy projekt z ustalonym terminem zakończenia.
Oprogramowanie do ciągłego doskonalenia automatycznie gromadzi dane produkcyjne z maszyn i od operatorów, określa ilościowo wykryte straty oraz zarządza działaniami doskonalącymi podejmowanymi w celu ich wyeliminowania. Stanowi ono warstwę pomiarową, na której opierają się metody Lean, Kaizen, Six Sigma i PDCA, a także pokazuje, czy każda zmiana faktycznie przyniosła oczekiwany korzyści.
Produkcja w duchu Lean koncentruje się na eliminowaniu marnotrawstwa i usprawnianiu przepływu. Kaizen to praktyka polegająca na wprowadzaniu niewielkich, ciągłych usprawnień przez osoby wykonujące pracę. Six Sigma to statystyczne podejście do ograniczania zmienności procesów i wad, zazwyczaj oparte na modelu DMAIC. Większość zakładów łączy wszystkie trzy podejścia – różnią się one metodami, a nie celem.
Należy opracować plan, opierając się na rankingach strat zamiast na subiektywnych ocenach. Zmianę należy wprowadzić na określonej linii produkcyjnej i w odniesieniu do konkretnego produktu. Sprawdź wyniki, porównując wskaźnik OEE, ilość odpadów i czas cyklu przed i po wprowadzeniu zmiany, stosując te same kryteria pomiarowe. Wprowadź zmiany, wpisując nową metodę do cyfrowej instrukcji pracy, tak aby dotarła ona do każdej zmiany. Właśnie na etapie sprawdzania ręczne programy zawodzą, a automatyczne gromadzenie danych ma kluczowe znaczenie.
Wskaźnik OEE (Overall Equipment Effectiveness) to dostępność × wydajność × jakość – czyli odsetek teoretycznej wydajności przekształcony w produkt o odpowiedniej jakości. Ma to znaczenie, ponieważ pozwala na rozbicie tego wskaźnika na poszczególne składniki: spadek wskaźnika OEE zawsze można przypisać konkretnej kategorii strat, co daje zespołowi ds. usprawnień listę priorytetowych i oszacowanych pod względem kosztów celów zamiast ogólnego nakazu poprawy wyników.
Mikroprzerwy to przerwy zbyt krótkie, by można je było rejestrować ręcznie – często trwają zaledwie kilka sekund. Rzadko pojawiają się w raportach dotyczących przestojów, a jednak na szybkich liniach pakujących i montażowych często stanowią największą pojedynczą stratę. Ich automatyczne wykrywanie zazwyczaj pozwala odkryć godziny wydajności tygodniowo, o których nikt nie wiedział, że są tracone.
Measurement Explorer (MEX) jako system archiwizacji danych, analiza mikroprzerw i przestojów, wskaźnik OEE oraz analiza wydajności, bezpapierowa produkcja z wykorzystaniem cyfrowych procedur operacyjnych (SOP) i list kontrolnych, dane dotyczące jakości i systemu LIMS, sterowanie maszynami podczas zmian konfiguracji oraz interaktywne tablice konferencyjne. Wszystkie te rozwiązania opierają się na jednym modelu danych w ramach platformy Accevo Smart Factory.
Nie. Moduły Accevo łączą się bezpośrednio z maszynami i integrują się z istniejącymi systemami ERP, MES, QMS i CMMS za pośrednictwem usług internetowych (REST, SOAP), interfejsu SAP RFC, pośrednich baz danych lub plików tekstowych. Większość zakładów zaczyna od jednej linii produkcyjnej i jednego modułu, a następnie rozszerza system.
Integracja maszyn i pulpity nawigacyjne OEE w czasie rzeczywistym można uruchomić w ciągu kilku dni przy użyciu standardowych protokołów PLC. Pierwsze wymierne korzyści wynikają zazwyczaj z ograniczenia strat spowodowanych mikroprzerwami i przestojami związanymi z przezbrojeniem, które stają się widoczne już w pierwszych tygodniach, na długo przed koniecznością dokonania jakichkolwiek inwestycji kapitałowych.
Branża dóbr szybkozbywalnych (FMCG) i spożywcza, farmaceutyczna i nauk przyrodniczych, tytoniowa oraz produkcja dyskretna – wszędzie tam, gdzie wydajność zależy od sprawności sprzętu, dyscypliny przy zmianach produkcyjnych oraz udokumentowanych standardów.
Powiązane artykuły

Optymalizacja Wydajności Fabryki: Przewodnik po wyborze i wdrażaniu ram decyzyjnych dla procesów produkcyjnych
W dzisiejszym konkurencyjnym środowisku biznesowym skuteczne podejmowanie decyzji ma kluczowe znaczenie dla sukcesu każdej organizacji. W sektorze produkcyjnym wydajne modele podejmowania decyzji mogą mieć ogromny wpływ na cały proces produkcyjny. W niniejszym artykule omówimy różne modele podejmowania decyzji oraz przedstawimy wskazówki dotyczące wyboru i wdrożenia modelu najlepiej dostosowanego do

Benefit Tracker - Przekształcenie wdrożenia w wymierny sukces
Benefit Tracker: oprogramowanie do monitorowania oszczędności w branży produkcyjnej Prawdziwą wartość inwestycji w oprogramowanie dla przemysłu produkcyjnego ocenia się dopiero po uruchomieniu systemu. Benefit Tracker ustala punkt odniesienia przed wprowadzeniem jakichkolwiek zmian, śledzi wskaźniki KPI, które faktycznie ulegają zmianie, i generuje zweryfikowane dane liczbowe, które zespół finansowy z pewnością zaakceptuje. Umów się na konsultację Co

Jak Accevo Smart Factory wspiera Lean Manufacturing?
Produkcja w duchu Lean to proces produkcyjny oparty na koncepcji maksymalizacji wydajności przy jednoczesnym minimalizowaniu marnotrawstwa w ramach produkcji. W trakcie tego procesu podejmowane są działania mające na celu dalsze usprawnienie produkcji. Zgodnie z zasadą Lean wszystko, co nie wnosi wartości dodanej do produktu, który klienci