

Wskaźnik OEE wynika z trzech czynników, a mianowicie: dostępności, wydajności i jakości. Nie jest tajemnicą, że poprawa nawet jednego z tych czynników natychmiastowo podnosi wartość wskaźnika OEE, a tym samym przynosi korzyści dla całej firmy. W sektorze produkcyjnym osiągnięcie optymalnych wyników we wszystkich trzech obszarach ma kluczowe znaczenie dla skutecznego funkcjonowania linii produkcyjnej, ponieważ każdy z nich indywidualnie przyczynia się do rentowności produktu lub usługi oraz do ogólnej opłacalności działalności.
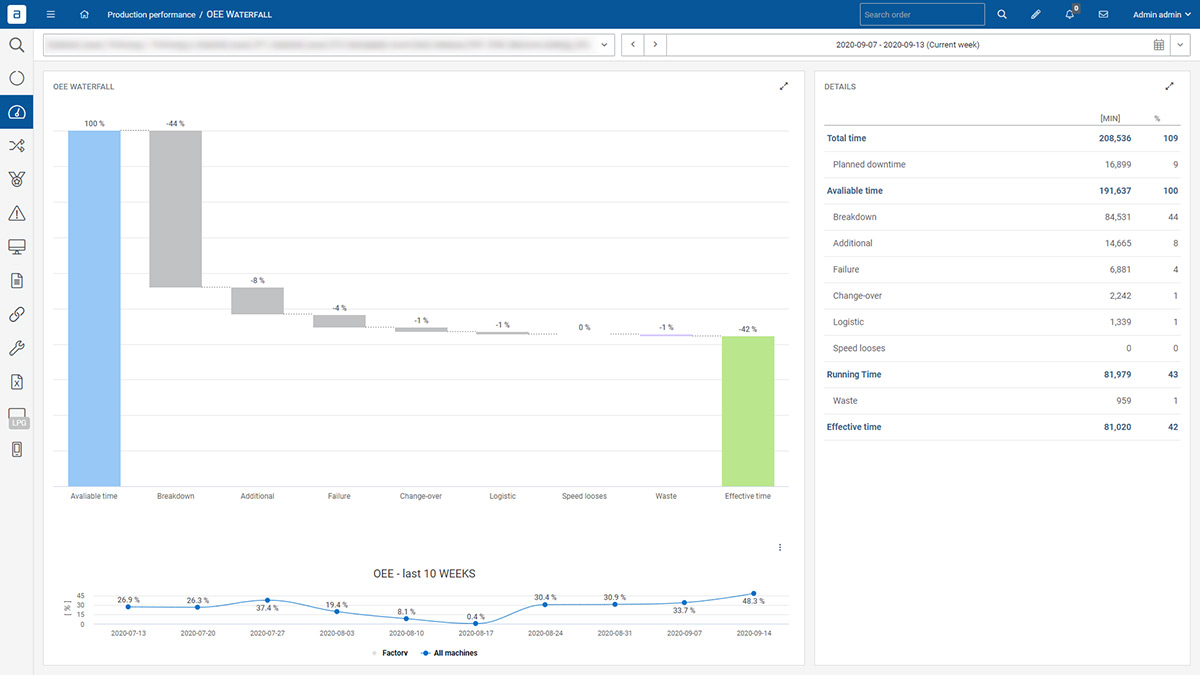
Dostępność - sprawia, że Twój czas naprawdę się liczy
Czynnik ten zasadniczo obejmuje wszelkie zdarzenia, które mogą spowodować długotrwałe wstrzymanie planowanej produkcji. Chociaż przestoje są nieuniknione w przemyśle wytwórczym, należy je ograniczać do minimum, aby zminimalizować straty i zapewnić maksymalną wydajność. Istnieją trzy główne sposoby, w jakie może to wpłynąć na ogólną OEE.
1. Zbyt wiele nieplanowanych przestojów
Często wynika to z konserwacji reaktywnej. Jednak brak zebrania informacji na temat rzeczywistych przyczyn przestojów może również uniemożliwić wprowadzenie ulepszeń w tym zakresie.
2. Przerwy w pracy, które ciągną się przez dłuższy czas
Powolny czas reakcji służb utrzymania ruchu, ręczne wywoływanie przeglądów, brak gromadzenia historii eksploatacji maszyn lub brak aktualnych informacji to jedne z głównych przyczyn takiego stanu rzeczy.
3. Brak pomiaru i poprawy KPI
Wskaźniki MTTR (średni czas przywrócenia sprawności), MTBF (średni czas między awariami) oraz MTTF (średni czas do awarii) odgrywają istotną rolę zarówno w pomiarze, jak i w poprawie kluczowych wskaźników wydajności.
Podejście firmy Accevo w zakresie dostępności, które zyskało uznanie, to moduł konserwacji Andon. Moduł konserwacji Andon ma na celu ograniczenie tego typu problemów poprzez gromadzenie historii zgłoszeń naprawczych i wykorzystywanie najnowszych awarii jako wskazówek, mierzenie czasu reakcji służb konserwacyjnych, zapewnianie odpowiednich usług konserwacyjnych wraz z identyfikacją przyczyn przestojów oraz regularne pomiary wskaźników KPI (MMTR, MTBF, MTTF).
Wydajność - umiejętność dostrzegania wszelkich potencjalnych nierówności na drodze
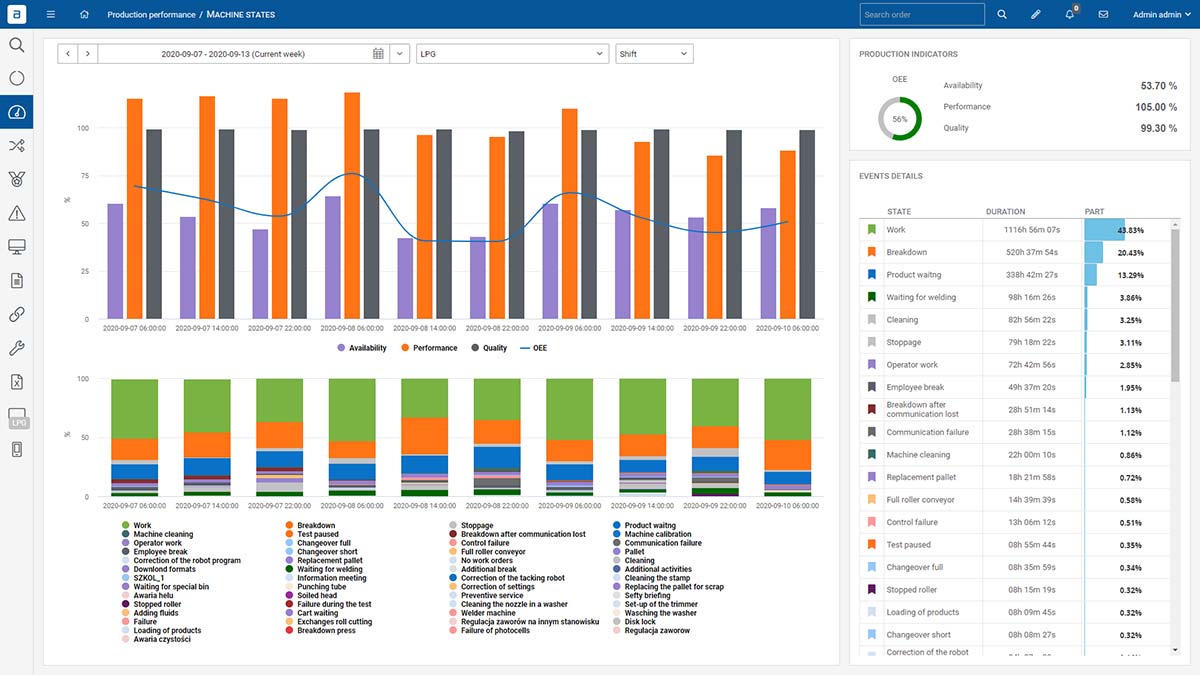
Wskaźnik ten uwzględnia wszystkie czynniki powodujące, że proces produkcyjny przebiega z prędkością niższą niż maksymalna możliwa prędkość podczas jego trwania (w tym zarówno powolne cykle, jak i krótkie przestoje).
Należy jednak podkreślić, że ten konkretny czynnik nie wiąże się z liczbą wyprodukowanych sztuk, lecz raczej ze sprzętem lub technologią wykorzystywaną do obsługi samej linii produkcyjnej. W tym zakresie można wprowadzić zmiany mające na celu zwiększenie wydajności i możliwości danej linii.
4. Cykl powolny
Jest to na ogół związane z brakiem monitorowania pod kątem rzeczywistych czasów cyklu, brakiem automatyzacji, brakiem planowania zadań lub zbyt dużą liczbą mikroprzestojów w danej perspektywie czasowej.
5. Długie uruchamianie produkcji
Jedną z najczęstszych przyczyn takich sytuacji są wielokrotne zmiany linii produkcyjnej, choć na rozpoczęcie produkcji może również wpływać ręczna komunikacja z laboratoriami lub działami kontroli jakości.
6. Brak szkolenia operatorów
Może to być spowodowane brakiem cyfrowych instrukcji krok po kroku dla operatorów, zbyt długim czasem wprowadzania na rynek lub brakiem przejrzystości w zakresie produkcji i celów produkcyjnych.
Aby zaradzić tym trzem przyczynom ograniczonej wydajności, firma Accevo opracowała moduły „Dokumentacja cyfrowa” i „Bezpapierowa praca”. Dzięki nim Ty i Twój zespół produkcyjny możecie wyświetlać operatorom informacje w formie cyfrowej, kategoryzować dokumentację – np. dotyczącą zmian konfiguracji i kontroli jakości – prowadzić operatorów przez proces produkcji i zmiany konfiguracji za pomocą instrukcji krok po kroku oraz zautomatyzować komunikację z laboratorium.
Mamy nadzieję, że to narzędzie pozwoli Państwu zwiększyć wydajność linii produkcyjnej, a co za tym idzie – podnieść ogólną produktywność. Choć może to brzmieć jak banał, często prawdą jest, że klucz tkwi w najdrobniejszych szczegółach, i choć mikrostop może wydawać się nieistotny, moduł mikrostopu został zaprojektowany tak, by uświadomić Państwu jego potencjalny wpływ.

Jakość - kontrola szczegółów z bliska i osobiście
Z kolei jakość uwzględnia wyprodukowane części, które nie spełniają standardów jakości, w tym części wymagające ponownej obróbki. Innymi słowy, jest to sposób pomiaru wydajności procesu w linii oraz tego, jak wpływają na nią defekty lub modyfikacje.
7. Zbyt wiele wad
Jako najczęstszą przyczynę wskazuje się brak analizy w procesie produkcji, choć na liczbę wykrytych wad mogą mieć również wpływ cykliczne listy zadań dla operatorów.
8. Brak walidacji stosowanych materiałów/narzędzi/parametrów procesu przed uruchomieniem produkcji
W tym przypadku niezbędne jest porównanie partii użytych materiałów w systemie ERP z kodami materiałów podanymi w wykazach zestawień materiałowych (BOM); kluczowe znaczenie ma jednak również upewnienie się, że wartości zadane maszyn (receptury) są prawidłowe (wprowadzane ręcznie przez operatora lub automatycznie przez system Accevo i sterownik PLC)
9. Późne rozpoznanie niestabilnego procesu
Zjawisko to często wiąże się z brakiem diagramów SPC, wykresów kontrolnych oraz monitorowania opartego na stanie technicznym. Niemniej jednak brak automatycznego zliczania liczby cykli wykonanych przez narzędzie (monitorowanie cyklu życia narzędzia i plan regeneracji) może również wpływać na opóźnienie w wykryciu usterki.
Firma Accevo stara się rozwiązać te problemy poprzez wprowadzenie modułu „Kontrola jakości”, który pomaga operatorom i innym pracownikom kierownictwa liniowego w podejmowaniu bardziej świadomych decyzji, dostarczając im automatyczne informacje zwrotne oraz szczegółowe instrukcje. Moduł ten umożliwia również generowanie szeregu raportów dotyczących jakości, obejmujących konkretne aspekty, takie jak wady.
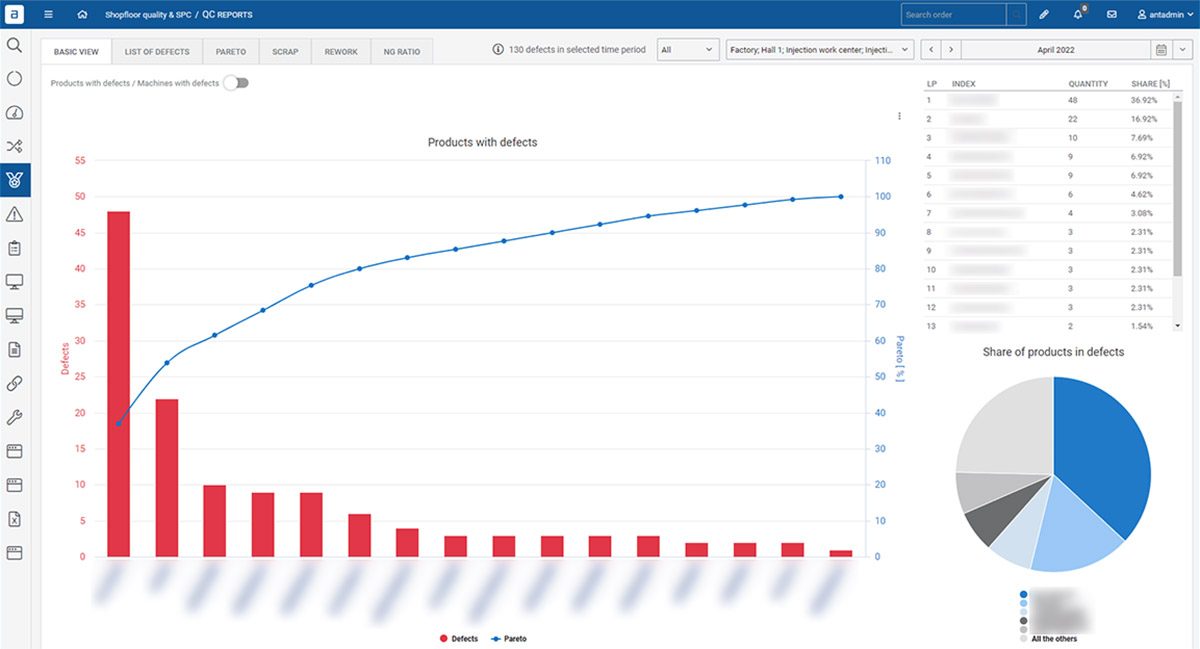
Ogólne przyczyny wpływające na OEE
10. Równanie OEE
Warto pamiętać, że stosowanie ręcznych metod obliczeniowych jest często nieefektywne, a wiele firm podchodzi do obliczania wskaźnika OEE raczej nieobiektywnie lub po prostu w ogóle tego nie robi
11. Brak narzędzi i planu, co należy poprawić
Brak narzędzi umożliwiających porównywanie zmian, operatorów, maszyn, linii produkcyjnych i produktów, brak jasnej metody określającej, w jaki sposób należy wykorzystywać zebrane dane, a także brak analizy trendów również prowadzą do problemów związanych z wydajnością produkcji.
12. Niewiarygodne dane
Jest to kolejny wróg efektywności produkcji często spowodowany naleganiem na stosowanie dokumentacji papierowej, opóźnieniami w przekazywaniu informacji oraz maszynowym gromadzeniem danych w czasie rzeczywistym.
Oczywiście nie wszystkie przyczyny niskiego wskaźnika OEE można przypisać tym trzem głównym czynnikom. Jednak nasze powiadomienia w czasie rzeczywistym mogą pomóc zminimalizować wpływ wszelkich problemów, z którymi możesz się spotkać. Nasz system można również dostosować do indywidualnych potrzeb, dzięki czemu mogą Państwo obliczać wskaźnik OEE w sposób optymalny dla Państwa firmy, zamiast korzystać ze standardowego, uniwersalnego programu.
Nie można nie doceniać rzeczywistej wartości wskaźnika OEE w procesach produkcyjnych, a poprawa jakości, dostępności i wydajności ma zasadnicze znaczenie, choć może się to wydawać trudne. Kluczem do sukcesu jest podejmowanie decyzji w oparciu o dane liczbowe, a nie osobiste opinie.
Jeśli potrzebujesz dalszej pomocy w zakresie pomiaru i poprawy OEE firmy, a następnie nie wahaj się skontaktować się z zespołem w Accevo o profesjonalną pomoc i doradztwo. Jesteśmy szczęśliwi, aby omówić, które moduły są najlepiej dostosowane do konkretnych potrzeb i wymagań.

System MES - System Realizacji Produkcji
System realizacji produkcji Accevo MES łączy maszyny, operatorów, materiały i systemy biznesowe, umożliwiając zarządzanie realizacją, identyfikowalnością i kontrolą produkcji w czasie rzeczywistym. Prowadź produkcję za pomocą
Monitorowanie mikroprzestojów
Oprogramowanie do śledzenia mikroprzerw i przestojów – Połóż kres przestojom. Accevo wykrywa każde zakłócenie, którego ręczny rejestr przestojów nigdy nie uchwyci – w tym przerwy trwające zaledwie kilka

Oprogramowanie OEE Micro Stops Intelligence dla producentów
OEE & Micro Stops Intelligence Accevo OEE Microstops & Intelligence przechwytuje dane maszyny w czasie rzeczywistym, automatycznie wykrywa mikroprzestoje i pokazuje, gdzie wydajność jest naprawdę niska.
