
Sterowanie maszyną: automatyczna konfiguracja i przesyłanie receptur
Przejmij pełną kontrolę nad swoim parkiem maszynowym. System Accevo Machine Control wysyła programy, receptury i wartości zadane bezpośrednio do maszyn na podstawie zlecenia produkcyjnego — dzięki temu przezbrojenie rozpoczyna się przy już prawidłowo skonfigurowanym sprzęcie, a nikt nie musi ręcznie wprowadzać żadnych istotnych wartości.
Zautomatyzowana konfiguracja wartości zadanych, przesyłanie receptur do sterowników PLC oraz przełączanie wykonywane w czasie rzeczywistym. Moduł, który sprawia, że przełączanie z procedury ręcznej staje się procedurą zweryfikowaną.
Sterowanie maszyną: automatyczna konfiguracja i przesyłanie receptur
Przejmij pełną kontrolę nad swoim parkiem maszynowym. System Accevo Machine Control wysyła programy, receptury i wartości zadane bezpośrednio do maszyn na podstawie zlecenia produkcyjnego — dzięki temu przezbrojenie rozpoczyna się przy już prawidłowo skonfigurowanym sprzęcie, a nikt nie musi ręcznie wprowadzać żadnych istotnych wartości.
Zautomatyzowana konfiguracja wartości zadanych, przesyłanie receptur do sterowników PLC oraz przełączanie wykonywane w czasie rzeczywistym. Moduł, który sprawia, że przełączanie z procedury ręcznej staje się procedurą zweryfikowaną.
Czy jest system do sterowania maszynami?
Sterowanie maszynami jest to system przeznaczony dla zautomatyzowanych linii produkcyjnych, który komunikuje się z każdą podłączoną maszyną i zapewnia stałą kontrolę nad każdym procesem. Podczas gdy większość oprogramowania jedynie odczytuje dane z maszyn, ten moduł dodatkowo zapisuje w nich: właściwy program, właściwą recepturę oraz właściwe wartości zadane dla zlecenia, które ma zostać zrealizowane.
Problem, który rozwiązuje, jest mało efektowny i kosztowny. Przełączenie wymaga poprawnego wprowadzenia dziesiątek ustawień przez osobę pracującą pod presją czasu na podstawie dokumentu. Większość z nich jest wprowadzana poprawnie. Te, które nie są, powodują odrzucenie partii już w pierwszej godzinie pracy maszyny i zazwyczaj zostają wykryte dopiero pod jej koniec.
Przesłanie wartości z zamówienia pozwala natomiast wyeliminować zarówno opóźnienie, jak i błąd – a także rejestruje faktycznie wprowadzone ustawienia w odniesieniu do partii, do której zostały zastosowane.
-25%
krótszy czas przezbrojenia
Czas potrzebny na konfigurację zostaje wyeliminowany, gdy ustawienia są dostarczane wraz z zamówieniem, a nie wprowadzane ręcznie na podstawie dokumentu.
0
ręczne wprowadzanie wartości zadanych
Programy, receptury i wartości zadane są przesyłane automatycznie, dzięki czemu nie ma już etapu przepisywania, podczas którego mogłaby pojawić się pomyłka.
W locie
przeprowadzone przezbrojenia
Zmiany formatu i receptury wprowadzane są bez zatrzymywania linii produkcyjnej, o ile sprzęt to umożliwia.
100%
z zapisanych ustawień
Każda faktycznie zastosowana wartość jest odnotowywana przy danym zamówieniu i partii, co pozwala na późniejszą weryfikację.
Programy
Programy maszynowe są wybierane zgodnie z zleceniem i przesyłane do sterownika, dzięki czemu uruchamia się właściwy program bez konieczności jego wyszukiwania, ładowania ani ręcznego sprawdzania wersji.
Przepisy kulinarne
Receptury procesowe przesyłane bezpośrednio do sterowników PLC z zlecenia produkcyjnego – temperatury, ciśnienia, prędkości, dawkowanie – jako jeden spójny zestaw, a nie lista do ręcznego wprowadzania.
Wartości zadane
Indywidualne wartości zadane wprowadzane i weryfikowane zdalnie, w tym te, które można technicznie regulować na panelu i których nie należy zmieniać bez sporządzenia zapisu.
Weryfikacja i odczyt zwrotny
Dane faktycznie przyjęte przez urządzenie są odczytywane i porównywane z tym, co zostało wysłane, dzięki czemu wartość odrzucona bez powiadomienia nie staje się przedmiotem jutrzejszego dochodzenia.
Jak działa sterowanie maszyną
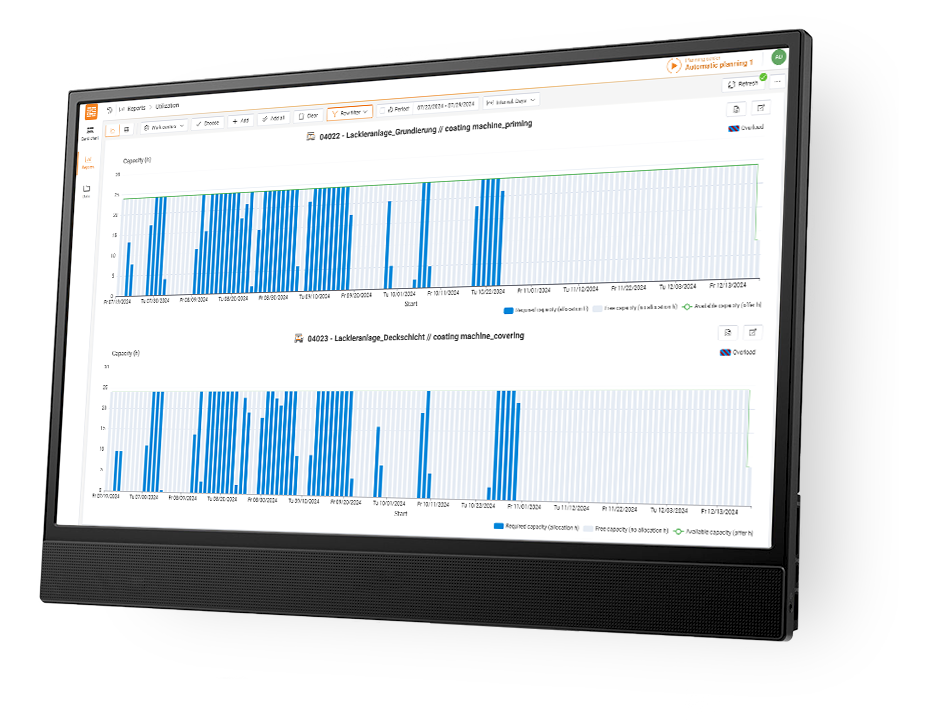
Znajduje się pomiędzy zleceniem produkcyjnym a warstwą automatyzacji, co jest możliwe wyłącznie dzięki temu, że odpowiednia infrastruktura łączności już istnieje.
W wyniku wydania polecenia
Gdy zlecenie trafia na linię produkcyjną, zestaw parametrów przypisany do danego produktu i formatu jest rozpoznawany i przesyłany – dzięki czemu maszyna jest konfigurowana pod kątem tego, co ma być właśnie produkowane, a nie tego, co było produkowane ostatnio.
Napisane dzięki tej samej więzi
Wykorzystanie sterowników PLC i protokołów już wdrożonych do gromadzenia danych – Siemens, Allen-Bradley, Mitsubishi, Omron, OPC UA, Modbus. Zobacz machine connectivity.
Zarejestrowano w ramach partii
Wysyłane wartości, wartości zaakceptowane oraz czas ich zastosowania są zapisywane w rejestrze produkcyjnym, co sprawia, że konfiguracja staje się dowodem.
Kluczowe korzyści
Trzy skutki, w kolejności, w jakiej rośliny zazwyczaj je odczuwają – a ten trzeci jest powodem, dla którego zespoły ds. jakości ostatecznie decydują się na wdrożenie tego modułu.
Skraca się czas przezbrojenia
Znaczne skrócenie czasu trwania przezbrojenia, ponieważ maszyna konfiguruje się sama w trakcie wykonywania operacji mechanicznych, a nie dopiero po ich zakończeniu. Na linii produkcyjnej o dużej różnorodności asortymentu jest to często największy pojedynczy rodzaj straty, którą można zminimalizować.
Błędy ustawień znikają
Pewność, że wartości zadane są prawidłowe, bez ręcznego przepisywania i bez opóźnień. Odpady powstałe w ciągu pierwszej godziny pracy z powodu jednej błędnie wpisanej wartości przestają być powtarzającym się kosztem.
Zarządzanie technologią staje się łatwiejsze
Zestawy parametrów są zarządzane centralnie i modyfikowane jednorazowo, z możliwością reagowania zdalnie i w czasie rzeczywistym – zamiast wprowadzania zmian ręcznie na każdym panelu na piętrze.
Gdzie sprawdza się sterowanie maszynami
Rzadko jest to pierwszy moduł, jaki zakłady nabywają, a niemal zawsze należy do najbardziej cenionych po wdrożeniu warstwy danych.
Po wskaźniku OEE i mikroprzerwach
Gdy już uda się prawidłowo zmierzyć czas trwania przezbrojenia, oczywistym kolejnym krokiem jest automatyzacja procesu przygotowania – a korzyści z tego wynikające można zmierzyć w odniesieniu do posiadanych już danych odniesienia. Zobacz mikroprzerwy i śledzenie przestojów.
Wraz z produkcją bez użycia papieru
Cyfrowe instrukcje pracy prowadzą operatora przez mechaniczną część procesu przezbrojenia, podczas gdy system zajmuje się ustawieniem parametrów. Zobacz produkcja bez papierowej formy dokumentacji.
Jakość i identyfikowalność
Ponieważ każdy zastosowany parametr jest rejestrowany w odniesieniu do partii, weryfikacja ustawień przestaje być papierową listą kontrolną i staje się częścią dokumentacji produkcyjnej.
Prześlij nam jedną zmianę
Wybierz proces zmiany produktu, który generuje największe koszty, i opisz nam, jak wygląda to obecnie: ile ustawień, gdzie są wprowadzane, z jakiego dokumentu, przez kogo są weryfikowane. Pokażemy Ci, które z nich możemy wysyłać automatycznie na Twoje urządzenia oraz jak wpłynie to na czas zmiany, który już mierzysz.

Najczęściej zadawane pytania
Sterowanie maszyną – wyjaśnienie
Machine Control to moduł przeznaczony dla zautomatyzowanych linii produkcyjnych, który komunikuje się z podłączonymi maszynami i zapewnia kontrolę nad każdym procesem – w tym automatyczne zapisywanie programów, receptur i wartości zadanych w urządzeniach na podstawie zlecenia produkcyjnego, zamiast polegania na ręcznym wprowadzaniu danych.
Sterownik PLC to komponent oprogramowania obsługujący protokół konkretnego sterownika — Siemens S7, Allen-Bradley, Mitsubishi, Omron i inne — umożliwiający odczyt wartości z maszyny oraz zapisywanie wartości do niej. Firma Accevo samodzielnie utrzymuje swoje sterowniki, dzięki czemu możliwe jest nie tylko odczytywanie danych z maszyn, ale także zapisywanie ich.
Zapisy są ograniczone do parametrów uzgodnionych podczas oceny automatyzacji, wartości są weryfikowane przed przesłaniem i odczytywane po nim, a wszystkie zastosowane zmiany są rejestrowane w odniesieniu do zlecenia. Parametry krytyczne dla bezpieczeństwa pozostają pod kontrolą samej maszyny.
Każde urządzenie, którego sterownik udostępnia parametry z możliwością zapisu za pośrednictwem obsługiwanego protokołu. Podczas oceny automatyzacji ustalamy dla każdego zasobu, które wartości można zapisywać, a które są tylko do odczytu – dzięki czemu zakres jest znany przed rozpoczęciem projektu, a nie odkrywany w jego trakcie.
Często, choć nie tak powszechnie jak w przypadku gromadzenia danych. Starsze sterowniki często zezwalają na odczyt, ale ograniczają zapis. Tam, gdzie zapis nie jest możliwy, ten sam zestaw parametrów można nadal przesłać do panelu operatora w formie zweryfikowanej listy kontrolnej zamiast dokumentu papierowego.
Poprzez wyeliminowanie części sekwencyjnej. Zamiast mechanicznej zmiany, po której następuje ręczne wprowadzanie parametrów, a następnie weryfikacja, parametry są stosowane w trakcie wykonywania czynności mechanicznych, a weryfikacja odbywa się automatycznie.
Najnowsze artykuły
Łączność maszyn IIoT
Podłącz maszyny i urządzenia produkcyjne, aby gromadzić wiarygodne dane z hali produkcyjnej w czasie rzeczywistym. Ujednolicaj komunikację między różnymi technologiami i udostępniaj dane z maszyn systemom MES, analitycznym oraz monitorującym.
Kontrola produkcji w zakładzie produkcyjnym - jak oprogramowanie może coś zmienić?
W złożonym świecie produkcji kontrola produkcji stanowi podstawę, która spaja wszystkie operacje. Jako centrum dowodzenia zakładu produkcyjnego, jej wydajność i skuteczność mają kluczowe znaczenie. Jak jednak podnieść jej potencjał do najwyższego poziomu optymalnej wydajności? Kluczem jest wdrożenie innowacyjnych rozwiązań informatycznych
Rejestrowanie danych maszynowych (MDE) i operacyjnych (BDE) w produkcji
Czym jest rejestracja danych maszynowych (MDE) w produkcji? Czym jest rejestracja danych operacyjnych (BDE) w produkcji? Jaka jest różnica między MDE a BDE? Jakie korzyści płyną ze współdziałania systemów MDE i BDE? Integracja systemów MDE i BDE zapewnia wiele wymiernych korzyści: Najważniejsze cechy: Nowoczesne systemy MDE i BDE