机器控制:自动设置和配方传输

完全掌控您的机器设备。Accevo Machine Control 可直接从生产订单中发送程序、配方和设定点至您的机器设备,从而确保切换操作只需调整设备配置即可,无需人工输入任何重要数据。

自动设定点配置、将配方传输至 PLC,以及即时切换操作。该模块可以将手动流程切换为经过验证的流程。

机器控制:自动设置和配方传输

完全掌控您的机器设备。Accevo Machine Control 可直接从生产订单中发送程序、配方和设定点至您的机器设备,从而确保切换操作只需调整设备配置即可,无需人工输入任何重要数据。

自动设定点配置、将配方传输至 PLC,以及即时切换操作。该模块可以将手动流程切换为经过验证的流程。

什么是机器控制?

机器控制 它是自动化生产线的系统,它可以与所有连接的机器进行通信,并持续监控每个过程。大多数软件都是从机器读取数据,而这个模块则可以向机器写入数据:正确的程序、正确的配方以及即将执行的订单的正确设定点。

它所解决的问题并不那么光鲜亮丽,而且代价也很高。为了在时间紧迫的情况下,由某人从文档中输入数十个设置,才能实现切换。大多数设置都能正确输入。那些在运行的第一小时内就无法正常输入,通常是在运行结束后才发现的设置,它们通常会成为废纸堆中的垃圾。

将订单中的值发送出去,既能消除延迟和错误,又能记录实际设置的内容,与所应用批处理的设置相对应。

shutterstock 1938359092 已调整大小

-25%

更短的换机时间

设置时间在订单中附送,而不是通过文档手动输入时便会消除。

0

手动设置设定点

程序、食谱和设定点均会自动传输,因此不再需要人工输入,从而避免出现错误。

即时

转换

在设备支持的情况下,无需停机即可进行格式化和配方更改。

100%

记录的设置数量

实际应用中的每个值都对应着订单和批次,这使得后续的审核变得更加容易。

节目

机器程序由订单选择并传输至控制器,因此即使无人发现、加载或通过眼睛确认程序版本,正确程序也会运行。

食谱

生产订单直接将工艺配方发送至 PLC,这些配方包含温度、压力、速度和计量数据,形成统一的整体数据集,而非需要人工输入的一系列列表。

设定点

个人设置点均由远程方式记录并验证,其中包括那些在面板上可进行技术调整且无需记录的情况下不应调整的设置点。

验证和复读

机器实际接受的内容会被读取回来并与发送的内容进行比较,因此被默默拒绝的值不会成为明天的调查内容。

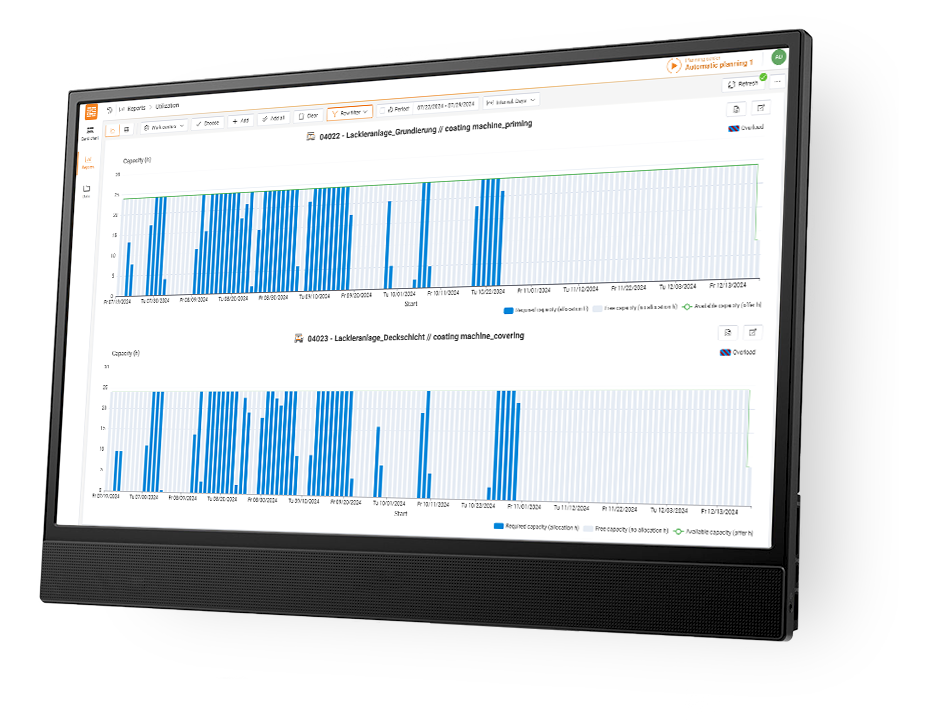
一张图表,展示了APS系统中不同资源随时间变化的利用情况及其活动水平。

控制系统的工作原理

它位于生产订单和自动化层之间,而自动化层之所以能够实现,是因为其底层连接已经存在了。

订单引发了这一行动

当订单被分配给一条生产线时,所关联的产品和格式的参数就会被解析并发送——这样一来,机器就会根据即将执行的操作进行配置,而不是根据上次执行的操作进行配置。

通过同一连接书写

使用已建立的数据采集协议和PLC驱动程序——西门子、艾伦-布拉德利、三菱、奥姆龙、OPC UA、Modbus。 机器连接.

记录在批次中

发送的价值、接受的价值以及它们被应用的时间都记录在生产记录中,而这些记录正是将某个设置变成证据的基础。

主要好处

三种效应,按植物的通常表现顺序来说,它们是这样出现的——而第三种效应正是导致优质团队最终赞助这个模块的原因。

交接时间缩短

由于机器在机械工作进行的同时进行配置,而非在完成后进行,因此切换时间显著缩短。对于多品种生产线而言,这往往是最大的可收回损失。

设置错误消失了

能够确保设定点正确,无需人工输入和延迟。在一运行的第一小时内,因人为输入错误而产生的废料不再成为持续性的成本。

技术管理变得更简单

参数设置可以集中管理,且只需一次更改即可生效,同时还能实现远程和实时响应——无需逐个面板逐一更改即可实现。

机器控制在哪里适用

它很少是工厂购买的第一套模块,而且一旦数据层建立起来,它几乎总是成为人们最欣赏的模块之一。

在 OEE 和微暂停之后

一旦能够正确测量切换时间,那么自动设置就成为明智的下一步骤——而且其效益可以与您现有的基线进行对比,从而得到衡量。 微观停机和停机时间跟踪.

与无纸化生产同步

数字化的工作指令将指导操作人员完成机械切换过程,而系统则负责处理参数设置。见 无纸化生产.

品质和可追溯性之下

由于每个应用参数都与批次相关联,因此设置验证不再只是纸质清单,而是成为生产记录的一部分。

给我们发送一份变更申请

选择最昂贵的产品切换方式,并告诉我们今天发生了什么:输入了多少设置、在哪里输入、由谁验证。我们会向您展示我们可以自动发送到您的设备上的哪些设置,以及它们会对您已经测定的切换时间产生哪些影响。

评论

常见问题解答

机器控制的解释

“机器控制”是面向自动化生产线的模块,它与连接的机器进行通信,并确保每个工艺流程处于受控状态——包括根据生产订单自动将程序、工艺配方和设定值写入设备,而无需依赖手动输入。

PLC驱动程序是一种软件组件,它支持特定控制器的协议(如西门子S7、艾伦-布拉德利、三菱、欧姆龙等),从而能够从设备中读取数据并向设备写入数据。Accevo维护着自己的驱动程序,因此不仅能够从设备中读取数据,还能向设备写入数据。

写入操作仅限于自动化评估期间商定的参数,数值在传输前会经过验证,传输后会进行回读,且所有应用的操作都会记录在订单中。安全关键参数仍由机器自身控制。

任何其控制器通过受支持协议公开可写参数的设备。在自动化评估过程中,我们会针对每项资产确定哪些值可以写入、哪些值仅可读取——因此,在项目开始前就已明确范围,而非在项目进行过程中才发现。

虽然这种情况不如数据采集那样普遍,但确实经常发生。老式控制器通常允许读取,但限制写入。在无法写入的情况下,仍可将同一组参数作为经过验证的检查清单(而非纸质文档)推送至操作员面板。

通过去除顺序操作环节。不再是先进行机械切换,再手动输入参数,最后进行验证,而是让参数在机械操作进行的同时应用,且验证过程自动完成。

近期文章

机器连接
模块

IIoT 机器连接

将机器和生产设备连接起来,以实时收集可靠的车间数据。实现不同技术之间的通信标准化,并将机器数据提供给MES、分析及监控系统。

阅读更多 ➜