

Software zur Erfassung von Kurzstopps und Ausfallzeiten
Schluss mit den Stillständen. Accevo erkennt jede Unterbrechung, die in einem manuellen Stillstandsprotokoll niemals erfasst würde – einschließlich Stillständen von nur wenigen Sekunden –, ordnet jede einzelne einer Maschine und einer Ursache zu und ordnet sie nach den Minuten, die sie Sie tatsächlich gekostet haben.
Automatische Erfassung von Maschinenstillstandszeiten für FMCG-, Pharma-, Tabak- und Verpackungslinien. Die Daten werden direkt aus der SPS ausgelesen, sodass die unumstrittenen Zahlen bereits während der Schicht und nicht erst danach vorliegen.
Was ist die Erfassung von Ausfallzeiten – und warum beeinträchtigen Mikroausfälle diese?
Software zur Erfassung von Ausfallzeiten Erfasst, wann eine Anlage stillstand, wie lange und warum. Bei manueller Erfassung werden nur die Störungen erfasst, die jemand noch notieren konnte. Bei automatischer Erfassung wird alles erfasst – und an einer Hochgeschwindigkeitsanlage sieht die Zahl dabei ganz anders aus.
A Mikrostop ist eine kurze Unterbrechung, in der Regel unter fünf Minuten und oft nur wenige Sekunden: eine Stauung, ein Papierstau, ein kurzzeitiger Materialmangel. Für sich genommen sind sie trivial, und genau deshalb werden sie von niemandem protokolliert. In ihrer Gesamtheit stellen sie jedoch häufig den größten Einzelverlust im Werk dar, und sie tauchen in keinem Ihrer derzeitigen Berichte auf.
Genau diese Lücke schließt dieses Modul. Nicht “bessere Ausfallzeitberichte” – es handelt sich um dieselben Berichte, die jedoch erstmals auf der Grundlage eines vollständigen Datensatzes erstellt werden.

Manuelle Erfassung von Ausfallzeiten vs. automatische Erfassung von Ausfallzeiten
Wenn Sie einen Vorgesetzten fragen, warum die Produktionszahlen hinter den Zielen zurückblieben, erhalten Sie eine wohlüberlegte, aufrichtige Antwort, die er sich mehrere Stunden nach dem Vorfall aus dem Gedächtnis zusammensetzt. Die Arbeitsschritte, die lange genug dauerten, um in Erinnerung zu bleiben, sind darin enthalten. Die zweihundert, die nicht darin enthalten sind, sind der Grund, warum die Zahlen nicht stimmen.
Sobald die Leitung verbunden ist, entfällt der Abgleich. Jeder Stopp wird vom Controller mit einem Zeitstempel versehen, kategorisiert und summiert – so dreht sich die Diskussion bei der morgendlichen Besprechung um die Lösung und nicht um die Daten.
Mit einem manuellen Ausfallprotokoll:
- Haltestellen unter fünf Minuten werden fast nie erfasst – der größte Verlust bleibt unsichtbar
- Ursachen, die Stunden später aus dem Gedächtnis zugeordnet werden – sofern sie überhaupt zugeordnet werden
- Die Anlage läuft unterhalb der Nenn-Drehzahl, ohne dass es dafür eine Erklärung gibt, die irgendjemand belegen könnte
- Blockierungen und Ressourcenmangel, die der Maschine zugeschrieben werden, die gerade zum Stillstand gekommen ist
- Zwei Abteilungen, die mit zwei unterschiedlichen Ausfallzeitenangaben zu der Besprechung kamen
Mit automatischer Erfassung von Ausfallzeiten:
- Jeder von der SPS erfasste Stopp, bis hin zu wenigen Sekunden, mit Zeitstempel
- Strukturierte Grundcodes, sodass die Ausfälle über Schichten, Produktionslinien und Standorte hinweg aggregiert werden
- Geschwindigkeitsverlust, getrennt von Stillstandsverlust und Qualitätsverlust
- Die als Engpass identifizierte Maschine – nicht nur die, die stehen geblieben war
- Eine Ausfallzeitkennzahl, die jeden Tag auf dieselbe Weise berechnet wird
50%
durchschnittliche Verringerung der Ausfallzeiten
Durchschnittliche Reduzierung der Ausfallzeiten pro Kunde, die erzielt wurde, nachdem die Ursachen für Mikroausfälle sichtbar gemacht und nach ihrer Bedeutung geordnet wurden.
10%
durchschnittliches OEE-Wachstum
Basierend auf tatsächlichen Werksergebnissen aus verschiedenen Einsatzfällen, nachdem die zurückgewonnenen Minuten in geplante Produktionsleistung umgerechnet wurden.
11%
durchschnittliches MTBF-Wachstum
Die mittlere Zeit zwischen Ausfällen verbessert sich, wenn die Ursachen für wiederkehrende Mikrostopps beseitigt werden, anstatt sie immer wieder zu beheben.
6 Monate
typischer ROI
Typischer Amortisationszeitraum nach der Umsetzung – der Großteil davon stammt aus Verlusten, deren Beseitigung keine Kapitalinvestition erforderte.
Was das System tatsächlich tut
Sechs Funktionen, die alle dazu dienen, eine Frage schneller zu beantworten, als es ein Mensch könnte: An welcher Station, an welcher Maschine, aus welchem Grund und wie viele Minuten dauert es?
Automatische Erkennung von Mikrostopps
Es wurden Unterbrechungen anhand von Maschinensignalen erkannt, ohne dass der Bediener eingriff, darunter auch Stopps, die weitaus kürzer waren, als man sie manuell protokollieren würde. Die Schwellenwerte werden maschinenabhängig festgelegt, da ein fünfsekündiger Stopp bei einer Abfüllmaschine etwas anderes bedeutet als bei einer Presse.
Ursachenzuordnung und Grundcodes
Jeder Haltestelle wird ein strukturierter Grund zugewiesen – automatisch, sofern das Signal diesen erkennt, andernfalls durch den Bediener. Dank strukturierter Codes lassen sich die Haltestellen zu einem Muster zusammenfassen, anstatt nur eine Ansammlung von Kommentaren zu sein.
Pareto-Analyse und Drilldown-Analyse
Dashboards, die eine detaillierte Aufschlüsselung von der Anlage über die Produktionslinie bis hin zur Maschine und zur Ursache ermöglichen und dabei die Anzahl der Vorkommnisse, die Gesamtdauer sowie den prozentualen Einfluss auf die Produktion anzeigen – sortiert nach dem größten Verlust, damit dieser unübersehbar ist.
Blockierung und Aushungerung auf Leitungsebene
Die Produktionslinie ist wie eine Kette aufgebaut, sodass eine Maschine, die aufgrund einer benachbarten Maschine zum Stillstand gekommen ist, nicht dafür verantwortlich gemacht wird. Dadurch wird verhindert, dass eine falsche Lösung finanziert wird.
Schwellenwerte und Echtzeit-Benachrichtigungen
Benachrichtigungen, wenn die Stoppfrequenz einer Maschine einen Schwellenwert überschreitet, sodass ein sich anbahnendes Problem bereits während des Betriebs behoben wird, anstatt erst im Nachhinein erklärt zu werden.
Berichte und Export
Vorgefertigte Berichte zu Stopps, Output und Effizienz mit aggregierten und detaillierten Ansichten, die in Sekundenschnelle erstellt, nach Excel exportiert und in Ihre BI-Umgebung eingespeist werden können.

Analyse von Effizienzverlusten bei Maschinen mit Schwerpunkt auf den Auswirkungen der Komplexität und der Maschinenzuverlässigkeit.
Zuverlässige Berichterstattung, Einblicke in aggregierte Ergebnisse, taktische Nutzung zur schichtweisen/wöchentlichen Priorisierung nach Verlustkategorien. 100 % Flexibilität bei der Berücksichtigung der KPI-Standards der Nutzer, fundiertes Verständnis der KPIs im Bereich Lean Manufacturing.
Tonci M.
Manager für globale Fertigungssysteme
BAT Kroatien

So funktioniert die Erkennung
Es sind keine komplexen Schlussfolgerungen erforderlich – und genau darum geht es. Das System liest aus, was die Maschine bereits weiß, und wendet die Regeln an, die Sie im Voraus festgelegt haben.
Signale direkt vom Steuergerät
Maschinenzustände, Taktzahlen und Drehzahlen werden über direkte SPS-Treiber – Siemens TCP, OPC DA und UA, Allen-Bradley, Mitsubishi, Modbus – oder über E/A-Module erfasst, die an vorhandene Signale angeschlossen sind, wenn bei einer älteren Maschine kein Zugriff möglich ist. Siehe Maschinenkonnektivität.
Pro Maschine definierte Schwellenwerte
Was als „Mikrostopp“ gilt, wird in der Identifizierungsphase für jede Maschine individuell festgelegt, und zwar anhand des tatsächlichen Verhaltens des jeweiligen Fahrzeugs – und nicht anhand einer globalen Standardeinstellung, die bei der Hälfte Ihrer Flotte Fehlalarme auslöst.
Korrelation über Schichten und Produkte hinweg
Führen Sie die Stillstände nach Produkt, Format, Materialcharge, Besatzung und Tageszeit gruppiert und in Zusammenhang gebracht erneut durch, damit nicht nur die einzelnen Vorfälle, sondern auch die dahinterstehenden Muster deutlich werden.
Unser Ansatz: drei Phasen
Bei jeder Bereitstellung läuft es nach dem gleichen Schema ab, denn die Analyse ist nur so gut wie die beiden vorangehenden Phasen – und wenn man direkt zu den Dashboards springt, entstehen bei Überwachungsprojekten Daten, denen niemand vertraut.
1. Identifizierung
Wir analysieren den aktuellen Zustand der Fabrik, definieren gemeinsam mit Ihrem Team, was ein „Mikrostopp“ für jede einzelne Maschine bedeutet, und legen die Schwellenwerte für die Stopp-Häufigkeit fest. Dass wir uns darauf einigen, bevor Daten erhoben werden, sorgt dafür, dass die daraus resultierenden Zahlen fundiert sind.
2. Konnektivität
Direkte SPS-Anbindungen über TCP, OPC DA und UA sowie Siemens-Protokolle, mit E/A-Modulen für ältere Anlagen, die keine Schnittstellen bereitstellen. Unsere eigenen Automatisierungsingenieure übernehmen die Verkabelung und die Validierung.
3. Analyse
Drilldown-Dashboards, die Ursachen, Häufigkeiten, Gesamtdauer und Auswirkungen auf die Produktion anzeigen – umgewandelt in eine nach Priorität geordnete und mit Kosten bezifferte Liste von Verbesserungsmaßnahmen statt einer Flut von Diagrammen.
Was Sie auf dem Dashboard sehen
Vier Sichtweisen, die zusammen nahezu alle Fragen zum Thema Ausfallzeiten abdecken, die sich jeder im Werk stellt.
Aktueller Netzstatus
Der aktuelle Status jeder Maschine, die Ist-Leistung im Vergleich zum Sollwert und die gerade stattfindenden Stillstände – auf dem Bedienfeld und auf den Bildschirmen in der Fertigung.
Liste der Niederlagen in der Rangliste
Ursachen, sortiert nach der Gesamtzahl der verlorenen Minuten im von Ihnen gewählten Zeitraum, zusammen mit der Häufigkeit des Auftretens und der durchschnittlichen Dauer.
Zeitleiste anhalten
Jeder Stopp auf einer Zeitachse pro Maschine und Schicht – so wird ein sich wiederholendes Muster innerhalb von Sekunden erkennbar, statt erst in einer Tabellenkalkulation.
Vergleichsansichten
Das gleiche Produkt auf zwei Produktionslinien oder dieselbe Produktionslinie in zwei Schichten – der Unterschied zwischen Ihrem besten und Ihrem durchschnittlichen Team liegt meist in der kostengünstigsten Kapazität, über die Sie verfügen.
Wie schnell macht sich die Investition bezahlt?
Schneller als die meisten Investitionsvorhaben, denn die erste Welle von Gewinnen erfordert überhaupt kein Kapital – sie ergibt sich aus Stopps, die schon immer da waren, aber einfach nie berücksichtigt wurden.
Woche eins und zwei: Die Enthüllung
In den ersten zwei Wochen werden fast immer stundenweise Kapazitätsverluste pro Woche aufgedeckt, die durch Unterbrechungen entstanden sind, von denen niemand etwas wusste. Es wurde noch nichts behoben; der Verlust ist lediglich sichtbar geworden und wurde beziffert.
Monate eins bis drei: die schnellen Erfolge
Der obere Teil der Pareto-Kurve betrifft in der Regel mechanische, verfahrenstechnische oder materielle Aspekte – also Anpassungen, keine Investitionen. Hier liegt typischerweise der Ursprung der 50-prozentigen Reduzierung der Ausfallzeiten.
Etwa sechs Monate: gemessener ROI
Typischer Amortisationszeitraum. Verfolgen Sie diesen sorgfältig mit Vorteils-Tracker, das vor dem Start einen Referenzwert ermittelt, sodass die Verstärkung nachweisbar ist und nicht nur behauptet wird.
Wer nutzt Microstop-Daten?
Produktionsleiter
Sehen Sie, welche Maschine die Produktionslinie gerade ausbremst und warum – mit Warnmeldungen, sobald die Häufigkeit von Stillständen einen Schwellenwert überschreitet –, damit Sie bereits während des Betriebs eingreifen können, anstatt hinterher Erklärungen abgeben zu müssen.
Leiter Kontinuierliche Verbesserung
Eine nach Priorität geordnete, mit Kosten bezifferte Verlustliste auf Abruf – so beginnt eine Kaizen-Woche mit den drei wichtigsten Ursachen und nicht erst nach zwei Wochen manueller Datenerhebung. Mehr dazu unter ständige Verbesserung.
Instandhaltungsleiter
Wiederholte Mikroausfälle sind Frühwarnzeichen. Eine steigende Ausfallhäufigkeit bei einem Vermögenswert ist ein Zuverlässigkeitssignal, lange bevor es zu einem Ausfall kommt – und fließt direkt in CMMS Planung.
Microstop-Überwachung auf realen Strecken
Fallstudie
Tabak
20 % Steigerung der Gesamtanlageneffektivität
Stoppen Sie die Anschläge
Whitepaper
Ermitteln Sie, wie sich Ausfallzeiten erkennen lassen
- Erfahren Sie, was Mikrostopps sind und wie Sie sie verhindern können
- Finden Sie die optimale Konfiguration für Ihr Werk heraus. Erfahren Sie mehr:
- Wie man Daten von Maschinen sammelt
- Welche Setups können Sie auf Ihrer Linie vornehmen, um Mikrostopps zu identifizieren?
- So erkennen Sie Haltestellen auf dem Bildschirm

Kontakt mit unserem Experten
Michał Chmiel, Experte für industrielle Software
- Ein 60-minütiges Online-Meeting mit einem engagierten Spezialisten, der ein Top-System aus einer ähnlichen Branche wie der Ihren vorstellt
- Live-Modellierung Ihres Produktionsprozesses
- Ein Budgetangebot nach der Sitzung
Häufig gestellte Fragen
Mikro-Stopps und die Erfassung von Ausfallzeiten – eine Erläuterung
Mikroausfälle sind kurze Produktionsunterbrechungen, die in der Regel einige Sekunden bis zu fünf Minuten dauern – beispielsweise Staus, Einzugsstörungen oder kurzzeitige Materialunterbrechungen. Sie sind so kurz, dass die Bediener sie selten protokollieren, weshalb sie in den meisten Ausfallzeitberichten nicht erfasst werden, obwohl sie oft den größten kumulativen Verlust an einer Produktionslinie ausmachen.
Denn das sind die Verluste, die in Ihrer derzeitigen Berichterstattung nicht erfasst werden. Eine Produktionslinie, die "einfach nur etwas langsam läuft", verursacht in der Regel Hunderte kleiner Stillstände pro Schicht. Sie beeinträchtigen die Gesamtanlageneffektivität (OEE), gefährden die Liefertermine, und da niemand sie erfasst, werden sie nie in Verbesserungsmaßnahmen einbezogen.
Eine Software zur Erfassung von Ausfallzeiten erfasst Maschinenstillstände automatisch – wann, wie lange, bei welcher Maschine und warum –, indem sie Signale von der Steuerung ausliest, anstatt sich auf manuelle Protokolle zu stützen. Dadurch ist der Datensatz vollständig, und die daraus resultierende Ausfallzeitzahl ist sowohl für den Betrieb als auch für die Finanzabteilung akzeptabel.
Die meisten Systeme erfassen Unterbrechungen oberhalb eines Schwellenwerts, wodurch Mikrounterbrechungen vollständig ausgeschlossen werden, und ordnen eine Unterbrechung der Maschine zu, die zum Stillstand gekommen ist, und nicht derjenigen, die sie verursacht hat. Accevo erkennt Unterbrechungen unterhalb dieses Schwellenwerts und modelliert die Linie als Kette, wobei Blockierungen und Engpässe von echten Fehlern unterschieden werden.
In der Regel nicht. Die meisten Maschinen mit einer vorhandenen SPS oder SCADA-Anlage werden direkt über TCP, OPC DA oder UA, Siemens, Allen-Bradley, Mitsubishi oder Modbus ausgelesen. Wenn eine Maschine keine brauchbaren Daten bereitstellt, bauen unsere Automatisierungsingenieure E/A-Module, Zähler oder Sensoren ein und verdrahten diese selbst.
Pro Maschine, während der Identifizierungsphase, gemeinsam mit Ihrem Team. Ein fünfsekündiger Stillstand hat bei einer Hochgeschwindigkeitsabfüllanlage eine ganz andere Bedeutung als bei einer Presse; daher führt ein einziger globaler Schwellenwert entweder dazu, dass Sie mit Störsignalen überflutet werden, oder dass der Ausfall verborgen bleibt.
Die Anbindung und die Live-Dashboards sind in der Regel innerhalb weniger Tage über Standardprotokolle einsatzbereit. Die ersten messbaren Verbesserungen stellen sich meist innerhalb weniger Wochen ein, und der typische ROI liegt bei den verschiedenen Implementierungen bei etwa sechs Monaten.
Jede Hochgeschwindigkeitsstrecke, bei der die Leistung vom Dauerbetrieb abhängt – FMCG sowie Lebensmittel, Verpackungen, Tabak und pharmazeutisch insbesondere die Verpackung.
Aktuelle Artikel
Was sind die Ursachen für Mikroverwerfungen während des Herstellungsprozesses?
Erfahren Sie mehr über die häufigsten Ursachen von Mikrostopps im Fertigungsprozess und wie Sie diese beseitigen können, um die Effizienz und Produktivität zu steigern.

Accevo Microstop Überwachung (Produktions-, Leistungsüberwachung). System auf SMD (FMC), FMD, THP, und OTP in einer Tabakfabrik
Das Werk befand sich in einer Phase der digitalen Transformation, die die Digitalisierung, die Arbeitsmethodik und die IWS-Ready-Methodik umfasste. Die Tabakproduktion zeichnet sich durch hohe Geschwindigkeiten und große Stückzahlen aus und umfasst die Herstellung von 10.000 Stück pro Minute. Alle Mikroausfälle sind spürbar und haben einen erheblichen Einfluss auf die Produktionsergebnisse. Die Maschinen’
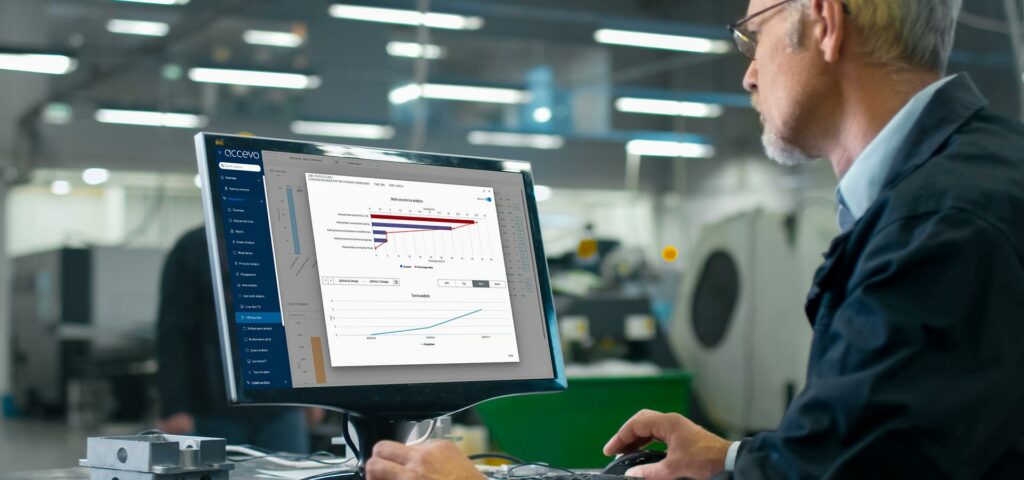
OEE Micro Stops Intelligence Software für Hersteller
OEE & Mikroausfälle – Intelligence Accevo OEE Microstops & Intelligence erfasst Maschinendaten in Echtzeit, erkennt Mikroausfälle automatisch und zeigt auf, wo entlang der gesamten Produktionslinie tatsächlich Leistungseinbußen entstehen. Erfassen Sie jeden Ausfall, verstehen Sie jede Einbuße und verbessern Sie die OEE durch schnellere Entscheidungen. Demo vereinbaren – Von führenden Unternehmen der Fertigungsbranche geschätzt – OEE-Überwachung