

包装生产线的 MES 集成可以将生产订单与生产线执行同步,然后将实际产出、事件和溯源数据返回至需要这些数据的系统。 完善的设计规定了每个数据项的所有权人、设备如何进行通信以及接口出现故障时操作员应该看到的内容。
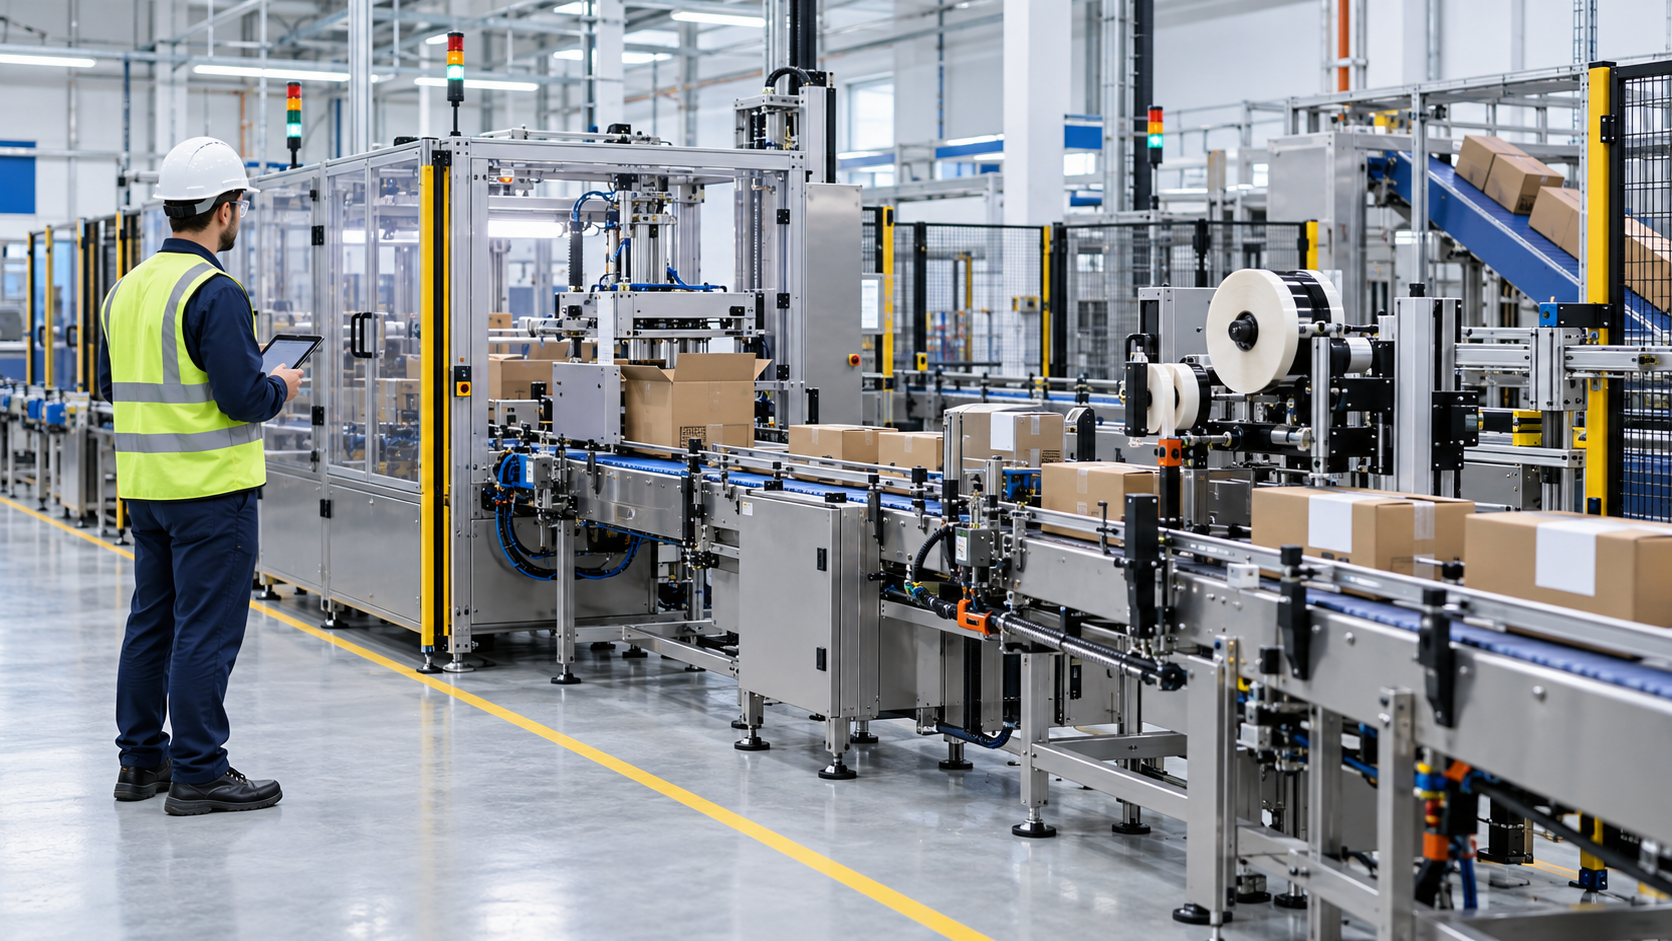
MES集成连接的包装线是什么
MES 集成可以将生产订单和产品定义与生产线上的活动联系起来。MES 可以发送已释放的作业、工作指令或已批准的参数。机器控制系统可以报告状态、计数和已定义事件。质量检查和生产线清理步骤可以记录工作是否可以继续进行。完成作业后,如果接口范围包含这些信息,MES 可以将实际数量和生产状态返回到 ERP 或其他系统中。
这并不意味着 MES 应该直接控制每个机器的动作。PLC 和机器控制器负责本地控制和设备安全。MES 可以发布任务或授权的生产参数集,而控制层则验证设备能够接受哪些参数。
典型的数据流
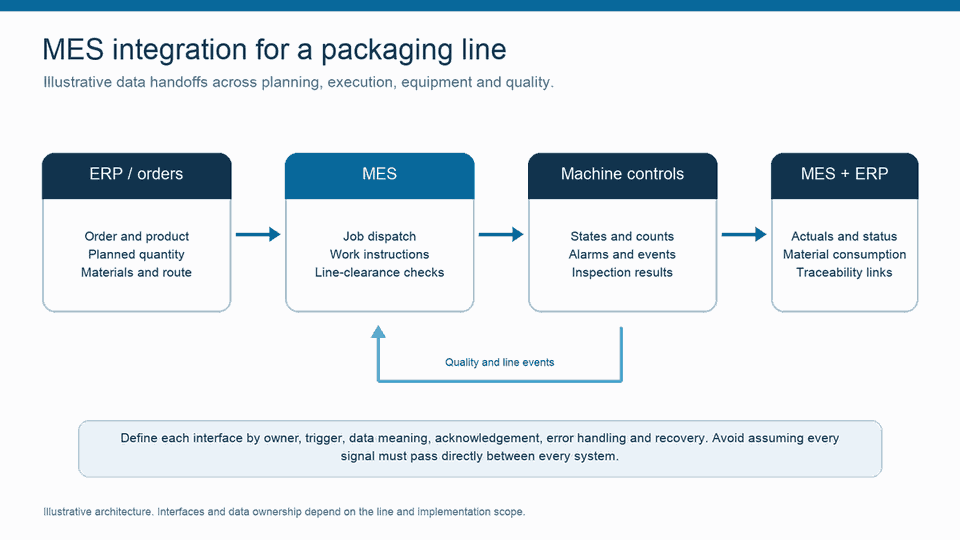
一个项目可以由四个交接阶段组成:
- ERP 到 MES: 订单识别码、产品名称、计划数量、路线、材料和时间表数据均包含在接口范围之内。
- MES到线路: 发布了工作指令、材料检查或批准的参数,而设备和工艺则支持了这一交换过程。
- 与 MES 的连接线: 机器状态、生成数量、拒绝情况、停机事件、检测结果或用于用例的报警信息。
- 从MES到ERP或质量管理系统: 完成状态、实际数量、材料消耗情况、库存情况或其他已达成协议的结果。
就每个状态的含义达成一致。例如,“完成”可以指机器完成了一轮运行,MES关闭了操作,或者订单达到了某个报告里程碑。为每个状态分配明确的拥有者和过渡规则。
使用符合要求的标准
ISA-95 为企业各职能与制造运营之间的信息交换提供模型。它可以在设计各个接口之前,帮助团队确定业务订单与生产现场执行之间的边界。
关于包装设备, PackML 定义了常见的机器状态和操作流程。OPC UA PackML 模型可以为机器提供更一致的状态、报警和命令接口。将其视为设备评估期间的选项,而非每条包装生产线的必备条件。传统控制系统可能需要一个网关、OEM 接口或单独设计的连接。
在连接线路之前进行六项设计检查
- 分配一个真实源头。 识别出属于哪个系统的订单、产品版本、物料批号、生产线状态、产量和质量状态。
- 库存设备。 记录控制器类型、可用的协议、现有网关、信号质量以及任何 OEM 或现场限制因素。
- 就数据模型达成一致。 定义机器名称、单位、时区、批次和订单标识符、计数语义和状态转换。
- 指定故障路径。 决定接口应如何报告过期数据、被拒绝的命令、重复的消息、网络中断和恢复情况。操作人员需要清晰的状态信息和安全下一步的行动。
- 保持命令权限明确。 该文档规定了系统可以发送每个命令或参数的流程,控制器如何验证这些命令或参数,以及用户如何授权更改。
- 测试整个工作流程。 包括正常生产、切换、停机、拒绝事件、重启以及通信中断等情况。通过 MES、机器和 ERP 记录追踪同一事件的顺序。
将部署计划围绕线层级的使用案例进行。
选择一个可以衡量特定差距的环节,例如重复订单输入、缺失停止原因或延迟完成报告。基线确定当前数据,并确认哪些人员将负责各个接口。在扩展到更多机器或站点之前,先在现实情况下测试该流程。
Accevo 的 MES 集成与可扩展性页面 描述了其集成方法。关于包装环境,请参阅 包装业务的数字化解决方案 以及 包装线 OEE 案例研究. 将案例研究细节作为某个项目的例子,而不是作为另一项工作的相同结果的保证。
常见 MES 包装集成问题
是否可以将来自不同供应商的机器连接到同一个 MES 系统?
如果项目提供可行的接口和一致的数据定义,则可以实现这一点。这项工作取决于控制器、可用的协议、设备接入、数据质量以及所需的行为。在发现过程中应确认每个设备,而不是假设一个连接器涵盖整个线路。
MES 是否替代了包装机的PLC?
不。PLC或机器控制器负责管理本地顺序和安全功能。MES负责协调生产工作流程,并与控制层交换已定义的工序、状态和结果数据。
包装生产线应该向 MES 发送哪些数据?
选择能满足特定工作流程或决策的数据。常见的数据包括运行状态、良好和拒绝计数、选定的警报、订单识别码以及检验结果。在设备级别上定义采集频率和源数据。
成功的集成始于每个系统之间的细致明确的协议:拥有者、触发条件、字段、响应以及恢复机制。一旦团队达成协议,他们就可以将该环节视为一个统一的生产流程,而非一系列相互独立的接口。
数据集成是将定义好的生产信息从系统转移到系统之间;分析则利用情境化的数据发现模式并指导决策。两者互为补充:有效的分析取决于可靠的数据流。关于分析方面,请参阅我们的文章。 制造业数据分析指南.
