Integracja z systemem MES na linii pakującej łączy zlecenia produkcyjne z realizacją linii, a następnie przekazuje dane dotyczące rzeczywistej produkcji, zdarzeń i identyfikowalności do systemów, które ich potrzebują. Funkcjonalny projekt określa, kto jest właścicielem poszczególnych elementów danych, w jaki sposób urządzenia komunikują się między sobą oraz jakie informacje powinni widzieć operatorzy w przypadku awarii interfejsu.
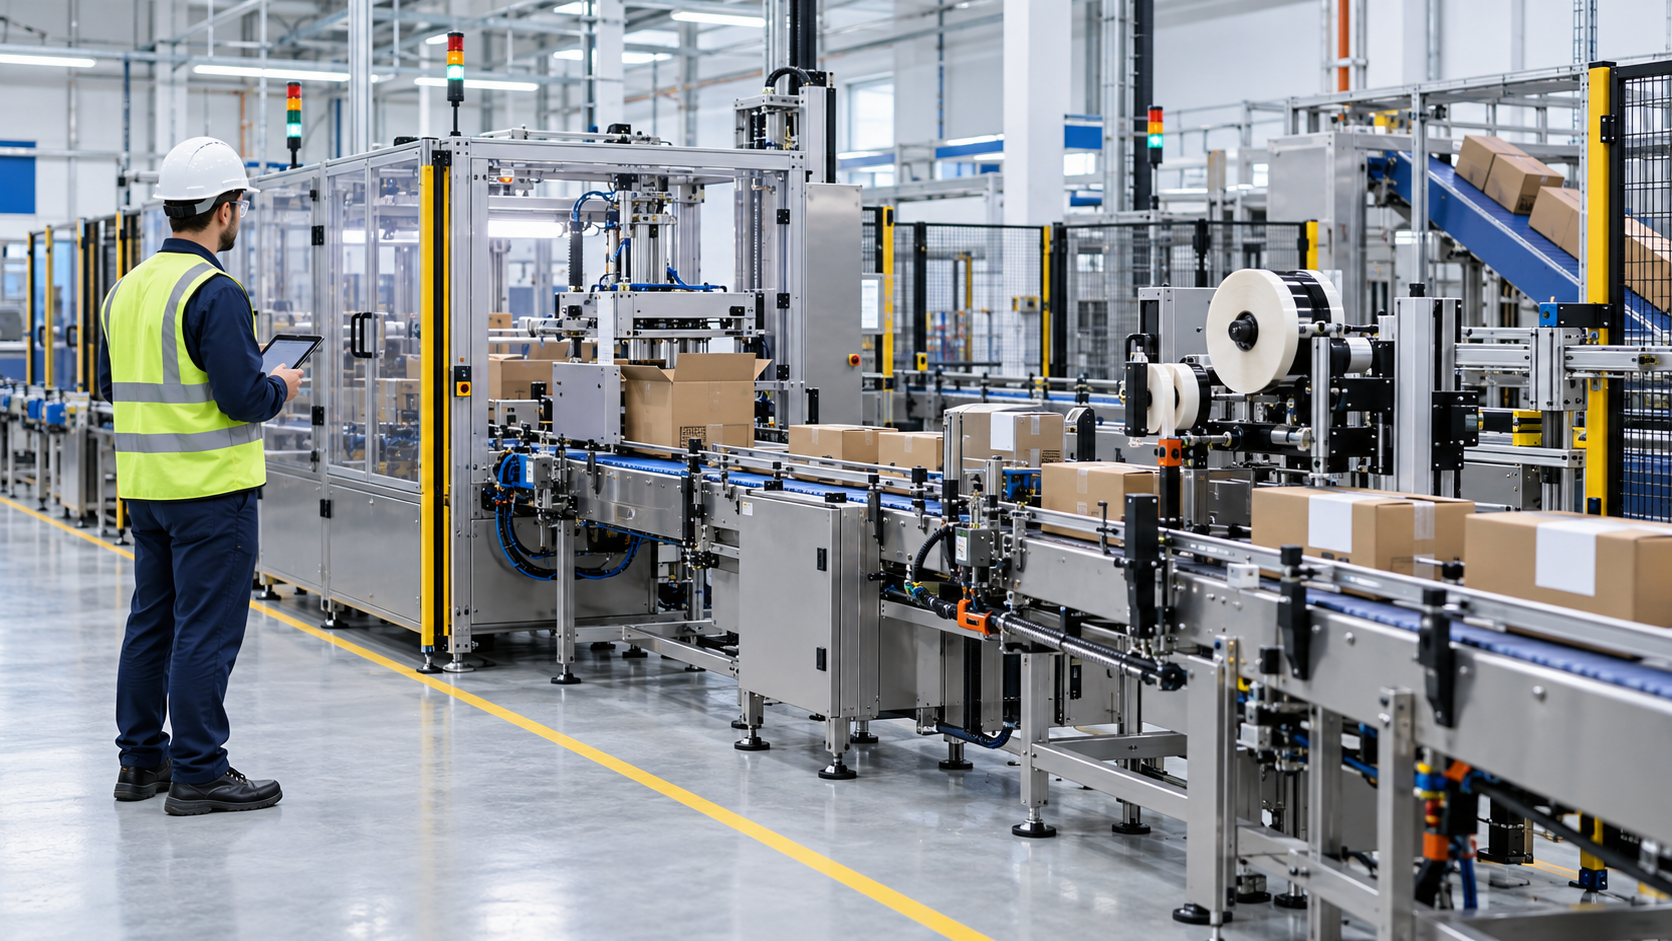
Z czym łączy się integracja systemu MES z linią pakującą
Integracja z systemem MES łączy zlecenie produkcyjne i definicję produktu z czynnościami wykonywanymi na linii produkcyjnej. System MES może przesyłać zatwierdzone zlecenie, instrukcje robocze lub zatwierdzone parametry. Układy sterujące maszyn przekazują informacje o stanie, liczbach i zdefiniowanych zdarzeniach. Kontrole jakości i etapy zatwierdzania linii mogą rejestrować, czy można kontynuować pracę. Po zakończeniu procesu system MES może przesłać rzeczywiste ilości i status produkcji do systemu ERP lub innych systemów, o ile obejmuje to zakres interfejsu.
Nie oznacza to jednak, że system MES powinien bezpośrednio sterować każdym ruchem maszyny. Sterowniki PLC i sterowniki maszyn pozostają odpowiedzialne za sterowanie lokalne oraz bezpieczeństwo urządzeń. System MES może wygenerować zlecenie lub zatwierdzony zestaw parametrów produkcyjnych, podczas gdy warstwa sterująca weryfikuje, jakie parametry są akceptowalne dla danego urządzenia.
Typowy przepływ danych
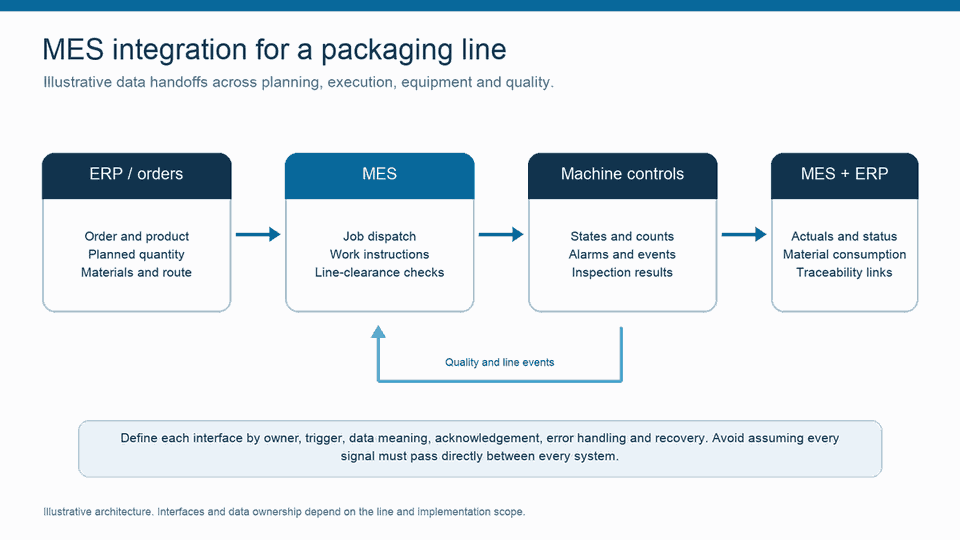
Projekt może rozpocząć się od czterech etapów przekazania:
- Od systemu ERP do MES: identyfikator zamówienia, produkt, planowana ilość, trasa, materiał oraz dane dotyczące harmonogramu zawarte w zakresie interfejsu.
- MES do linii: opublikowane zadania, instrukcje pracy, kontrole materiałów lub zatwierdzone parametry, o ile sprzęt i proces umożliwiają taką wymianę.
- Linia do systemu MES: stan maszyny, liczba wyprodukowanych sztuk, odrzuty, zdarzenia związane z przestojami, wyniki kontroli lub alarmy wybrane dla danego przypadku użycia.
- Z MES do ERP lub systemów zarządzania jakością: stan realizacji, rzeczywiste ilości, zużycie materiałów, wstrzymania lub inne uzgodnione wyniki.
Należy uzgodnić znaczenie każdego statusu. Na przykład status “Zakończone” może oznaczać, że maszyna zakończyła cykl produkcyjny, system MES zamknął operację lub zlecenie osiągnęło kamień milowy w raportowaniu. Każdemu statusowi należy przypisać konkretną osobę odpowiedzialną oraz regułę przejścia.
Stosuj standardy tam, gdzie mają zastosowanie
ISA-95 zapewnia modele wymiany informacji między działami przedsiębiorstwa a procesami produkcyjnymi. Może pomóc zespołom w określeniu granicy między zleceniami biznesowymi a realizacją na hali produkcyjnej jeszcze przed zaprojektowaniem poszczególnych interfejsów.
W przypadku urządzeń do pakowania, PackML określa typowe stany maszyn oraz przebieg pracy. Model OPC UA PackML może zapewnić maszynom bardziej spójny interfejs do obsługi stanów, alarmów i poleceń. Należy traktować go jako opcję do rozważenia podczas przeglądu sprzętu, a nie jako wymóg dla każdej linii pakującej. Starsze systemy sterowania mogą wymagać zastosowania bramki, interfejsu producenta sprzętu (OEM) lub specjalnie zaprojektowanego połączenia.
Sześć czynności sprawdzających przed podłączeniem linii
- Wyznacz jedno wiarygodne źródło informacji. Należy określić, do którego systemu należą: zlecenie, wersja produktu, partia materiału, stan linii produkcyjnej, liczba wyprodukowanych sztuk oraz decyzja dotycząca jakości.
- Wyposażenie magazynowe. Należy odnotować typ kontrolera, dostępne protokoły, istniejące bramki, jakość sygnału oraz wszelkie ograniczenia związane z producentem sprzętu (OEM) lub lokalizacją.
- Uzgodnijcie model danych. Zdefiniuj nazwy maszyn, jednostki miary, strefy czasowe, identyfikatory partii i zleceń, reguły liczenia oraz przejścia między stanami.
- Określ ścieżkę awarii. Należy określić, w jaki sposób interfejs sygnalizuje nieaktualne dane, odrzucone polecenia, zduplikowane komunikaty, utratę połączenia sieciowego oraz przywrócenie łączności. Operatorzy muszą mieć jasny obraz sytuacji i wiedzieć, jaki bezpieczny krok należy podjąć dalej.
- Uprawnienia do poleceń powinny być jasno określone. Należy określić, który system może wysłać dane polecenie lub parametr, w jaki sposób kontroler je weryfikuje oraz w jaki sposób użytkownicy zatwierdzają zmianę.
- Przetestuj cały przebieg pracy. Obejmuje to normalną produkcję, zmianę serii, zatrzymanie linii, zdarzenie odrzucenia, ponowne uruchomienie oraz przerwę w łączności. Należy prześledzić tę samą pozycję w rejestrach systemu MES, maszyny oraz systemu ERP.
Zaplanuj wdrożenie w oparciu o konkretny przypadek użycia na poziomie linii
Wybierz jeden etap, w którym zespół może zmierzyć konkretną lukę, np. powielone wprowadzanie zamówień, brakujące przyczyny wstrzymania lub opóźnienia w zgłaszaniu zakończenia zadań. Ustal punkt odniesienia dla aktualnych danych i wyznacz osoby odpowiedzialne za poszczególne interfejsy. Przetestuj proces z uwzględnieniem realistycznych wyjątków, zanim rozszerzysz go na kolejne maszyny lub zakłady.
Firma Accevo Strona poświęcona integracji i skalowalności systemu MES opisuje swoje podejście do integracji. W kontekście opakowań zobacz rozwiązania cyfrowe dla procesów pakowania i Studium przypadku dotyczące wskaźnika OEE linii pakującej. Szczegóły studiów przypadków należy traktować jako przykłady dotyczące jednego projektu, a nie jako obietnicę osiągnięcia takiego samego wyniku w innym przypadku.
Najczęściej zadawane pytania dotyczące integracji systemów MES z procesami pakowania
Czy jeden system MES może łączyć maszyny różnych producentów?
Jest to możliwe, o ile projekt zapewnia funkcjonalne interfejsy i spójne definicje danych. Nakład pracy zależy od sterowników, dostępnych protokołów, dostępu do urządzeń, jakości danych oraz wymaganego działania. Należy sprawdzić każdą maszynę na etapie analizy, zamiast zakładać, że jedno złącze wystarczy dla całej linii.
Czy system MES zastępuje sterownik PLC maszyny pakującej?
Nie. Sterownik PLC lub sterownik maszyny zarządza lokalnymi sekwencjami i funkcjami bezpieczeństwa. System MES koordynuje przebieg produkcji oraz wymienia z warstwą sterującą określone dane dotyczące zleceń, stanu i wyników.
Jakie dane powinna przesyłać linia pakująca do systemu MES?
Należy wybrać dane, które służą realizacji określonego procesu lub podjęciu decyzji. Typowe przykłady to stan pracy, liczba akceptowanych i odrzuconych sztuk, wybrane alarmy, identyfikatory zleceń oraz wyniki kontroli. Należy zdefiniować częstotliwość gromadzenia danych oraz źródło na poziomie urządzenia.
Udana integracja zaczyna się od niewielkiej, jasno sformułowanej umowy między poszczególnymi systemami: właścicielem, wyzwalaczem, polami, odpowiedzią i procedurą naprawczą. Gdy zespoły uzgodnią treść tej umowy, mogą przetestować całość jako jeden proces produkcyjny, a nie jako zbiór niepowiązanych ze sobą interfejsów.
Integracja danych umożliwia przepływ określonych informacji produkcyjnych między systemami; analityka wykorzystuje dane w kontekście do wykrywania wzorców i wspierania procesu podejmowania decyzji. Te dwa elementy wzajemnie się uzupełniają: przydatna analiza zależy od niezawodnych przepływów danych. Jeśli chodzi o analitykę, zapoznaj się z naszym przewodnik po analizie danych produkcyjnych.
