La integración del MES en una línea de envasado conecta las órdenes de producción con la ejecución de la línea y, a continuación, envía los datos sobre la producción real, los incidentes y la trazabilidad a los sistemas que los necesitan. Un diseño viable define quién es el responsable de cada elemento de datos, cómo se comunican los equipos y qué deben ver los operadores cuando falla una interfaz.
¿Qué líneas de envasado conecta la integración del MES?
Una integración con el MES vincula la orden de fabricación y la definición del producto con las actividades de la línea de producción. El MES puede enviar un trabajo autorizado, instrucciones de trabajo o parámetros aprobados. Los controles de las máquinas informan del estado, los recuentos y los eventos definidos. Los controles de calidad y los pasos de autorización de la línea pueden registrar si el trabajo puede continuar. Una vez finalizado el proceso, el MES puede enviar las cantidades reales y el estado de la producción al ERP u otros sistemas, si el alcance de la interfaz los incluye.
Esto no significa que el MES deba controlar directamente cada movimiento de la máquina. Los PLC y los controladores de las máquinas siguen siendo los responsables del control local y de la seguridad de los equipos. Un MES puede emitir un trabajo o un conjunto autorizado de parámetros de producción, mientras que la capa de control valida lo que el equipo puede aceptar.
Un flujo de datos típico
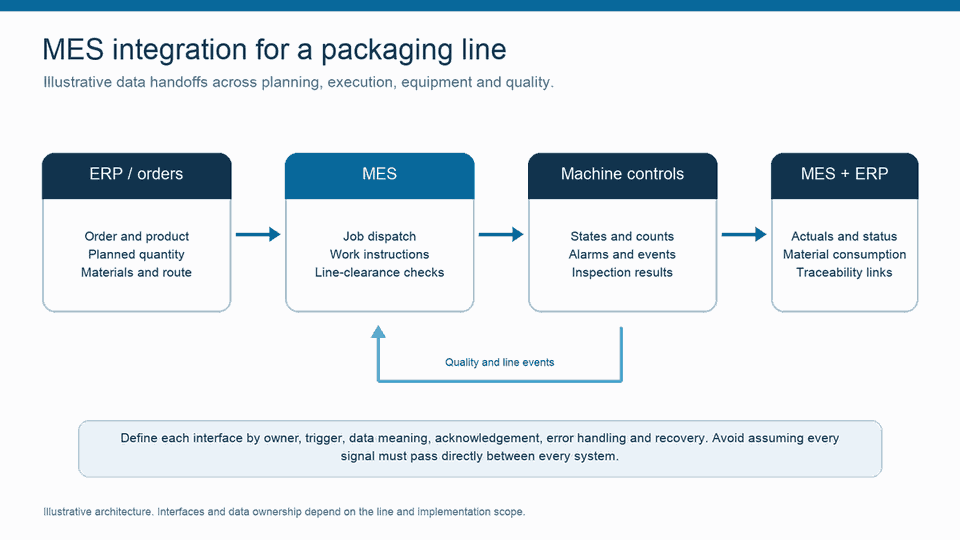
Un proyecto puede comenzar con cuatro traspasos:
- Del ERP al MES: Identificador del pedido, producto, cantidad prevista, ruta, material y datos de programación incluidos en el alcance de la interfaz.
- MES a línea: tareas liberadas, instrucciones de trabajo, comprobaciones de materiales o parámetros aprobados, siempre que el equipo y el proceso permitan dicho intercambio.
- Línea a MES: estado de la máquina, recuento de unidades producidas, rechazos, incidencias de inactividad, resultados de inspección o alarmas seleccionadas para el caso de uso.
- Del MES al ERP o a los sistemas de calidad: estado de finalización, cantidades reales, consumo de material, retenciones u otros resultados acordados.
Acuerda el significado de cada estado. “Completado”, por ejemplo, podría significar que la máquina ha finalizado un ciclo, que el MES ha cerrado la operación o que el pedido ha alcanzado un hito de informe. Asigna a cada estado un responsable claro y una regla de transición.
Utiliza las normas cuando sea adecuado
ISA-95 ofrece modelos para el intercambio de información entre las funciones de la empresa y las operaciones de fabricación. Puede ayudar a los equipos a definir la línea divisoria entre los pedidos comerciales y la ejecución en planta antes de diseñar las interfaces individuales.
En cuanto a los equipos de envasado, PackML define los estados habituales de las máquinas y el flujo operativo. El modelo OPC UA PackML puede proporcionar a las máquinas una interfaz más coherente para el estado, las alarmas y los comandos. Considéralo como una opción a valorar durante la revisión de los equipos, no como un requisito imprescindible para todas las líneas de envasado. Es posible que los sistemas de control antiguos necesiten una pasarela, una interfaz OEM o una conexión diseñada específicamente.
Seis comprobaciones de diseño antes de conectar la línea
- Establece una fuente de referencia. Identifica a qué sistema pertenecen el pedido, la versión del producto, el lote del material, el estado de la línea, el recuento de producción y la disposición de calidad.
- Equipos de inventario. Anota el tipo de controlador, los protocolos disponibles, las pasarelas existentes, la calidad de la señal y cualquier restricción del fabricante o de la instalación.
- Pónganse de acuerdo sobre el modelo de datos. Define los nombres de las máquinas, las unidades, las zonas horarias, los identificadores de lotes y pedidos, la semántica de recuento y las transiciones de estado.
- Especifica la ruta de fallo. Decide cómo debe informar la interfaz sobre datos obsoletos, comandos rechazados, mensajes duplicados, pérdidas de conexión y recuperación. Los operadores necesitan conocer claramente el estado del sistema y saber cuál es el siguiente paso seguro.
- Los permisos de los comandos deben ser explícitos. Documenta qué sistema puede enviar cada comando o parámetro, cómo lo valida el controlador y cómo los usuarios autorizan un cambio.
- Prueba el flujo de trabajo completo. Incluye la producción normal, los cambios de modelo, las paradas de línea, los eventos de rechazo, los reinicios y las interrupciones en las comunicaciones. Realiza un seguimiento de la misma orden a través de los registros del MES, de la máquina y del ERP.
Planifica la implantación en función de un caso de uso a nivel de línea
Elige una línea en la que el equipo pueda cuantificar una deficiencia concreta, como la introducción de pedidos duplicados, la falta de motivos de parada o el retraso en la notificación de la finalización. Establece una referencia con los datos actuales y confirma quiénes serán los responsables de cada interfaz. Prueba el proceso con excepciones realistas antes de ampliarlo a otras máquinas o centros.
De Accevo Página sobre integración y escalabilidad del MES describe su enfoque de integración. Para conocer el contexto del empaquetado, véase soluciones digitales para operaciones de envasado y el Estudio de caso sobre la OEE de una línea de envasado. Utiliza los detalles de los casos prácticos como ejemplos de un proyecto concreto, no como una promesa de que se obtendrá el mismo resultado en otro proyecto.
Preguntas frecuentes sobre la integración de sistemas de embalaje con MES
¿Puede un único sistema MES conectar máquinas de distintos fabricantes?
Es posible cuando el proyecto ofrece interfaces viables y definiciones de datos coherentes. El esfuerzo necesario depende de los controladores, los protocolos disponibles, el acceso a los equipos, la calidad de los datos y el comportamiento requerido. Comprueba cada máquina durante la fase de análisis, en lugar de dar por sentado que un único conector cubre toda la línea.
¿Sustituye el MES al PLC de la máquina de envasado?
No. El PLC o el controlador de la máquina gestiona las funciones locales de secuencia y seguridad. El MES coordina el flujo de trabajo de producción e intercambia datos definidos sobre los trabajos, el estado y los resultados con el nivel de control.
¿Qué datos debe enviar una línea de envasado al MES?
Seleccione los datos que sirvan para un flujo de trabajo o una decisión concretos. Entre los datos más habituales se incluyen el estado de la ejecución, el recuento de unidades aceptadas y rechazadas, las alarmas seleccionadas, los identificadores de pedido y los resultados de las inspecciones. Defina la frecuencia de recopilación y la fuente a nivel de equipo.
Una integración satisfactoria comienza con un contrato breve y explícito entre cada sistema: propietario, desencadenante, campos, respuesta y recuperación. Una vez que los equipos llegan a un acuerdo sobre ese contrato, pueden probar la línea como un único proceso de producción, en lugar de como un conjunto de interfaces inconexas.
La integración de datos permite transferir información de producción definida entre sistemas; el análisis utiliza datos contextualizados para detectar patrones y orientar la toma de decisiones. Ambos aspectos son complementarios: un análisis útil depende de flujos de datos fiables. En cuanto al análisis, consulta nuestro Guía sobre el análisis de datos en el sector manufacturero.
