包装生产线的MES集成将生产订单与生产线执行相连接,随后将实际产量、事件和可追溯性数据反馈给需要这些数据的系统。. 一个可行的设计应明确规定每个数据项的所有者、设备之间的通信方式,以及当接口出现故障时操作员应看到的内容。.
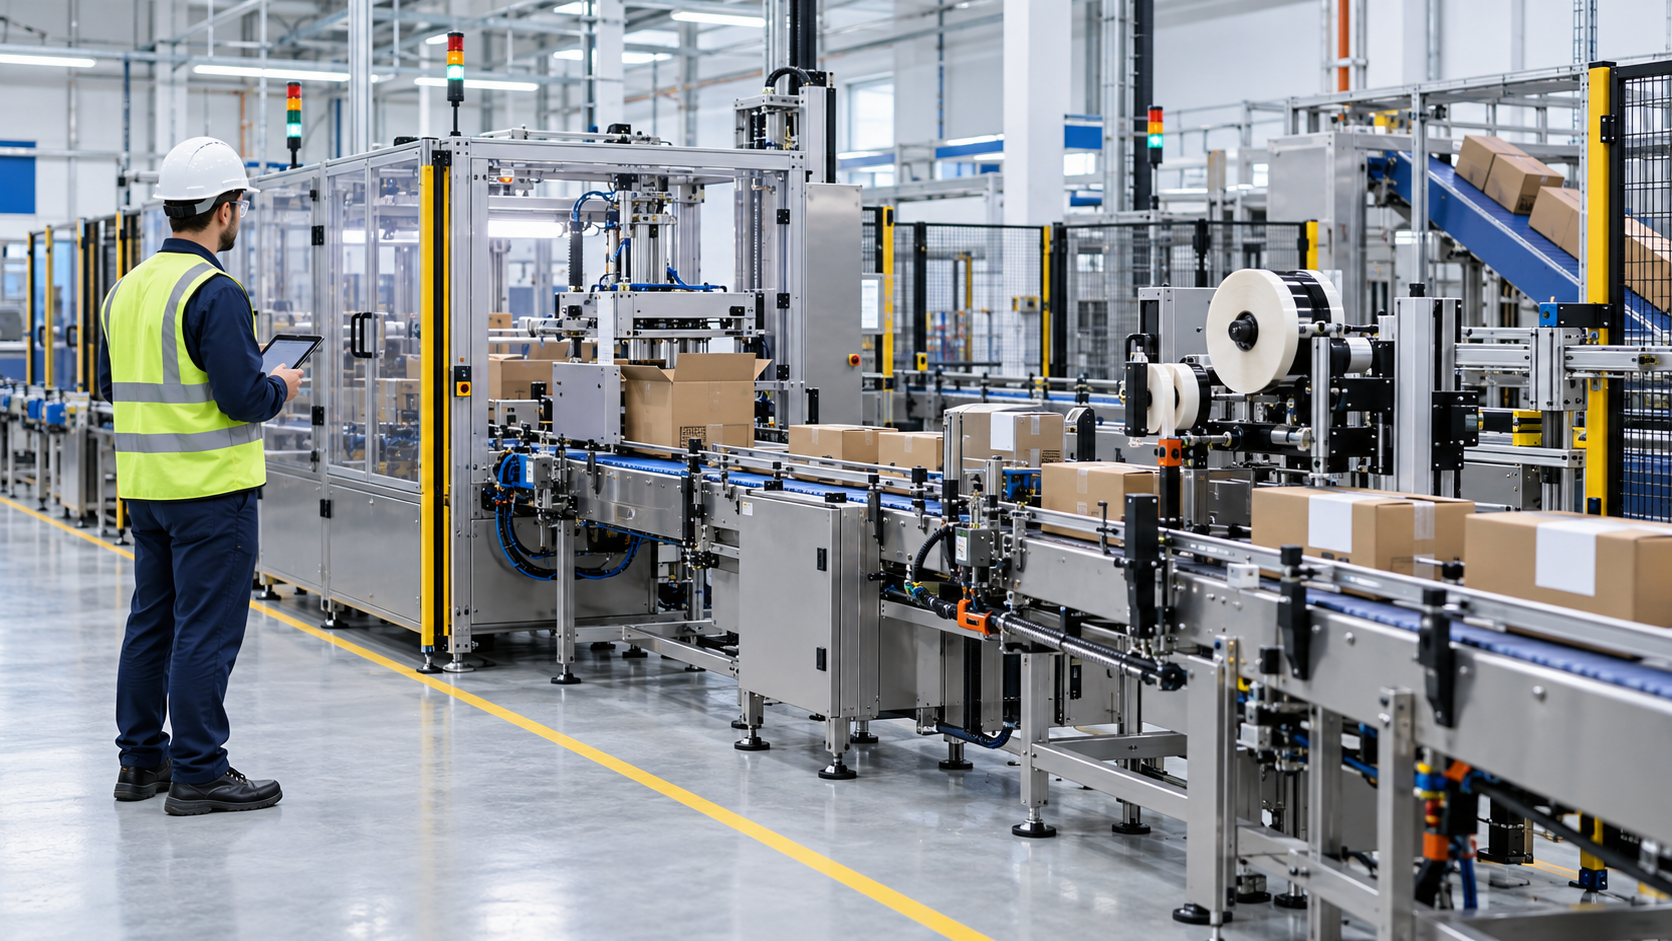
包装生产线MES集成连接了哪些环节
MES 集成将生产订单和产品定义与生产线上的作业环节相连接。MES 可能会发送已放行的工单、作业指令或已批准的参数。设备控制系统会报告状态、计数及预定义的事件。质量检查和生产线清场步骤可记录作业是否可以继续进行。 生产完成后,如果接口范围涵盖相关系统,MES 可将实际产量和生产状态反馈至 ERP 或其他系统。.
这并不意味着MES应直接控制每台设备的动作。PLC和设备控制器仍负责本地控制和设备安全。MES可以下达工单或一组授权的生产参数,而控制层则负责验证设备能否接受这些参数。.
典型的数据流
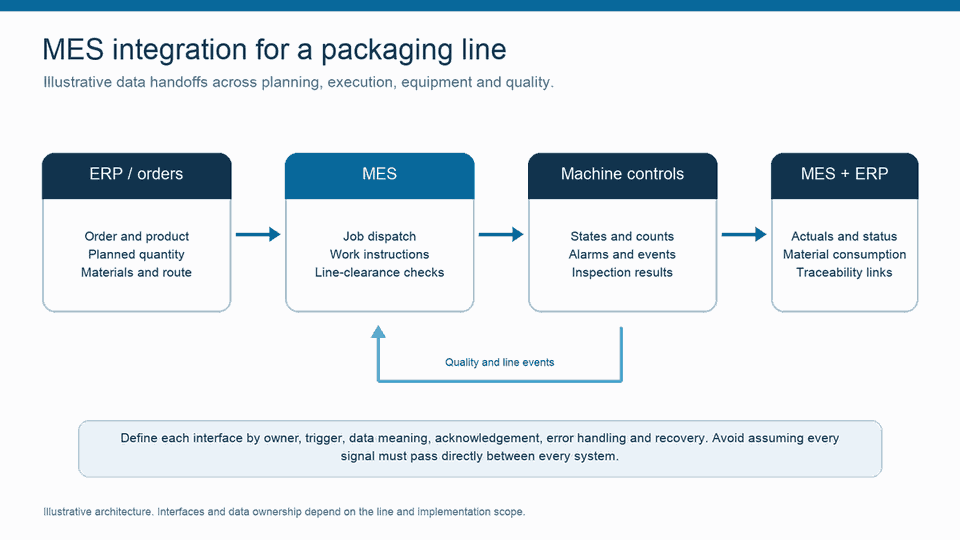
一个项目可以从四个交接环节开始:
- 从ERP到MES: 接口范围中包含订单标识符、产品、计划数量、路线、物料和排程数据。.
- MES 至 生产线: 已发布的工单、作业指令、物料检查或已批准的参数,前提是设备和工艺支持此类交换。.
- 生产线到MES: 针对该用例所选定的设备状态、产量、废品、停机事件、检验结果或报警。.
- 从MES到ERP或质量体系: 完成情况、实际数量、材料消耗、暂缓事项或其他商定的结果。.
就每个状态的含义达成一致。例如,“完成”可能意味着机器完成了一次运行、MES系统已关闭该操作,或者订单达到了某个报告里程碑。为每个状态明确指定负责人和状态转换规则。.
在合适的情况下使用标准
ISA-95 为企业职能部门与制造运营之间的信息交换提供了模型。它可以帮助团队在设计具体接口之前,明确业务订单与车间执行之间的界限。.
对于包装设备,, PackML 定义了常见的设备状态和操作流程。OPC UA PackML 模型可为设备提供更统一的状态、报警和命令接口。应将其视为设备审查过程中可考虑的选项,而非每条包装线都必须满足的要求。旧式控制系统可能需要网关、OEM 接口或专门设计的连接方案。.
连接线路前的六项设计检查
- 指定一个权威数据源。. 确定哪个系统负责管理订单、产品版本、物料批次、生产线状态、产出数量和质量处置。.
- 盘点设备。. 记录控制器类型、可用协议、现有网关、信号质量以及任何OEM或现场限制。.
- 就数据模型达成一致。. 定义机器名称、单位、时区、批处理和订单标识符、计数语义以及状态转换。.
- 指定故障路径。. 确定界面应如何报告过期数据、被拒绝的命令、重复消息、网络中断及恢复情况。操作员需要明确的状态信息和安全的下一步操作。.
- 请明确指定命令权限。. 记录哪些系统可以发送各项命令或参数,控制器如何对其进行验证,以及用户如何授权进行更改。.
- 测试整个工作流。. 包括正常生产、换线、生产线暂停、废品事件、重启和通信中断。通过MES、设备和ERP记录追踪同一订单的流程。.
围绕行级用例规划部署
选择一条流程线,让团队能够衡量其中的具体差距,例如重复录入订单、缺少停工原因或延迟提交完工报告等。将当前数据作为基准,并确定各接口的负责人。在扩展到其他机器或站点之前,先使用符合实际情况的例外情况对流程进行测试。.
Accevo的 MES 集成与可扩展性页面 描述了其集成方法。关于打包的背景信息,请参见 面向包装作业的数字化解决方案 以及 包装生产线OEE案例研究. 将案例研究的细节作为某个项目的示例,而非对其他产品线也能取得相同结果的承诺。.
关于MES与包装系统集成的常见问题
一个MES能否连接不同厂商的设备?
如果项目提供了可行的接口和一致的数据定义,这是可行的。所需的工作量取决于控制器、可用的协议、设备访问权限、数据质量以及所需的行为。在需求分析阶段应逐台确认每台设备,而不是假设一个连接器就能覆盖整条生产线。.
MES 是否取代了包装机的 PLC?
不。PLC 或机器控制器负责管理本地顺序控制和安全功能。MES 负责协调生产工作流程,并与控制层交换预定义的任务、状态和结果数据。.
一条包装生产线应向MES发送哪些数据?
选择能够满足特定工作流程或决策需求的数据。常见的选项包括运行状态、合格件数和不合格件数、选定的报警、订单标识符以及检验结果。在设备层级定义数据采集频率和来源。.
成功的集成始于各系统之间一份简明扼要的明确契约:所有者、触发条件、字段、响应和恢复机制。一旦各团队就该契约达成一致,他们就可以将该流程作为一个整体的生产流程进行测试,而不是将其视为一组彼此孤立的接口。.
数据集成将特定的生产信息在系统间进行传输;分析则利用具有上下文背景的数据来发现规律并指导决策。二者相辅相成:有价值的分析依赖于可靠的数据流。关于分析方面,请参阅我们的 制造业数据分析指南.
