

Linia pakowania OEE przekształca wydajność produkcji, czas pracy i odrzuty w sposób pozwalający zlokalizować utracone zdolności produkcyjne. Aby czynić liczbę użyteczną, najpierw należy zdefiniować granicę linii oraz politykę czasową, a następnie oddzielić stacje i przerwy w ruchu od ograniczonej prędkości, mikro-przerówek i utraty jakości.
Jakie linie pakowania mierzy OEE
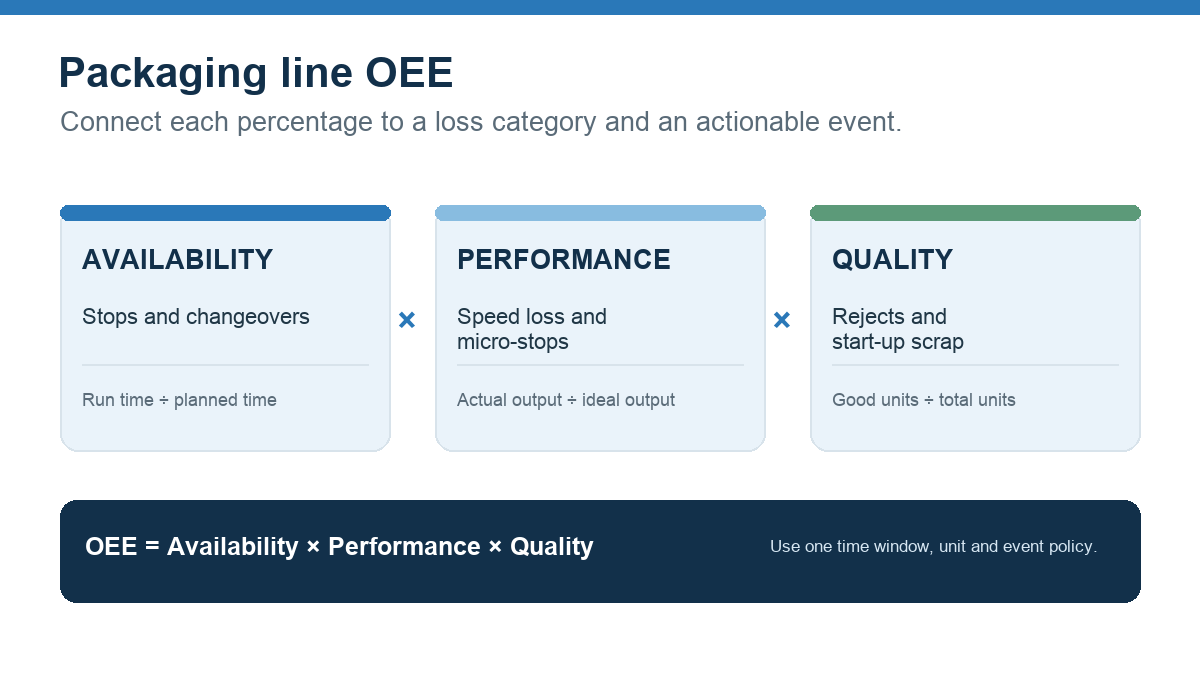
Ogólna efektywność urządzeń (OEE) łączy trzy współczynniki: dostępność × wydajność × jakość. Wzór obliczeniowy wykorzystuje czas pracy podzielony przez planowany czas produkcji w przypadku dostępności, rzeczywistą produkcję w porównaniu z dopuszczonym idealnym poziomem wydajności oraz dobrą produkcję podzieloną przez całkowitą produkcję w przypadku jakości. Zjawiskową formułę można wyjaśnić w następującym obrazie: Wskazówki dotyczące czynników OEE; ISO 22400-2 oferuje szerszy zakres wartości docelowych dla operacji produkcyjnych.
Wynik na poziomie linii jest porównywalny tylko wtedy, gdy wyznaczona granica jest wyraźnie określona. Decyduj, czy KPI dotyczy pojedynczego urządzenia, połączonej linii pakującej czy całego procesu produkcyjnego. Jeśli urządzenia do napełniania, pakowania, etykietowania i pakowania w worki pracują z różną szybkością, należy określić ograniczenie i podać sposób liczenia wydajności linii. Nie należy sumować wartości procentowych dla poszczególnych maszyn i nazywać wyniku wartością OEE dla całej linii.
Definuj planowany czas pracy, przerwy i zmiany
Przed pomiarem należy zapisywać okres produkcji. Zaplanowane przerwy, czas oczekiwania na zamówienia, konserwacja, czyszczenie i wymiana produktów mogą być traktowane w różny sposób przez różne jednostki lub raporty. Ustaw regułę dopasowaną do pytania, zapisz ją obok wyniku i stosuj ją konsekwentnie. Jeśli przerwy są uwzględniane w planowanym czasie produkcji, zmniejszają one wydajność; jeśli nie są uwzględniane, nie pojawią się one jako strata wskaźnika dostępności. Oba te rozwiązania mogą być przydatne, ale łączenie ich może prowadzić do mylących porównań.
W przypadku linii pakowania używaj rekordów zdarzeń do rozróżniania awarii, oczekiwania na dostawy materiałów, zmiany konfiguracji i formatu, zablokowania linii produkcyjnej, sytuacji zagrożenia jakościowego oraz innych zatwierdzonych kategorii. Zachowaj najmniejszy możliwy zestaw kodów przyczyn. Duża lista, której operatorzy nie mogą stosować konsekwentnie, prowadzi do nieprawidłowej precyzji.
Nie traktujcie każdych przestojów maszyn jako przestojów linii produkcyjnej. Krótkie przerwy w pracy jednej maszyny mogą zostać zrekompensowane poprzez akumulację lub buforowanie; ten sam zjawisko może doprowadzić do zatrzymania maszyny ograniczającej i zahamowania całej linii produkcyjnej. Zaznaczcie zdarzenie na poziomie, który jest niezbędny do wyjaśnienia utraconych ilości wyrobów.
Oddzielne zmniejszanie prędkości i mikro-stopy
Strata wydajności występuje w przypadku pracy produkcji poniżej ustalonej idealnej prędkości, w tym w przypadku powolnych cykli i krótkich przestojów. Przyczynami mogą być powtarzające się zablokowania, usterki czujników, problemy z podawaniem produktów, nieczynne lub zablokowane maszyny oraz ustawienia prędkości pracy poniżej wartości dopuszczonych dla danego produktu i formatu.
Korzystaj z idealnej wartości specyficznej dla produktu i formatu z udokumentowanym źródłem. Jedna maksymalna prędkość skopiowana z tablicy znamionowej maszyny może zakłócić wynik, jeśli rzeczywiste ograniczenie znajduje się w dół w łańcuchu lub jeśli uruchomienie wykorzystuje inną konfigurację pojemnika, etykiety lub opakowania. Upewnij się, że liczniki podzielają tę samą jednostkę i podstawę czasową.
Definuj stały próg rejestrowania drobnych przestojów oraz sprawdzaj zdarzenia znajdujące się tuż pod tym prógami. W przeciwnym razie największa liczba krótkich przestojów może zostać pominięta w raporcie strat. Połączaj stany maszyn z kodami przyczyn operacyjnych, w których niezbędny jest kontekst ludzki, a nieznane zdarzenia należy oznaczać jako nieznane, dopóki nie zostanie ustalone ich powód.
Staw na wyraźne zasady odrzucania i ponownego przetwarzania
Mierniki jakości oceniają dobrą jakość jednostek w stosunku do całkowitej liczby jednostek. Definiuj sposób przetwarzania odrzutów, prac przerobowych, odpadów podczas uruchamiania produkcji, próbek i jednostek przefiltrowanych. Używaj spójnego punktu liczenia: na przykład akceptowanych opakowań do sprzedaży na końcu zdefiniowanej linii produkcyjnej. Licznik z wózka do pakowania nie może być porównywany z dobrymi opakowaniami opuszczającymi pakowarkę, chyba że zasady konwersji i odrzutów są jasne.
W przypadku opakowań farmaceutycznych cel wskaźnika OEE nie powinien być wyższym priorytetem od zatwierdzonych procedur kontroli. Szybsza zmiana procesów jest przydatna jedynie wtedy, gdy wymagane czyszczenie, wyczyszczenie linii produkcyjnej, dopasowanie etykiet i weryfikacja jakości nadal odbywają się zgodnie z procedurami zakładu. Monitoruj czas trwania i przyczyny strat związanych z zmianami procesów, aby prace usprawniające mogły koncentrować się na przygotowaniu i powtarzalnych procedurach bez konieczności rezygnacji z kontroli.
Przykład utraty linii opakowaniowej ilustrujący sytuację
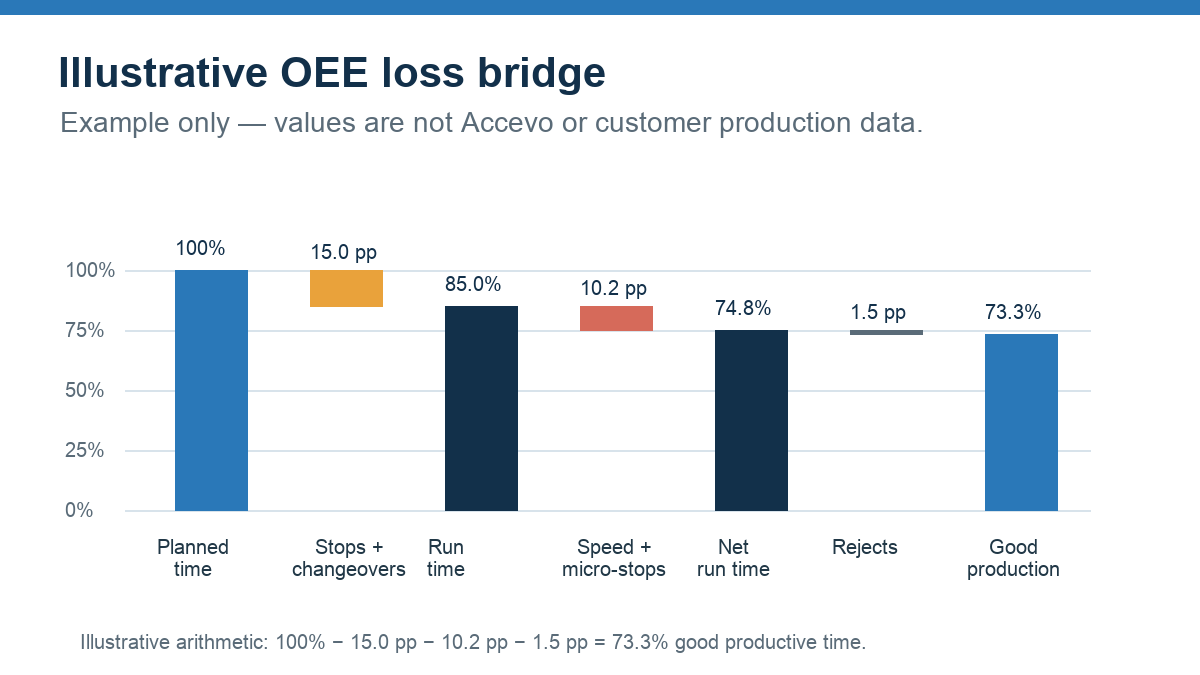
Graf przedstawiony poniżej pokazuje przykład równania arytmetycznego od czasu planowanego do optymalnego czasu produkcyjnego. Jest to jedynie ilustracja, a nie dane dotyczące produkcji firmy Accevo ani danych o produkcji klienta: planowany czas realizacji wynosi 480 minut, z czego 72 minuty to przestoj i zmiany pracy, 49 minut odpowiadają równowartości produkcji w zakresie szybkości i mikro-przerw, a około 7 minut odpowiadają równowartościowej produkcji optymalnej w przypadku odrzutów. Wynik ten daje około 352 minuty optymalnego czasu produkcyjnego, czyli 73,3% planowanego czasu. W procesie własnego obliczania współczynnika OEE należy wykorzystać zmierzone czas trwania pracy, całkowitą liczbę cykli i liczbę prawidłowych cykli.
Wykorzystaj podział strat, aby wybrać działanie
- Weryfikuj, czy okno czasowe, granica linii, jednostka i idealna szybkość są prawidłowe.
- Straty w rankingu wynikają z utraconego czasu lub utraconej jakości produkcji, a nie wyłącznie z liczby zdarzeń.
- Sprawdź najnowsze straty w porównaniu z danymi dotyczącymi maszyn i notami operacyjnymi.
- Uzgodnij jedno działanie naprawcze i jednego właściciela; zachowaj kontrolę jakości produktu bez zmian.
- Przeglądaj identyczne definicje KPI i zdarzeń po wprowadzeniu zmiany.
Jedna wartość procentowa OEE nie mówi zespołowi, co należy zmienić. Historia zdarzeń, założenia dotyczące wskaźników i zasady jakości wyjaśniają, dlaczego nastąpił taki ruch. Zobacz Accevo Monitorowanie wydajności OEE, jej monitorowanie mikro-stopów a przewodnik po Integracja MES w liniach pakowania. Na przykładzie procesu seryjnego tych samych czynników przeczytaj jak obliczyć OEE w procesach produkcyjnych farmaceutycznych.
Pytania dotyczące linii pakującej OEE
Czy czas przechodzenia do nowej wersji pracy powinien być uwzględniany w liczbie czasu przestoju w systemie OEE?
Zależy to od zasady planowanego czasu produkcji stosowanej w KPI. Dokumentuj, czy włączenie zmian zmniejsza dostępność, i unikaj porównywania wyników obliczonych przy użyciu różnych zasad podziału.
Czy mikro-stopy są stratą dostępności lub wydajności?
Korzystaj z wybranego przez witrynę progu zdarzeń i metody obliczeniowej. Wielu zespołów traktuje małe przerwy jako stratę w wydajności, ale spójność i widoczność zdarzeń mają większe znaczenie niż ta nazwa.
Czy mogę porównać OEE między produktami lub liniami produkcyjnymi?
Dopuszczalne jest jedynie wtedy, gdy granice, polityka czasu, idealne stawki, jednostki i zasady dobrej wydajności są zgodne. W przeciwnym razie należy porównać każdy produkt lub linię z własnym, spójnym punktem wyjściowym.
Czego powinno się najpierw poprawić?
Zacznij od największego sprawdzonych źródła strat czasu pracy. Pareto wykres według czasu lub równoważnych jednostek pozwala odróżnić kilka długich przestojów od częstych krótkich przerw, powtarzających się spadków wydajności lub błędy.
