

Die Verpackungslinie OEE verwandelt die Auslieferungsraten, die Betriebsdauer und die Ausschussraten in ein Instrument zur Identifizierung verlorener Produktionskapazitäten. Um die Zahl nützlich zu machen, müssen zunächst die Linienbegrenzung und die Zeitregel definiert werden, anschließend müssen Stopps und Umstellungen von reduziertem Tempo, Mikrostopps und Qualitätsverlust getrennt werden.
Was OEE in der Verpackungsbranche misst
Die Gesamteffizienz der Anlage (OEE) misst drei Kennzahlen: Verfügbarkeit × Leistung × Qualität. Eine gängige Berechnung verwendet die Laufzeit geteilt durch die geplante Produktionszeit für die Verfügbarkeit, die tatsächliche Produktion im Vergleich zur genehmigten idealen Rate für die Leistung und die gute Produktion geteilt durch die Gesamtproduktion für die Qualität. Die bekannte Formel wird im Folgenden erläutert. Faktoren der OEE-Auswertung; ISO 22400-2 bietet ein breiteres Rahmenwerk für die KPIs in der Fertigung.
Eine Liniebene-Ergebnisberechnung ist nur vergleichbar, wenn die gemessene Grenze eindeutig ist. Entscheiden Sie, ob das KPI eine einzelne Maschine, eine angeschlossene Verpackungslinie oder eine gesamte Produktionsanweisung abdeckt. Wenn Füllungswerkzeuge, Kartonierer, Etikettierer und Case-Packer mit unterschiedlichen Geschwindigkeiten arbeiten, ermitteln Sie die Einschränkung und geben an, wie die Linieleistung berechnet wird. Nehmen Sie die Prozentwerte auf der Maschinenebene nicht zusammen und nennen Sie das Ergebnis als OEE-Wert für die Linie.
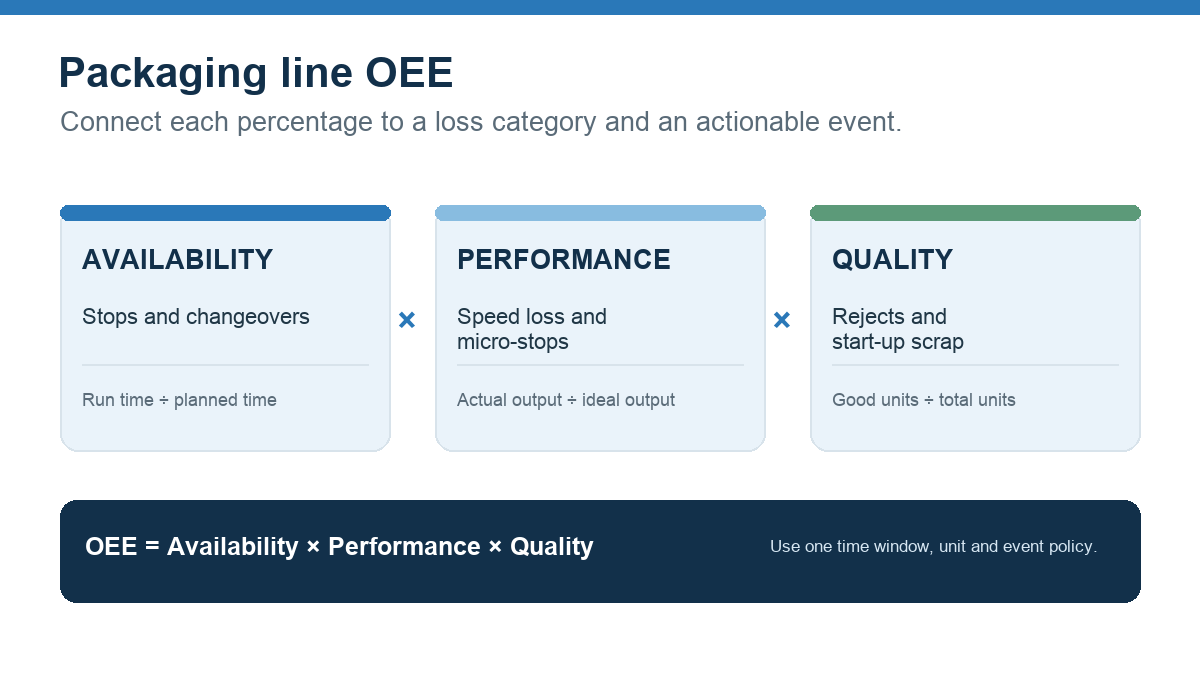
Planmäßige Zeit, Stopps und Umschaltungen definieren
Schreiben Sie das Produktionsfenster vor der Messung auf. Planmäßige Ausfallzeiten, Wartungs- und Reinigungsarbeiten sowie Produktwechsel können von verschiedenen Standorten oder Berichten unterschiedlich behandelt werden. Definieren Sie eine Regel, die der Frage entspricht, notieren Sie sie neben dem Ergebnis und wenden Sie sie konsequent an. Wenn Ausfallzeiten in die geplanten Produktionszeiten einbezogen werden, verringern sie die Verfügbarkeit; wenn sie nicht berücksichtigt werden, werden sie nicht als OEE-Verlust ausgewiesen. Jede dieser beiden Möglichkeiten kann nützlich sein, aber eine Verknüpfung der beiden führt zu irreführenden Vergleichsrechnungen.
Für eine Verpackungslinie verwenden Sie Ereignisprotokolle, um Ausfälle, Materialwartungen, Set-up- und Formatänderungen, Linienfreigabe, Qualitätsausfälle und andere zugelassene Kategorien zu unterscheiden. Halten Sie die kleinste nutzbare Anzahl an Ursachecodes bei. Eine lange Liste, die die Anwender nicht konsistent anwenden können, führt zu einer falschen Präzision.
Behandeln Sie keine Störungen an einer Maschine als Störungen in einer Linie. Eine kurze Unterbrechung an einer Maschine kann durch Akkumulation oder Buffern aufgefangen werden; dasselbe Ereignis kann die beschränkende Maschine stoppen und die gesamte Linie lahmlegen. Erfassen Sie das Ereignis auf der erforderlichen Ebene, um den verlorenen guten Output zu erklären.
Separater Geschwindigkeitsverlust und Mikrosperren
Leistungsverluste treten auf, wenn die Produktion unter dem vereinbarten optimalen Wert liegt, einschließlich langsamer Zyklen und kurzen Unterbrechungen. An einer Verpackungslinie können Ursachen beispielsweise wiederholte Störungen, Sensorfehler, Probleme beim Produktzulauf, ausgehungerte oder blockierte Maschinen sowie Geschwindigkeitswerte unter dem für das jeweilige Produkt und Format zugelassenen Wert sein.
Verwenden Sie eine produkt- und formatspezifische Ideallösung mit einer dokumentierten Quelle. Eine einzige maximale Geschwindigkeit, die aus einer Maschinenplakette übernommen wurde, kann das Ergebnis verfälschen, wenn die tatsächliche Beschränkung sich im Nachgang befindet oder wenn der Lauf eine andere Container-, Etiketten- oder Packungskonfiguration verwendet. Stellen Sie sicher, dass Zähler die gleiche Einheit und Zeitbasis verwenden.
Legen Sie ein konsistentes Schwellenwert für die Aufzeichnung kleiner Stopps fest und überprüfen Sie auch Ereignisse direkt unter diesem Schwellenwert. Andernfalls könnten die meisten kurzen Unterbrechungen aus dem Verlustbericht verschwinden. Kombinieren Sie Maschinenzustände mit Operator-Ursachencodes, wo ein menschlicher Kontext erforderlich ist, und kennzeichnen Sie unbekannte Ereignisse als unbekannt, bis die Ursache bestätigt ist.
Verpflichten Sie die Regeln für Ablehnung und Umarbeitung explizit.
Qualitätsmaßnahmen messen gute Einheiten im Verhältnis zu den Gesamteinheiten. Definieren Sie, wie die Berechnung Abfälle, Nacharbeit, Startschrott, Proben und aufgegebene Einheiten behandelt. Verwenden Sie einen konsistenten Zähldurchgang: beispielsweise akzeptierte verkaufsfähige Packungen am Ende der definierten Linie. Eine Zählung vom Kartonierer kann nicht mit guten Packungen verglichen werden, die den Packer verlassen, es sei denn, die Konvertierungs- und Abfallregeln sind klar definiert.
Bei pharmazeutischen Verpackungen sollte das OEE-Ziel nicht die genehmigten Kontrollen übertreffen. Eine schnellere Umstellung ist nur dann sinnvoll, wenn die erforderliche Reinigung, die Linienreinheit, die Etikettenbereinigung und die Qualitätskontrolle weiterhin nach den Verfahren des Werksablaufs durchgeführt werden. Verfolgen Sie die Dauer und den Hergang von Umstellungseinbußen, damit sich die Verbesserungstätigkeiten auf die Vorbereitung und wiederholbaren Schritte konzentrieren können, ohne Kontrollen auslassen zu müssen.
Beispiel für eine illustrativen Verpackungslinienverlust
Die folgende Grafik zeigt ein Beispiel für die Berechnung der Zeitspanne zwischen geplantem Zeitpunkt und optimaler Produktivität. Es handelt sich lediglich um eine Illustration, nicht um Produktionsdaten von Accevo oder dem Kunden: Ein geplantes Zeitfenster von 480 Minuten verliert 72 Minuten aufgrund von Stopps und Umstellungen, 49 Minuten entspricht dem entsprechenden Produktionsvolumen in Bezug auf Geschwindigkeit und Mikostopps und etwa 7 Minuten entspricht dem entsprechenden guten Produktionsvolumen in Bezug auf Ausschuss. Das ergibt eine Zeitspanne von gut 352 Minuten für optimalen Produktivität oder 73,3 % des geplanten Zeitfensters. Ihre eigene OEE-Berechnung sollte die gemessene Laufzeit, die Gesamtzahl und die Anzahl guter Messwerte berücksichtigen.
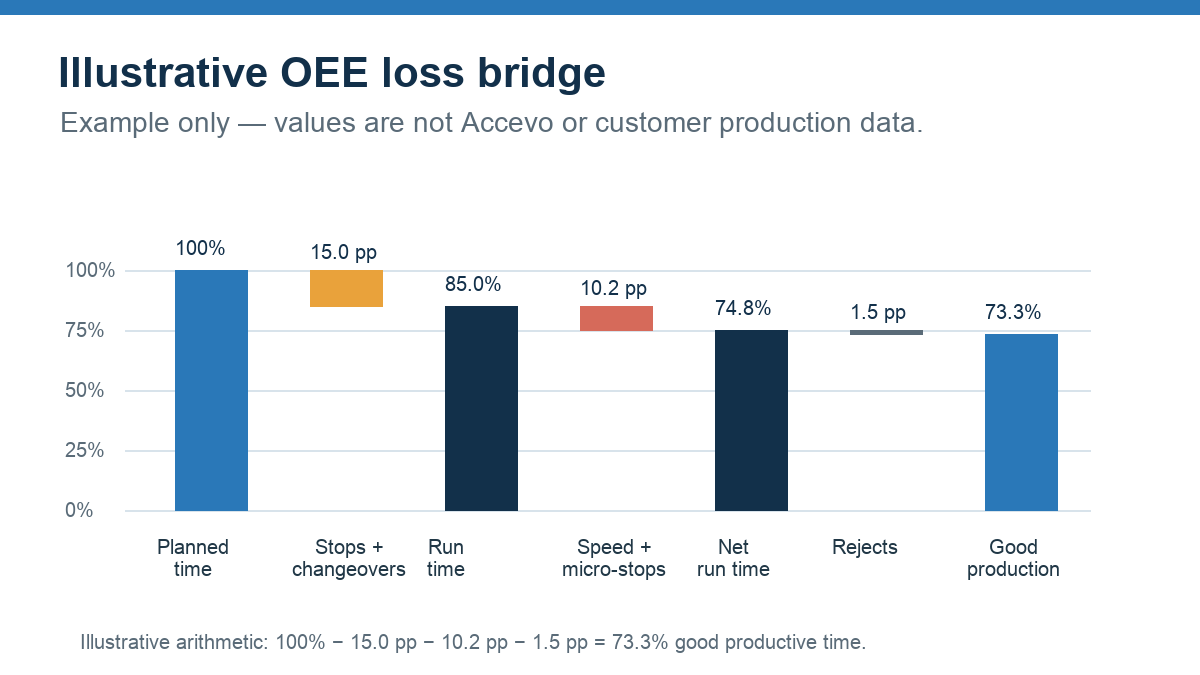
Verwenden Sie die Segmentierung der Verluste, um eine Aktion auszuwählen.
- Verifizieren Sie, dass das Zeitfenster, die Linienbegrenzung, die Einheit und die ideale Geschwindigkeit korrekt sind.
- Verluste in der Rangfolge werden nicht allein durch die Anzahl der Ereignisse gemessen, sondern durch verlorene Zeit oder verloren gegangene gute Leistung.
- Überprüfen Sie die wichtigsten Verluste im Vergleich zu den zugrunde liegenden Maschinenereignissen und den Bedienanweisungen.
- Ein Korrekturmaßnahme und ein Eigentümer vereinbaren; die Qualitätskontrollen des Produkts bleiben unverändert.
- Überprüfen Sie die gleichen KPI- und Ereignisdefinitionen nach dem Wechsel.
Ein einzelnes OEE-Prozentsatz sagt einem Team nicht, was es ändern soll. Die Ereignisgeschichte, die Rate-Anschlüsse und die Qualitätsregeln erklären, warum sich das so entwickelt hat. Siehe Accevo Überwachung der OEE-Leistung, seine Mikro-Stopp-Überwachung und der Führer MES-Integration für Verpackungslinien. Für ein Beispiel aus einem Batch-Verfahren mit den gleichen Faktoren lesen Sie Wie man OEE für pharmazeutische Chargenprozesse berechnet.
Fragen zur Verpackungslinie OEE
Sollte die Umstellung Zeit als OEE-Ausfallzeit gewertet werden?
Das hängt von der für das KPI verwendeten Regel für die geplanten Produktionszeiten ab. Dokumentieren Sie, ob durch eingeschlossene Umstellungen die Verfügbarkeit beeinträchtigt wird, und vermeiden Sie es, Ergebnisse zu vergleichen, die mit unterschiedlichen Nennerregeln berechnet wurden.
Sind Mikro-Stopps eine Verringerung der Verfügbarkeit oder der Leistung?
Verwenden Sie das von der Website festgelegte Ereignis-Schwellenwert und die berechnete Methode. Viele Teams behandeln kleine Ausfälle als Leistungsverlust, aber Konstanz und die Sichtbarkeit des Ereignisses sind wichtiger als die Bezeichnung.
Kann ich OEE zwischen Produkten oder Linien vergleichen?
Nur wenn die Grenzwerte, die Zeitpolitik, die idealen Preise, die Einheiten und die Regeln für eine gute Produktivität kompatibel sind. Andernfalls vergleicht man jedes Produkt oder jede Linie mit seiner eigenen, konsistenten Referenzbasis.
Was sollte zuerst verbessert werden?
Beginnen Sie mit der größten verifizierten Quelle für verlorene Güter. Ein Pareto-Diagramm nach Zeit oder vergleichbaren Einheiten hilft dabei, einige lange Aussetzer von häufigen kurzen Unterbrechungen, wiederkehrenden Geschwindigkeitsverlusten oder Fehlern zu unterscheiden.
