

L'OEE della linea di confezionamento trasforma la produzione, il tempo di funzionamento e gli scarti in uno strumento per individuare la capacità produttiva non sfruttata. Per rendere utile questo dato, occorre innanzitutto definire i limiti della linea e la politica temporale, quindi distinguere le fermate e i cambi di linea dalla velocità ridotta, dalle micro-fermate e dalla perdita di qualità.
Quali parametri dell'OEE vengono misurati in una linea di confezionamento
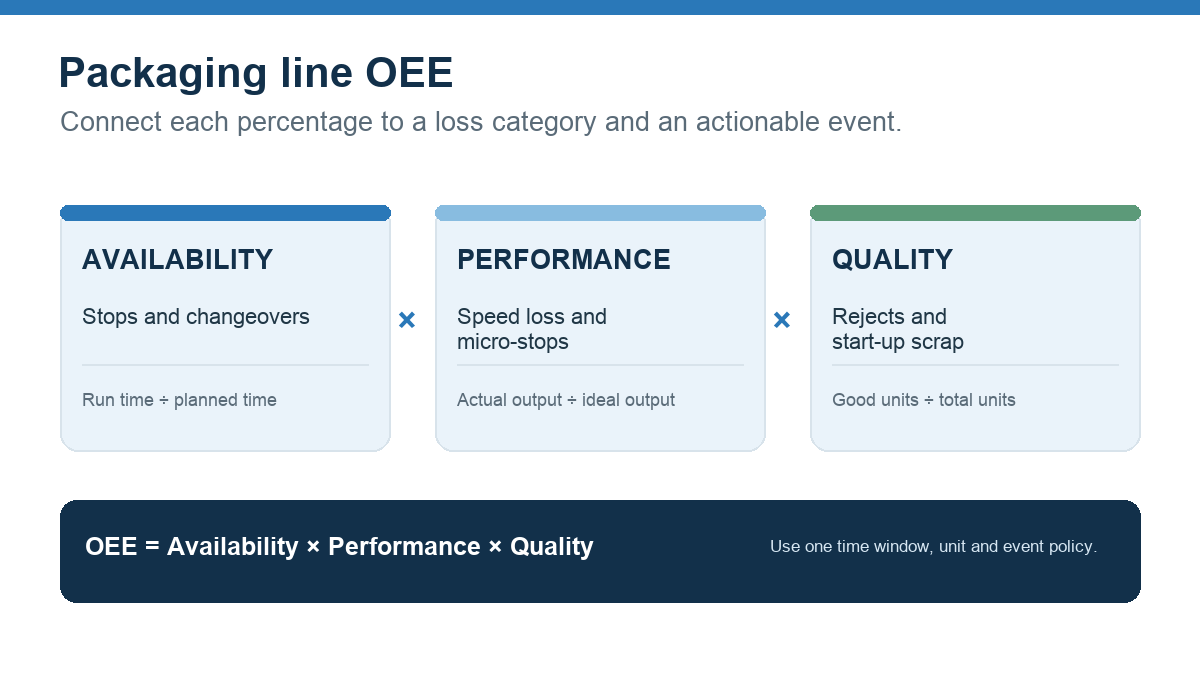
L'efficacia complessiva delle attrezzature (OEE) combina tre indici: disponibilità × rendimento × qualità. Un calcolo comune prevede di dividere il tempo di funzionamento per il tempo di produzione pianificato per ottenere la disponibilità, di confrontare la produzione effettiva con il tasso ideale approvato per ottenere il rendimento e di dividere la produzione conforme per la produzione totale per ottenere la qualità. La formula, ben nota, è spiegata nel Guida ai fattori OEE; ISO 22400-2 fornisce un quadro più ampio per gli indicatori chiave di prestazione (KPI) delle operazioni di produzione.
Un punteggio a livello di linea è comparabile solo quando il confine di misurazione è chiaro. Stabilite se il KPI riguarda una singola macchina, una linea di confezionamento collegata o un intero ordine di produzione. Se una riempitrice, una incartonatrice, un’etichettatrice e un’imballatrice funzionano a velocità diverse, identificate il collo di bottiglia e specificate come viene calcolata la produzione della linea. Non sommare le percentuali a livello di macchina e non definire il risultato come OEE della linea.
Definire i tempi previsti, le fermate e i cambi di turno
Annotare la finestra di produzione prima di effettuare la misurazione. Le pause pianificate, i tempi senza ordini, la manutenzione, la pulizia e i cambi di prodotto possono essere trattati in modo diverso a seconda dei siti o dei report. Stabilite una regola adeguata alla domanda, annotatela accanto al risultato e applicatela in modo coerente. Se i cambi di produzione sono inclusi nel tempo di produzione pianificato, riducono la disponibilità; se esclusi, non appariranno come perdita di OEE. Entrambe le scelte possono essere utili, ma mescolare le due opzioni rende i confronti fuorvianti.
Per una linea di confezionamento, utilizzare i registri degli eventi per distinguere tra guasti, attese di materiali, configurazione e cambio di formato, sgombero della linea, fermo per motivi di qualità e altre categorie approvate. Mantenere l’insieme più ridotto possibile di codici motivo. Un elenco troppo lungo, che gli operatori non riescono ad applicare in modo coerente, crea una falsa precisione.
Non considerare ogni arresto di una macchina come un arresto della linea. Una breve interruzione su una macchina può essere compensata dall’accumulo o dalla riserva; lo stesso evento può causare l’arresto della macchina che costituisce il collo di bottiglia e bloccare l’intera linea. Individua l’evento al livello necessario per spiegare la perdita di produzione di prodotti conformi.
Distinguere tra perdita di velocità e micro-arresti
Si verifica una perdita di rendimento quando la produzione scende al di sotto della velocità ideale concordata, inclusi i cicli lenti e le brevi interruzioni. Su una linea di confezionamento, le cause possono includere inceppamenti ripetuti, guasti ai sensori, problemi di alimentazione del prodotto, macchine a carico insufficiente o bloccate e impostazioni di velocità inferiori a quella approvata per quel prodotto e quel formato.
Utilizzare una velocità ideale specifica per il prodotto e il formato, con indicazione della fonte documentata. Una singola velocità massima ricavata dalla targhetta di un macchinario può distorcere il risultato se il vero vincolo si trova a valle o se il ciclo di produzione utilizza un contenitore, un'etichetta o una configurazione di imballaggio diversi. Verificare che i contatori abbiano la stessa unità di misura e la stessa base temporale.
Impostare una soglia uniforme per la registrazione delle interruzioni di breve durata e verificare anche gli eventi che si collocano appena al di sotto di tale soglia. In caso contrario, la maggior parte delle interruzioni di breve durata potrebbe non essere riportata nel rapporto sulle perdite. Abbinare gli stati delle macchine ai codici di motivo forniti dall’operatore nei casi in cui sia necessario il contesto umano e contrassegnare gli eventi sconosciuti come tali fino a quando non ne sia stata verificata la causa.
Rendere esplicite le regole relative agli scarti e alle rilavorazioni
La qualità misura le unità conformi rispetto al numero totale di unità. Definire come il calcolo tenga conto degli scarti, delle rilavorazioni, degli scarti di avviamento, dei campioni e delle unità messe in attesa. Utilizzare un punto di conteggio coerente: ad esempio, le confezioni accettate e vendibili alla fine del limite definito della linea di produzione. Un conteggio proveniente dall’incartonatrice non può essere confrontato con le confezioni conformi in uscita dall’imballatrice, a meno che le regole di conversione e di scarto non siano chiare.
Nel settore del confezionamento farmaceutico, l’obiettivo OEE non deve prevalere sui controlli approvati. Un cambio di produzione più rapido è utile solo se le operazioni richieste di pulizia, svuotamento della linea, verifica delle etichette e controllo di qualità vengono comunque eseguite secondo le procedure dello stabilimento. È necessario monitorare la durata e l’origine delle perdite legate al cambio di produzione, in modo che le attività di miglioramento possano concentrarsi sulla preparazione e sulle fasi ripetibili senza tralasciare i controlli.
Esempio illustrativo di perdita in una linea di confezionamento
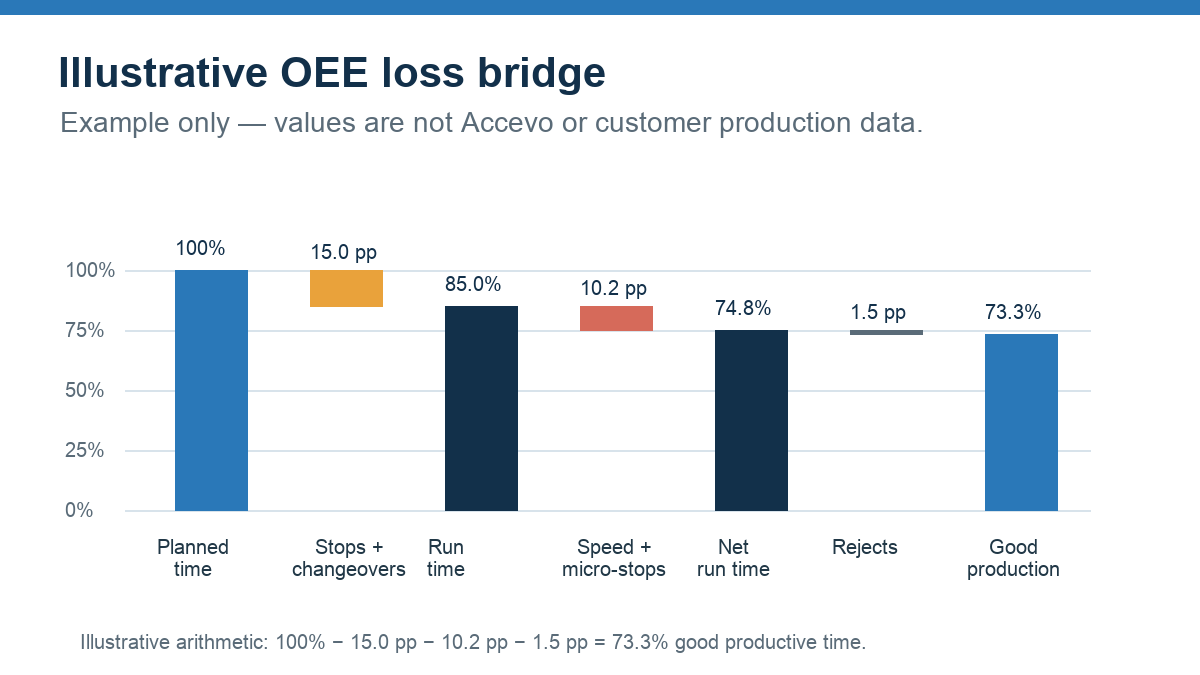
Il grafico sottostante mostra un esempio di "ponte aritmetico" tra il tempo pianificato e il tempo produttivo effettivo. Si tratta solo di un esempio illustrativo, non di dati di produzione di Accevo o dei clienti: una finestra pianificata di 480 minuti subisce una perdita di 72 minuti a causa di arresti e cambi di produzione, 49 minuti di produzione equivalente a causa di variazioni di velocità e micro-arresti, e circa 7 minuti di produzione equivalente di prodotti conformi a causa degli scarti. Ciò lascia circa 352 minuti di tempo produttivo effettivo, pari al 73,3% del tempo pianificato. Il calcolo del proprio fattore OEE dovrebbe basarsi sul tempo di funzionamento misurato, sul conteggio totale e sul conteggio dei prodotti conformi.
Utilizza la ripartizione delle perdite per scegliere un'azione
- Verificare che l'intervallo di tempo, il limite della linea, l'unità di misura e la velocità ideale siano corretti.
- Classifica le perdite in base al tempo perso o alla produzione persa, non solo in base al numero di eventi.
- Confrontare la perdita massima con gli eventi relativi alla macchina in questione e con le note dell’operatore.
- Concordare un'azione correttiva e un responsabile; mantenere inalterati i controlli di qualità del prodotto.
- Verificare le stesse definizioni dei KPI e degli eventi dopo la modifica.
Una singola percentuale di OEE non indica a un team cosa cambiare. La cronologia degli eventi, le ipotesi sui tassi e le regole di qualità spiegano perché tale percentuale ha subito una variazione. Vedi Accevo’s Monitoraggio delle prestazioni OEE, il suo monitoraggio dei micro-arresti e la guida a Integrazione MES per le linee di confezionamento. Per un esempio di elaborazione in batch degli stessi fattori, leggi Come calcolare l'OEE per i processi farmaceutici a lotti.
Domande sull'OEE della linea di confezionamento
Il tempo di cambio formato dovrebbe essere considerato come tempo di fermo nell'OEE?
Ciò dipende dalla regola relativa al tempo di produzione pianificato utilizzata per il KPI. Verificare se i cambi di linea inclusi riducono la disponibilità ed evitare di confrontare risultati calcolati con regole diverse per il denominatore.
I micro-stop comportano una perdita in termini di disponibilità o di prestazioni?
Utilizza la soglia degli eventi e il metodo di calcolo stabiliti dal sito. Molte squadre considerano le piccole interruzioni come una perdita di prestazioni, ma la costanza e la visibilità degli eventi contano più della semplice etichetta.
È possibile confrontare l'OEE tra prodotti o linee di produzione?
Solo quando i limiti, la politica temporale, i tassi ideali, le unità e le regole relative alla produzione di beni sono compatibili. In caso contrario, confrontare ciascun prodotto o linea con il proprio riferimento di riferimento coerente.
Da cosa bisognerebbe partire per migliorare?
Inizia dalla fonte più consistente e verificata di perdita di produzione. Un diagramma di Pareto ordinato per tempo o per unità equivalenti aiuta a distinguere alcune fermate prolungate da frequenti interruzioni brevi, cali di velocità ricorrenti o scarti.
