包装生产线OEE将产量、运行时间和次品率转化为一种方法,用于定位损失的生产能力。. 为了使该数据具有实用价值,应首先定义线路边界和时间政策,然后将停车和换乘与减速、微停以及质量损失区分开来。.
包装生产线OEE的衡量指标
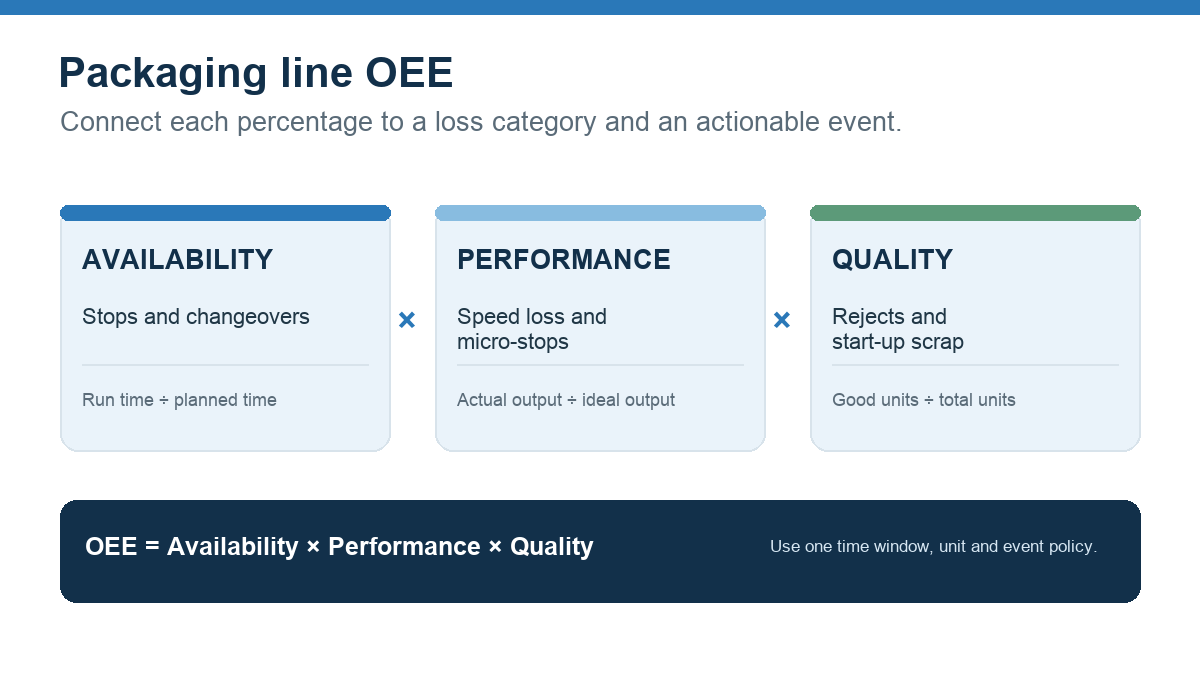
设备综合效率(OEE)由三个指标综合而成:可用率 × 性能 × 质量。一种常见的计算方法是:可用率等于运行时间除以计划生产时间;性能等于实际产量除以批准的理想产量;质量等于合格产量除以总产量。该公式的详细解释见于 OEE 因素指南; ISO 22400-2 为制造业运营关键绩效指标(KPI)提供了更广泛的框架。.
只有当测量边界明确时,生产线层级的评分才具有可比性。需确定该关键绩效指标(KPI)所涵盖的范围是单台设备、相连的包装线,还是整个生产订单。如果灌装机、装盒机、贴标机和装箱机以不同的速度运行,则需确定瓶颈,并说明生产线产量的计算方式。 切勿将各设备的百分比相加,并将结果称为生产线OEE。.
确定计划时间、停靠点和换乘
在测量前请先记录生产时间窗口。计划内的休息时间、无订单时间、维护、清洁和产品换线,在不同工厂或报告中可能有不同的处理方式。 制定一条符合问题要求的规则,将其记录在结果旁边,并始终如一地应用。如果换线时间包含在计划生产时间内,则会降低设备可用率;如果排除在外,则不会作为OEE损失体现。这两种选择都有其合理性,但混用这两种方法会导致比较结果产生误导。.
对于一条包装生产线,应使用事件记录来区分故障、等待物料、调试和换版、生产线清场、质量暂扣以及其他经批准的类别。应保留最精简且实用的原因代码集。如果列表过长,操作员无法一致地应用,就会造成虚假的精确度。.
不要将每台设备的停机都视为整条生产线的停产。某台设备出现的短暂中断可能通过积压或缓冲得到消化;但同样的事件也可能导致瓶颈设备停机,进而使整条生产线停产。应在能够解释合格产品产量损失的层面上捕捉该事件。.
区分速度损失和微停
当生产速度低于商定的理想速度时,就会出现产能损失,这包括生产周期延长和短暂中断。在包装线上,造成这种情况的原因可能包括反复卡料、传感器故障、产品输送问题、设备供料不足或堵塞,以及速度设置低于该产品和规格的批准速度。.
应采用针对特定产品和包装形式的理想速度,并注明来源。如果实际限制因素位于下游,或者该生产批次使用了不同的容器、标签或包装配置,那么直接从机器铭牌上抄录的单一最高速度可能会导致结果失真。请确认计数器的单位和时间基准一致。.
为记录短暂停机设定一个统一的阈值,并同时审查略低于该阈值的事件。否则,大量短暂中断可能不会出现在损失报告中。在需要人工判断的情况下,将设备状态与操作员原因代码相结合,并在查明原因之前将未知事件标记为“未知”。.
明确规定拒收和返工规则
质量指标是将合格产品数量与总产品数量进行对比。需明确计算时如何处理废品、返工品、试产废品、样品以及被暂扣的产品。应采用统一的计数点:例如,在规定的生产线边界末端统计合格的可销售包装。 除非转换和废品规则明确,否则无法将装盒机处的计数结果与离开包装机的合格箱数进行比较。.
对于药品包装,OEE目标不应凌驾于已批准的检查程序之上。只有在所需的清洁、生产线清空、标签核对和质量验证仍按照现场程序进行的情况下,更快的换线速度才有意义。应追踪换线损失的持续时间和来源,以便改进工作能够聚焦于准备工作和可重复的步骤,同时不遗漏任何控制环节。.
包装生产线损失的示例说明
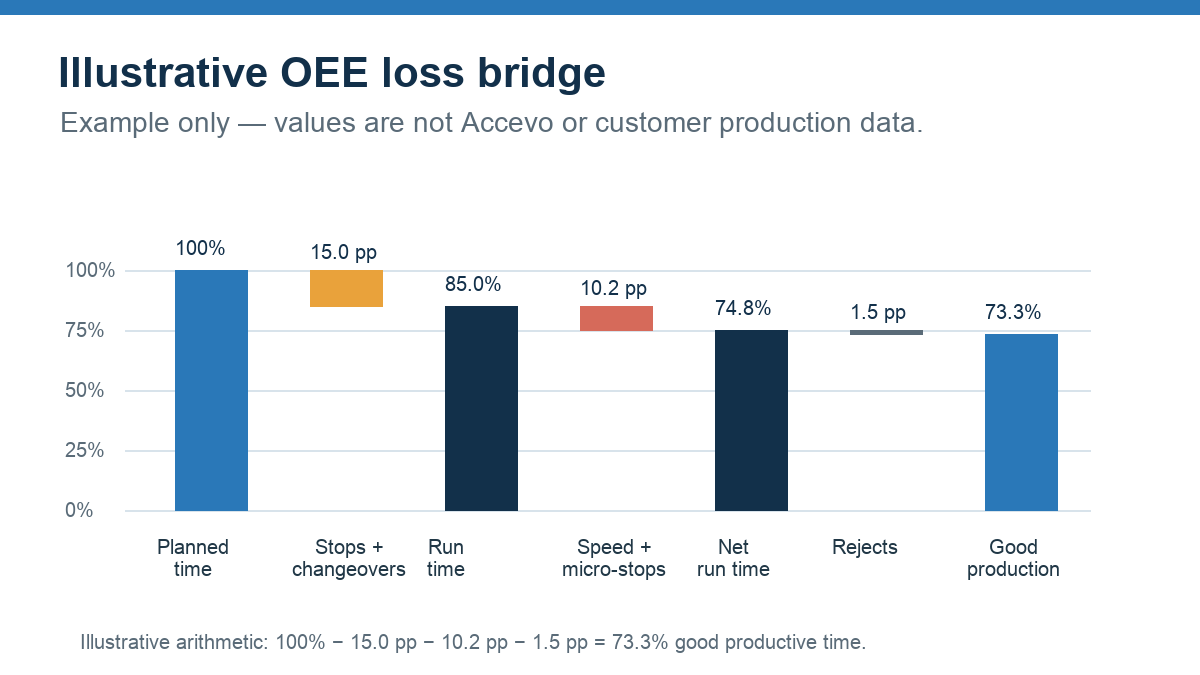
下图展示了一个将计划时间转换为有效生产时间的算术转换示例。 此图仅供说明,并非 Accevo 或客户的生产数据:在 480 分钟的计划时间窗口内,因停机和换线损失了 72 分钟,因速度波动和微停机损失了 49 分钟的等效产量,因次品损失了约 7 分钟的等效合格产量。 这样一来,剩余的有效生产时间约为352分钟,即计划时间的73.3%。您在计算OEE系数时,应使用实际运行时间、总产量和合格产量。.
根据亏损明细选择应对措施
- 请确认时间窗口、线边界、单位和理想速率是否正确。.
- 应按损失时间或损失的合格产量对损失进行排序,而非仅按事件数量排序。Rank losses by lost time or lost good output, not by event count alone.
- 对照基础设备事件和操作员记录,检查顶部泄漏情况。.
- 商定一项纠正措施及其负责人;保持产品质量检查机制不变。.
- 变更后,请重新审查相同的KPI和事件定义。.
仅凭一个OEE百分比,团队无法得知应做出哪些调整。事件历史、发生率假设和质量规则才能解释其变动的原因。请参阅Accevo的 OEE绩效监控, 其 微停监测 以及关于 包装生产线与MES系统的集成. 有关相同因素的批处理示例,请参阅 如何计算制药批量工艺的OEE.
包装生产线 OEE 相关问题
换线时间应计入OEE停机时间吗?
这取决于该 KPI 所采用的计划生产时间规则。请记录所包含的换线操作是否会降低可用性,并避免将采用不同分母规则计算的结果进行比较。.
微暂停会导致可用性下降还是性能下降?
请采用该网站选定的事件阈值和计算方法。许多团队将小幅停顿视为性能损失,但相比标签本身,一致性和事件可见性更为重要。.
我可以比较不同产品或生产线的OEE吗?
只有当边界、时间政策、理想税率、计量单位和商品产出规则相互兼容时才成立。否则,应将每种产品或产品线与其自身的一致基准进行比较。.
应该先改进什么?
首先从已核实的导致产品产量损失的最大来源入手。按时间或等效单位绘制帕累托图,有助于区分少数几次长时间停机与频繁的短时中断、反复出现的降速或次品。.
