Wskaźnik OEE linii pakującej pozwala wykorzystać wielkość produkcji, czas pracy i liczbę odrzutów do zidentyfikowania utraconych zdolności produkcyjnych. Aby dane te były przydatne, należy najpierw zdefiniować granice linii oraz zasady dotyczące czasu, a następnie oddzielić zatrzymania i zmiany od zmniejszonej prędkości, mikrozatrzymań i utraty jakości.
Jakie wskaźniki OEE mierzy linia pakująca
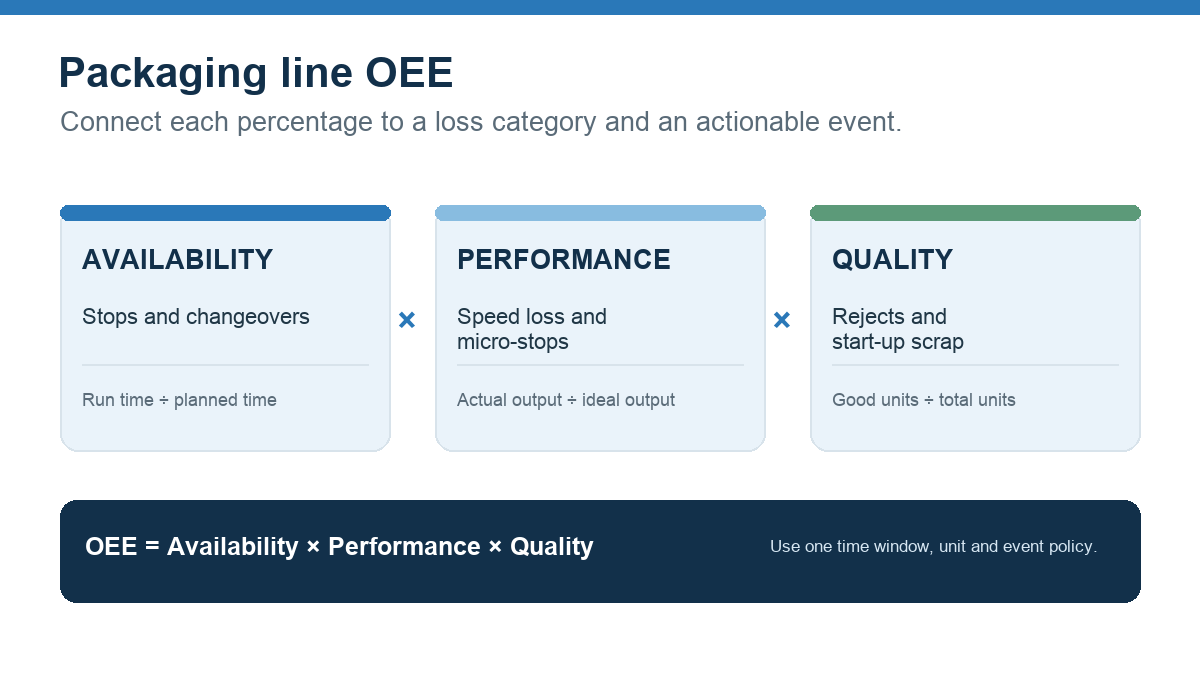
Wskaźnik ogólnej efektywności sprzętu (OEE) stanowi połączenie trzech wskaźników: dostępności × wydajności × jakości. W typowym obliczeniu dostępność oblicza się jako stosunek czasu pracy do planowanego czasu produkcji, wydajność jako stosunek rzeczywistej produkcji do zatwierdzonego wskaźnika idealnego, a jakość jako stosunek produkcji bezbłędnej do całkowitej produkcji. Ta dobrze znana formuła została wyjaśniona w Przewodnik po czynnikach wpływających na wskaźnik OEE; ISO 22400-2 zapewnia szersze ramy dla wskaźników KPI dotyczących operacji produkcyjnych.
Wynik na poziomie linii produkcyjnej można porównać tylko wtedy, gdy granice pomiaru są jasno określone. Należy ustalić, czy wskaźnik KPI dotyczy pojedynczej maszyny, połączonej linii pakującej czy całego zlecenia produkcyjnego. Jeśli napełniarka, kartoniarka, etykieciarka i pakowarka do kartonów pracują z różną wydajnością, należy zidentyfikować wąskie gardło i określić, w jaki sposób liczy się wydajność linii. Nie należy sumować wartości procentowych na poziomie maszyn i nazywać wyniku wskaźnikiem OEE linii.
Określ planowany czas, postoje i przesiadki
Przed rozpoczęciem pomiaru należy zapisać przedział czasowy produkcji. Planowane przerwy, czas bez zleceń, konserwacja, czyszczenie i zmiany asortymentu mogą być traktowane w różny sposób w zależności od zakładu lub raportu. Ustal zasadę dostosowaną do danego zagadnienia, zapisz ją obok wyniku i stosuj ją konsekwentnie. Jeśli zmiany asortymentu są uwzględnione w planowanym czasie produkcji, obniżają one wskaźnik dostępności; jeśli są wykluczone, nie pojawią się jako strata w wskaźniku OEE. Każdy z tych wyborów może być przydatny, ale mieszanie tych dwóch podejść sprawia, że porównania stają się mylące.
W przypadku linii pakującej należy wykorzystywać zapisy zdarzeń do rozróżnienia awarii, oczekiwania na materiały, przezbrajania i zmiany formatu, czyszczenia linii, wstrzymania produkcji z powodu jakości oraz innych zatwierdzonych kategorii. Należy ograniczyć się do najmniejszej użytecznej liczby kodów przyczyn. Długa lista, której operatorzy nie są w stanie stosować spójnie, stwarza złudzenie precyzji.
Nie należy traktować każdego zatrzymania maszyny jako zatrzymania linii produkcyjnej. Krótkie przerwanie pracy jednej maszyny może zostać zrekompensowane poprzez zgromadzenie zapasów lub buforowanie; to samo zdarzenie może jednak spowodować zatrzymanie maszyny stanowiącej wąskie gardło i wstrzymanie pracy całej linii. Należy zarejestrować zdarzenie na poziomie niezbędnym do wyjaśnienia utraty dobrej produkcji.
Wyróżnienie spadków prędkości i mikrozatrzymań
Do spadku wydajności dochodzi, gdy produkcja przebiega poniżej uzgodnionego, idealnego tempa, w tym w przypadku powolnych cykli i krótkich przerw. Na linii pakującej przyczyny mogą obejmować powtarzające się zacięcia, awarie czujników, problemy z podawaniem produktu, niedostateczne zasilanie lub zablokowanie maszyn oraz ustawienia prędkości poniżej tempa zatwierdzonego dla danego produktu i formatu.
Należy stosować optymalną prędkość dostosowaną do konkretnego produktu i formatu, podając udokumentowane źródło. Podanie jednej maksymalnej prędkości zaczerpniętej z tabliczki znamionowej maszyny może zafałszować wynik, jeśli rzeczywiste ograniczenie występuje na dalszym etapie procesu lub jeśli w danej serii produkcyjnej stosuje się inne opakowanie, etykietę lub konfigurację opakowania. Należy sprawdzić, czy liczniki mają tę samą jednostkę miary i tę samą podstawę czasową.
Należy ustalić spójny próg rejestrowania krótkich przestojów oraz analizować również zdarzenia, które nieznacznie nie osiągają tego progu. W przeciwnym razie znaczna część krótkich przerw może zostać pominięta w raporcie strat. W przypadkach, w których konieczne jest uwzględnienie czynnika ludzkiego, należy połączyć stany maszyn z kodami przyczyn podanymi przez operatorów, a zdarzenia o nieznanej przyczynie oznaczać jako „nieznane” do czasu zweryfikowania przyczyny.
Należy jasno określić zasady dotyczące odrzucania i poprawek
Wskaźniki jakości porównują liczbę jednostek zgodnych z normą do całkowitej liczby jednostek. Należy określić, w jaki sposób w obliczeniach uwzględnia się odrzuty, przeróbki, odpady rozruchowe, próbki oraz jednostki zatrzymane. Należy stosować spójny punkt liczenia: na przykład zaakceptowane opakowania nadające się do sprzedaży na końcu określonego odcinka linii produkcyjnej. Liczby pochodzące z kartoniarki nie można porównywać z dobrymi opakowaniami opuszczającymi pakowarkę, chyba że zasady przeliczenia i odrzucania są jasno określone.
W przypadku opakowań farmaceutycznych docelowy wskaźnik OEE nie powinien mieć pierwszeństwa przed zatwierdzonymi procedurami kontrolnymi. Szybsza zmiana produkcji ma sens tylko wtedy, gdy wymagane czyszczenie, opróżnianie linii, uzgadnianie etykiet i weryfikacja jakości nadal odbywają się zgodnie z procedurami obowiązującymi w zakładzie. Należy śledzić czas trwania i przyczyny strat związanych ze zmianą produkcji, aby działania usprawniające mogły skupiać się na przygotowaniach i powtarzalnych etapach bez pomijania kontroli.
Przykład ilustrujący straty na linii pakującej
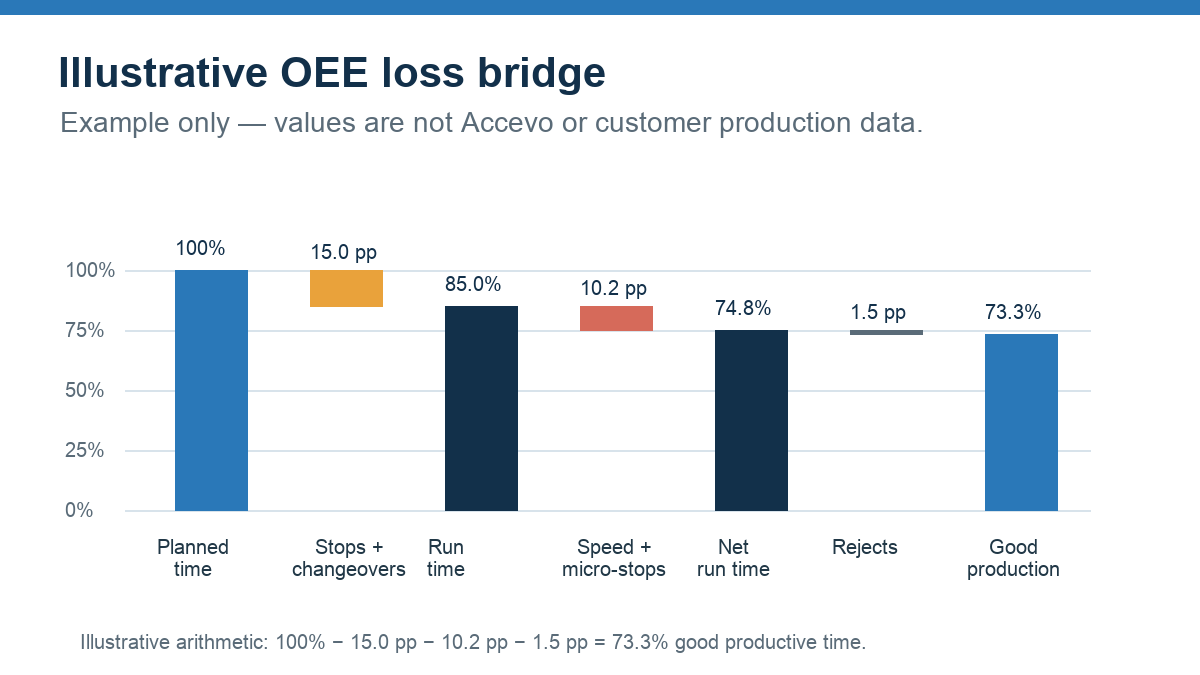
Poniższy wykres przedstawia przykładowy most arytmetyczny między czasem planowanym a rzeczywistym czasem produktywnym. Ma on charakter wyłącznie ilustracyjny i nie odnosi się do danych produkcyjnych firmy Accevo ani klienta: w 480-minutowym oknie planowanym traci się 72 minuty z powodu przestojów i przezbrajań, 49 minut ekwiwalentu wydajności z powodu prędkości i mikroprzestojów oraz około 7 minut ekwiwalentu wydajności produktów zgodnych z normą z powodu odrzutów. Pozostaje zatem około 352 minut efektywnego czasu produkcyjnego, czyli 73,31 TP3T czasu planowanego. Przy obliczaniu własnego współczynnika OEE należy wykorzystać zmierzony czas pracy, całkowitą liczbę sztuk oraz liczbę sztuk kwalifikowanych.
Skorzystaj z zestawienia strat, aby wybrać działanie
- Należy sprawdzić, czy przedział czasowy, granica linii, jednostka miary i idealna częstotliwość są prawidłowe.
- Straty należy klasyfikować według straconego czasu lub utraconej wydajności, a nie wyłącznie na podstawie liczby zdarzeń.
- Należy porównać straty na górze z odpowiednimi zdarzeniami na maszynie oraz notatkami operatora.
- Uzgodnić jedno działanie naprawcze oraz osobę odpowiedzialną; utrzymać dotychczasowe procedury kontroli jakości produktów.
- Po wprowadzeniu zmiany należy ponownie sprawdzić te same wskaźniki KPI i definicje zdarzeń.
Sama wartość procentowa wskaźnika OEE nie wskazuje zespołowi, co należy zmienić. Historia zdarzeń, założenia dotyczące wskaźników oraz zasady dotyczące jakości wyjaśniają, dlaczego wskaźnik ten uległ zmianie. Zobacz Accevo’s Monitorowanie wskaźnika OEE, jego monitorowanie mikroprzerw oraz przewodnik po Integracja systemu MES z liniami pakującymi. Przykład przetwarzania wsadowego z uwzględnieniem tych samych czynników można znaleźć w jak obliczyć wskaźnik OEE dla procesów partii w przemyśle farmaceutycznym.
Pytania dotyczące wskaźnika OEE linii pakującej
Czy czas przezbrojenia powinien być zaliczany do przestojów w ramach wskaźnika OEE?
Zależy to od zasady dotyczącej planowanego czasu produkcji zastosowanej w przypadku tego wskaźnika KPI. Należy odnotować, czy uwzględnione przestawki zmniejszają dostępność, oraz unikać porównywania wyników obliczonych przy użyciu różnych zasad dotyczących mianownika.
Czy mikroprzerwy powodują spadek dostępności czy wydajności?
Należy stosować ustalony przez serwis próg zdarzeń oraz metodę obliczeniową. Wiele zespołów traktuje niewielkie spadki jako utratę wydajności, jednak spójność i widoczność zdarzeń mają większe znaczenie niż sama nazwa.
Czy mogę porównać wskaźnik OEE dla różnych produktów lub linii produkcyjnych?
Tylko wtedy, gdy granice, zasady dotyczące czasu, idealne wskaźniki, jednostki i reguły dotyczące produkcji towarów są ze sobą zgodne. W przeciwnym razie należy porównać każdy produkt lub linię produkcyjną z jej własnym, spójnym punktem odniesienia.
Co powinno ulec poprawie w pierwszej kolejności?
Zacznij od największego zweryfikowanego źródła utraty wydajności produkcji. Wykres Pareto w podziale na czas lub jednostki równoważne pomaga odróżnić kilka długotrwałych przestojów od częstych krótkich przerw, powtarzających się spadków prędkości lub odrzutów.
