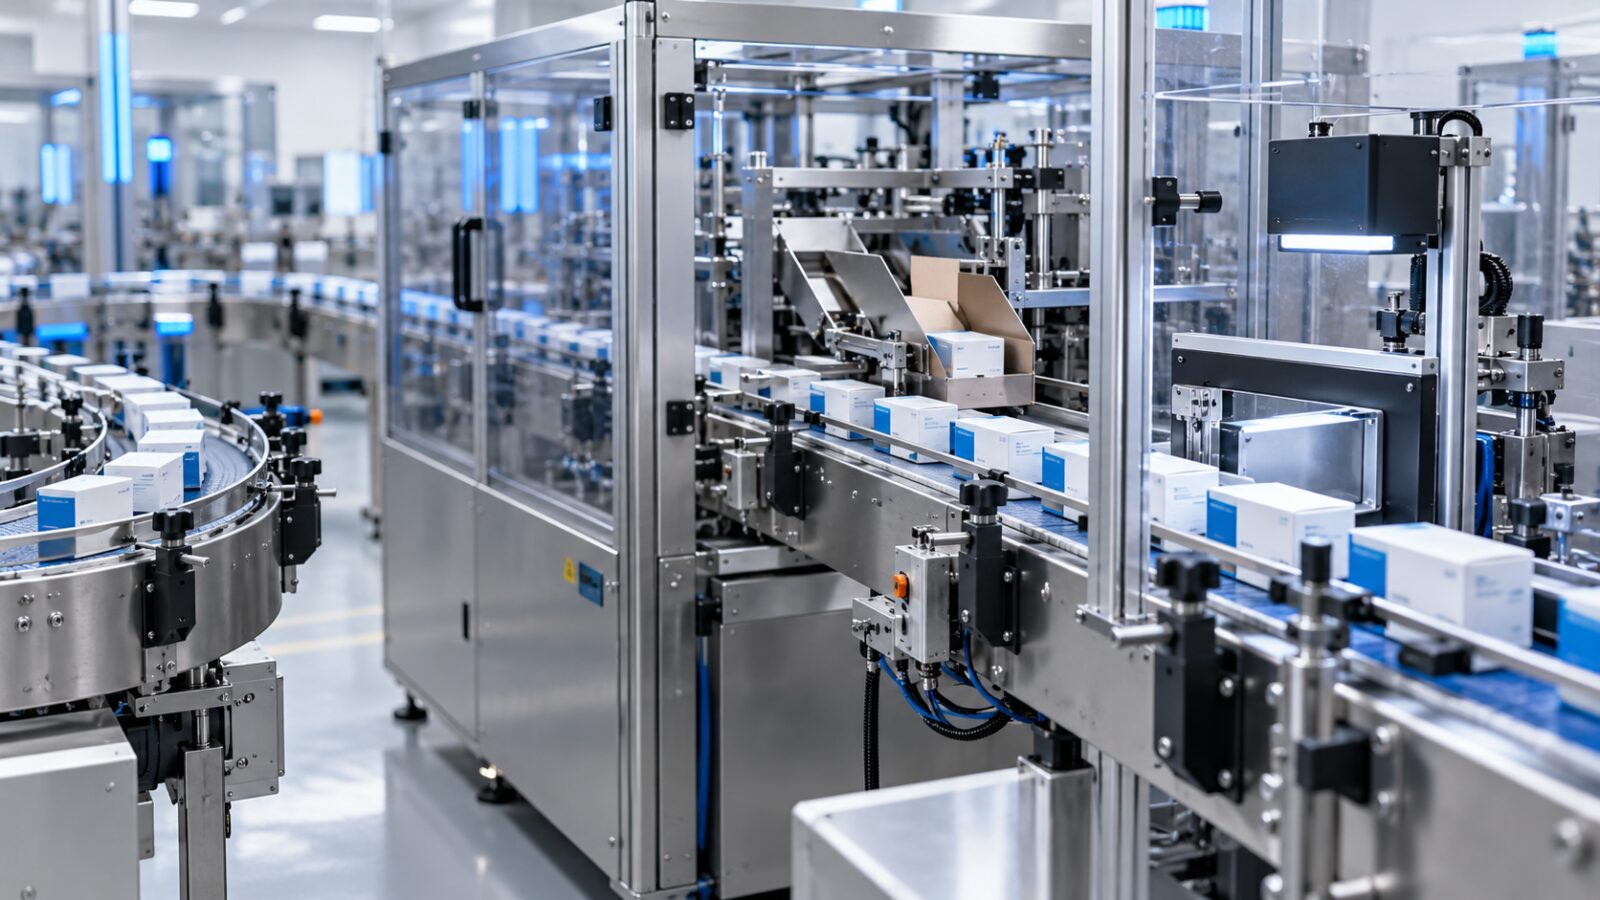
Die OEE-Kennzahl der Verpackungslinie nutzt Produktionsleistung, Betriebszeit und Ausschuss, um Produktionskapazitätsverluste aufzuspüren. Damit die Zahl aussagekräftig ist, sollten Sie zunächst die Linienbegrenzung und die Zeitrichtlinie festlegen und anschließend Stopps und Umstellungen von Geschwindigkeitsreduzierungen, Mikro-Stopps und Qualitätsverlusten unterscheiden.
Welche Kennzahlen zur Gesamtanlageneffektivität (OEE) werden in einer Verpackungslinie gemessen?
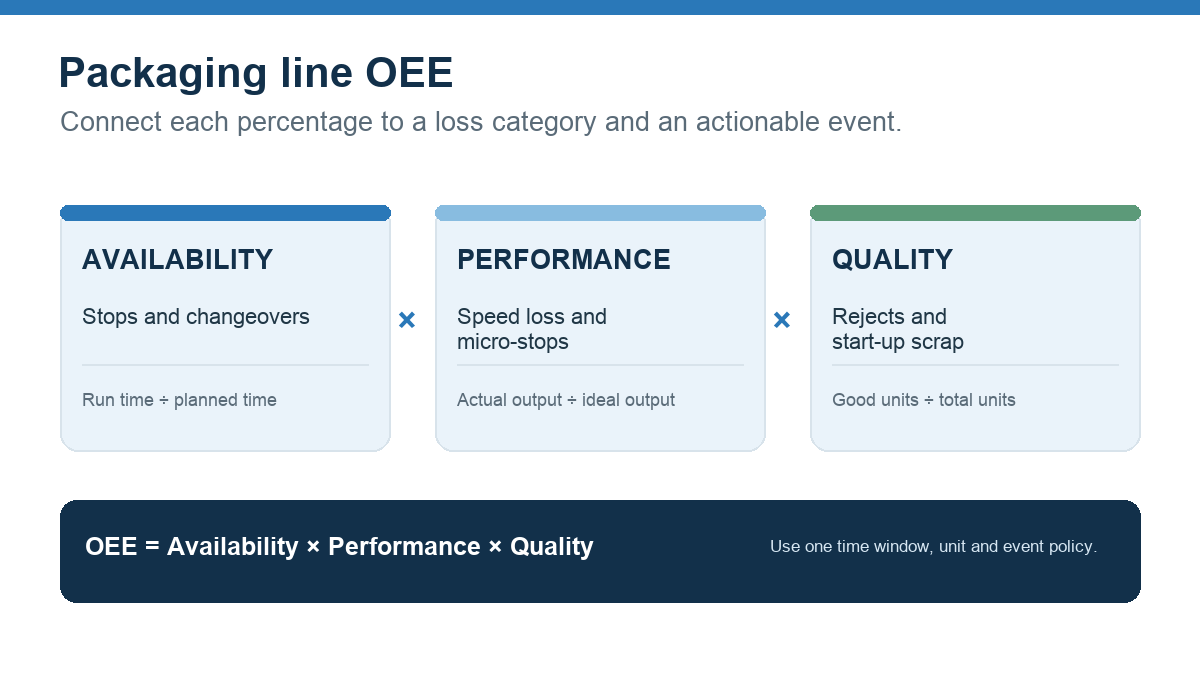
Die Gesamtanlageneffektivität (OEE) setzt sich aus drei Kennzahlen zusammen: Verfügbarkeit × Leistung × Qualität. Bei einer gängigen Berechnung wird die Verfügbarkeit als Laufzeit geteilt durch die geplante Produktionszeit ermittelt, die Leistung als tatsächliche Produktionsmenge im Verhältnis zur genehmigten Sollmenge und die Qualität als Anteil der einwandfreien Produktion an der Gesamtproduktion. Die bekannte Formel wird im Leitfaden zu den OEE-Faktoren; ISO 22400-2 bietet einen umfassenderen Rahmen für Leistungskennzahlen im Fertigungsbereich.
Ein Wert auf Linienebene ist nur dann vergleichbar, wenn die gemessene Grenze klar definiert ist. Legen Sie fest, ob der KPI eine einzelne Maschine, eine verbundene Verpackungslinie oder einen gesamten Produktionsauftrag umfasst. Wenn Abfüllmaschine, Kartonierer, Etikettierer und Kartonverpacker mit unterschiedlichen Geschwindigkeiten laufen, ermitteln Sie den Engpass und geben Sie an, wie die Linienleistung erfasst wird. Addieren Sie keine Prozentsätze auf Maschinenebene und bezeichnen Sie das Ergebnis nicht als OEE der Produktionslinie.
Geplante Zeit, Stopps und Umstellungen festlegen
Notieren Sie sich vor der Messung das Produktionsfenster. Geplante Pausen, auftragsfreie Zeiten, Wartungsarbeiten, Reinigungen und Produktwechsel können je nach Standort oder Bericht unterschiedlich behandelt werden. Legen Sie eine Regel fest, die zur Fragestellung passt, vermerken Sie diese neben dem Ergebnis und wenden Sie sie konsequent an. Wenn Umrüstzeiten in der geplanten Produktionszeit enthalten sind, verringern sie die Verfügbarkeit; werden sie ausgeschlossen, erscheinen sie nicht als OEE-Verlust. Beide Vorgehensweisen können sinnvoll sein, doch eine Vermischung der beiden führt zu irreführenden Vergleichen.
Verwenden Sie bei einer Verpackungslinie Ereignisaufzeichnungen, um Störungen, Materialwartestzeiten, Rüst- und Formatwechsel, Linienfreigabe, Qualitätsrückhalte und andere genehmigte Kategorien zu unterscheiden. Beschränken Sie sich auf die kleinstmögliche Anzahl sinnvoller Ursachencodes. Eine lange Liste, die die Bediener nicht einheitlich anwenden können, führt zu einer trügerischen Genauigkeit.
Behandeln Sie nicht jeden Maschinenstillstand als Linienstillstand. Eine kurze Unterbrechung an einer Maschine kann durch Aufstockung oder Pufferung aufgefangen werden; dasselbe Ereignis kann jedoch die Engpassmaschine zum Stillstand bringen und die gesamte Linie lahmlegen. Erfassen Sie das Ereignis auf der Ebene, die erforderlich ist, um den Verlust an einwandfreier Produktion zu erklären.
Geschwindigkeitsverlust und Mikro-Stopps getrennt betrachten
Leistungsverluste treten auf, wenn die Produktion unter der vereinbarten Idealrate liegt, einschließlich langsamer Zyklen und kurzer Unterbrechungen. An einer Verpackungslinie können die Ursachen unter anderem wiederholte Staus, Sensorfehler, Probleme bei der Produktzuführung, Maschinen mit zu geringer Zufuhr oder Verstopfungen sowie Geschwindigkeitseinstellungen unterhalb der für das jeweilige Produkt und Format genehmigten Rate sein.
Verwenden Sie eine produkt- und formatspezifische Idealgeschwindigkeit mit einer dokumentierten Quelle. Eine einzelne Höchstgeschwindigkeit, die vom Typenschild einer Maschine übernommen wurde, kann das Ergebnis verfälschen, wenn die tatsächliche Einschränkung erst im weiteren Verlauf auftritt oder wenn bei dem Durchlauf eine andere Behälter-, Etiketten- oder Verpackungskonfiguration verwendet wird. Stellen Sie sicher, dass die Zähler dieselbe Einheit und Zeitbasis verwenden.
Legen Sie einen einheitlichen Schwellenwert für die Erfassung kleiner Stillstände fest und überprüfen Sie auch Ereignisse, die knapp unterhalb dieses Schwellenwerts liegen. Andernfalls könnte die größte Anzahl kurzer Unterbrechungen im Ausfallbericht unberücksichtigt bleiben. Kombinieren Sie Maschinenzustände mit Bediener-Grundcodes, wenn menschlicher Kontext erforderlich ist, und kennzeichnen Sie unbekannte Ereignisse als „unbekannt“, bis die Ursache geklärt ist.
Regeln für Ausschuss und Nacharbeit klar festlegen
Bei der Qualitätsmessung werden die einwandfreien Einheiten mit der Gesamtzahl der Einheiten verglichen. Legen Sie fest, wie Ausschuss, Nacharbeit, Anlaufausschuss, Proben und zurückgestellte Einheiten bei der Berechnung berücksichtigt werden. Verwenden Sie einen einheitlichen Zählpunkt: beispielsweise die akzeptierten, verkaufsfähigen Verpackungen am Ende der festgelegten Liniengrenze. Eine Zählung aus dem Kartonierer lässt sich nicht mit den einwandfreien Kartons vergleichen, die den Verpacker verlassen, es sei denn, die Umrechnungs- und Ausschussregeln sind eindeutig festgelegt.
Bei pharmazeutischen Verpackungen sollte das OEE-Ziel nicht Vorrang vor genehmigten Kontrollen haben. Eine schnellere Umrüstung ist nur dann sinnvoll, wenn die erforderlichen Reinigungs-, Anlagenspül-, Etikettenabgleichs- und Qualitätsprüfungsmaßnahmen weiterhin gemäß den betrieblichen Verfahren durchgeführt werden. Erfassen Sie die Dauer und die Ursachen von Umrüstungsverlusten, damit sich die Verbesserungsmaßnahmen auf die Vorbereitung und wiederholbare Schritte konzentrieren können, ohne dass Kontrollen ausgelassen werden.
Beispiel für einen Ausfall in einer Verpackungslinie
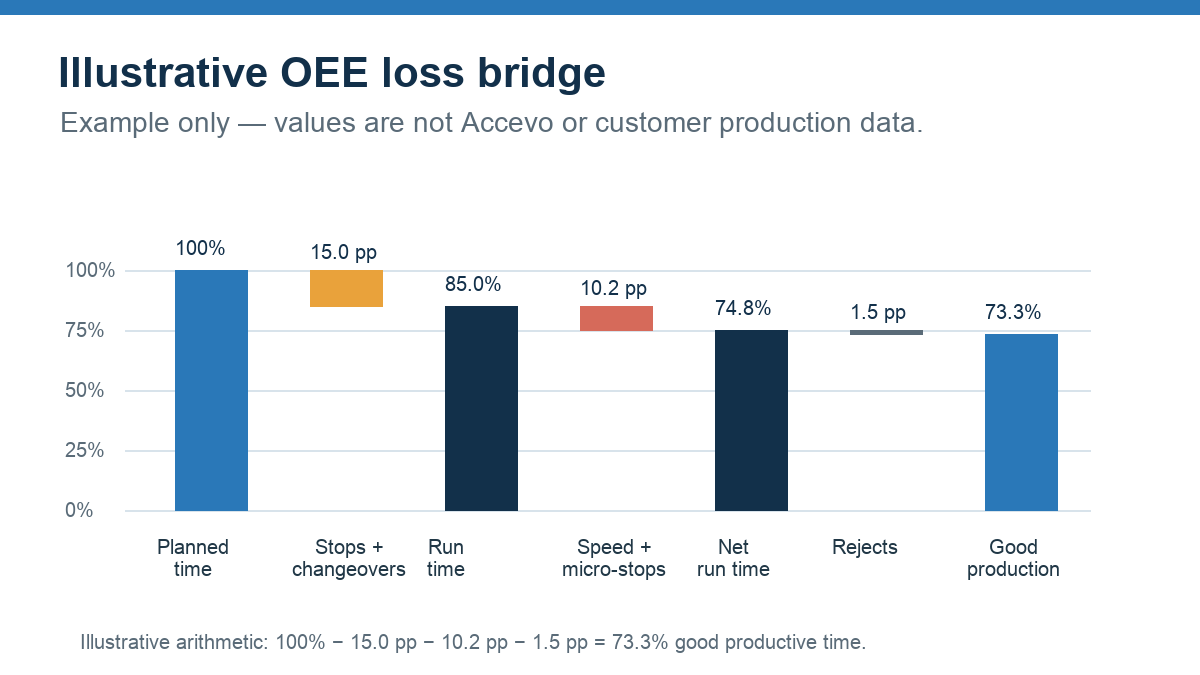
Die folgende Grafik zeigt ein Beispiel für eine rechnerische Überleitung von der geplanten Zeit zur effektiven Produktionszeit. Es handelt sich hierbei lediglich um ein Beispiel, nicht um Produktionsdaten von Accevo oder eines Kunden: Von einem geplanten Zeitfenster von 480 Minuten gehen 72 Minuten durch Stillstände und Umrüstungen verloren, 49 Minuten an äquivalenter Leistung durch Geschwindigkeitseinbußen und Mikrostillstände sowie etwa 7 Minuten an äquivalenter guter Leistung durch Ausschuss. Damit verbleiben etwa 352 Minuten gute Produktionszeit oder 73,31 TP3T der geplanten Zeit. Für Ihre eigene OEE-Faktorberechnung sollten Sie die gemessene Laufzeit, die Gesamtstückzahl und die Anzahl der einwandfreien Teile heranziehen.
Wählen Sie anhand der Verlustaufschlüsselung eine Maßnahme aus
- Vergewissern Sie sich, dass das Zeitfenster, die Linienbegrenzung, die Einheit und die Sollrate korrekt sind.
- Ordnen Sie die Verluste nach der verlorenen Zeit oder dem entgangenen Ertrag, nicht allein nach der Anzahl der Vorfälle.
- Vergleichen Sie den höchsten Verlust mit den zugehörigen Maschinenereignissen und den Anmerkungen des Bedieners.
- Einigen Sie sich auf eine Korrekturmaßnahme und einen Verantwortlichen; behalten Sie die Produktqualitätsprüfungen bei.
- Überprüfen Sie nach der Änderung dieselben KPI- und Ereignisdefinitionen.
Ein einzelner OEE-Prozentsatz sagt einem Team noch nicht, was es ändern muss. Die Ereignisgeschichte, die Annahmen zur Ausfallrate und die Qualitätsregeln erklären, warum sich der Wert verändert hat. Siehe Accevo’s Überwachung der OEE-Leistung, dessen Überwachung von Mikrostopps und der Leitfaden zu MES-Integration für Verpackungslinien. Ein Beispiel für die Batch-Verarbeitung derselben Faktoren finden Sie unter Wie berechnet man die OEE für pharmazeutische Chargenprozesse?.
Fragen zur OEE der Verpackungslinie
Sollte die Umrüstzeit als OEE-Ausfallzeit gewertet werden?
Das hängt von der für den KPI verwendeten Regel zur geplanten Produktionszeit ab. Dokumentieren Sie, ob die berücksichtigten Umrüstzeiten die Verfügbarkeit beeinträchtigen, und vermeiden Sie es, Ergebnisse zu vergleichen, die mit unterschiedlichen Nennern berechnet wurden.
Führen Mikro-Stopps zu Einbußen bei der Verfügbarkeit oder der Leistung?
Verwenden Sie den auf der Website festgelegten Schwellenwert für Ereignisse und die dort angegebene Berechnungsmethode. Viele Teams werten kurze Unterbrechungen als Leistungsverlust, doch Konsistenz und die Sichtbarkeit der Ereignisse sind wichtiger als die Bezeichnung.
Kann ich die OEE verschiedener Produkte oder Produktionslinien miteinander vergleichen?
Nur wenn die Abgrenzung, die Zeitrichtlinie, die idealen Sätze, die Einheiten und die Regeln für die Warenausgabe miteinander vereinbar sind. Andernfalls ist jedes Produkt bzw. jede Produktlinie mit seiner bzw. ihrer eigenen konsistenten Basislinie zu vergleichen.
Was sollte als Erstes verbessert werden?
Beginnen Sie mit der größten nachgewiesenen Ursache für Produktionsausfälle. Eine Pareto-Analyse nach Zeit oder äquivalenten Einheiten hilft dabei, einige wenige lange Stillstände von häufigen kurzen Unterbrechungen, wiederkehrenden Geschwindigkeitsverlusten oder Ausschuss zu unterscheiden.
