La fábrica se encontraba en una fase de transformación digital, que incluía la digitalización, la metodología de trabajo y la metodología ’IWS ready». La producción de tabaco se caracteriza por un volumen a alta velocidad e implica la fabricación de 10 000 unidades por minuto. Todas las microparadas son perceptibles y tienen una influencia significativa en los resultados de producción. La disponibilidad de las máquinas se ve afectada por el elevado número de cambios de producción, debido a la gran cantidad de unidades de gestión de stock (SKU), por lo que es necesario supervisar y minimizar todos los tiempos de cambio. El parque de máquinas de la fábrica es muy diverso. Incluye numerosas tecnologías diferentes, muchos proveedores de maquinaria y numerosos modelos de máquinas que van desde los años 70 hasta la actualidad.
Requisitos para la puesta en marcha
La fábrica necesitaba una solución para la recopilación de datos en tiempo real y un análisis rápido y coherente, que fuera compatible con la metodología del Sistema de Trabajo Integrado (IWS), basada en dos principios: esforzarse por alcanzar cero pérdidas durante el proceso de fabricación y la implicación de los empleados según el modelo 100%. Un factor crucial en el proceso de implementación fue la minimización de los residuos, lo cual se pudo lograr mediante actividades de optimización para aumentar el tiempo medio entre fallos (MTBF) y minimizar los paros breves y frecuentes. La eficacia global de los equipos (OEE) es un indicador estándar para medir la productividad en la fabricación, y se compone de tres elementos: rendimiento, disponibilidad y calidad. El aumento del rendimiento —que tiene en cuenta cualquier factor que impida que el proceso de fabricación funcione a la máxima velocidad posible cuando está en marcha— puede influir en la eficacia de los procesos.
El grupo comenzó a preparar una estandarización de los procesos de las fábricas, los indicadores clave de rendimiento (KPI) y los requisitos. Debido a las necesidades del negocio, el sistema debe ser capaz de identificar automáticamente las causas raíz de cualquier microparada de más de 5 segundos. Esto se debe a que es imposible que el operario notifique cada una de las paradas: las que duran menos de 5 segundos se consideran una fluctuación de la máquina. La dirección quería obtener resultados rápidos gracias al análisis y la reducción de las causas más comunes de las microparadas.
El proceso de cambio de serie suele incluir tareas como identificar las herramientas o piezas de maquinaria que necesita un producto para su fabricación y sustituir las piezas innecesarias del equipo de producción por las que se requieren en ese momento. La fábrica quería supervisar y reducir el tiempo de cambio de serie, ya que ello aporta numerosos beneficios, como disponer de más tiempo para otros procesos. Esto puede resultar especialmente valioso para las empresas que fabrican un gran número de productos, ya que un tiempo de cambio de línea elevado puede reducir el tiempo que los operarios dedican realmente cada día a la fabricación de los productos. Prestar atención al tiempo de cambio de línea puede ser importante para cualquier planta de fabricación, ya que reducirlo puede ayudar a una empresa a ahorrar dinero y a producir más productos en un tiempo determinado.
La empresa deseaba contar con un apoyo activo para los operarios que utilizan el panel de control, mediante una lista de tareas y un seguimiento del progreso, así como eliminar el tiempo dedicado a la recopilación de datos y a la duplicación de informes. Además, deseaba mostrar la documentación digital relativa a las paradas y los problemas actuales en la línea de producción, así como recordar a los operarios las actividades periódicas, como la lubricación, la limpieza y la inspección. También deseaba la integración con el sistema local de ejecución de la fabricación (MES) mediante la instalación del nuevo sistema en el entorno de la fábrica.
Soluciones implementadas por Accevo
La fábrica decidió implantar el sistema Accevo Microstops. Uno de los aspectos más importantes de todo el proyecto fue preparar el concepto de adquisición de datos de las máquinas. Estos son algunos de los métodos utilizados:
- Conexión a la base de datos – permite que el software de cliente se comunique con el software del servidor de base de datos, tanto si se encuentran en el mismo equipo como si no.
- Servicios web – un sistema de software que permite la interacción interoperable entre máquinas a través de una red.
- TwinCAT ADS – un conjunto de grupos funcionales que se utiliza para el control y la regulación de ejes o de grupos de ejes sincronizados.
- SIEMENS TCP – un protocolo de comunicaciones orientado a conexiones que facilita el intercambio de mensajes entre dispositivos informáticos en una red.
- OPC UA/DA – norma para el intercambio seguro y fiable de datos.
- Compartir archivos – práctica que consiste en compartir u ofrecer acceso a información o recursos digitales.
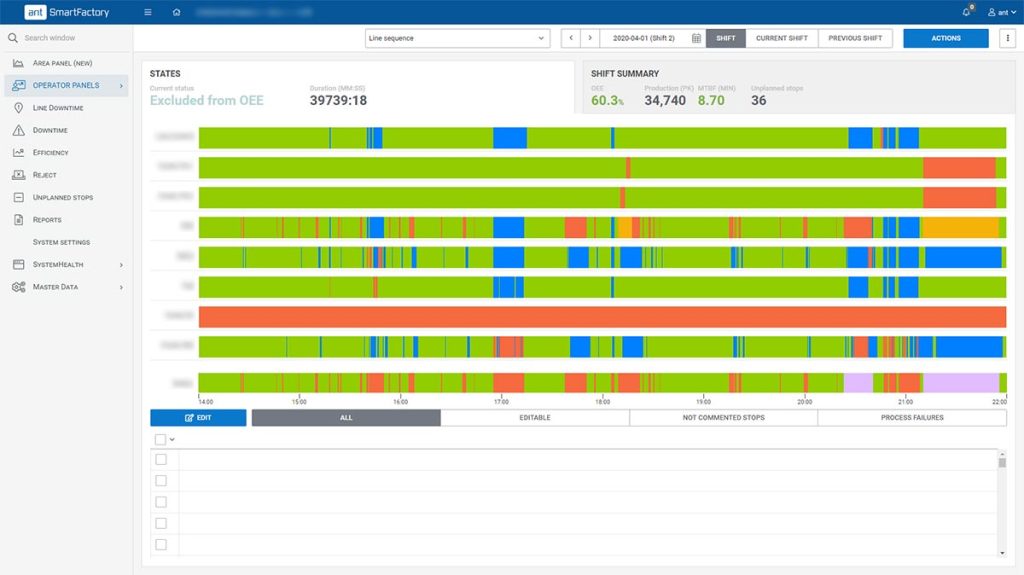
Accevo introdujo un sistema de seguimiento del tiempo de funcionamiento de la línea con informes automáticos sobre la producción, las microparadas, los tiempos de inactividad y los residuos parciales, así como el seguimiento del funcionamiento de las máquinas y los cambios de producción. Para mejorar la comunicación con los operarios, se instalaron pantallas táctiles. Además, existe la posibilidad de calcular los indicadores clave de rendimiento (KPI) de muchas formas diferentes, por ejemplo, por turno, día, semana, máquina, área, etc.
La fábrica se ha dotado de un sistema específico de análisis del rendimiento basado en el diagrama de Pareto, que es un gráfico de barras especializado que muestra las categorías en orden descendente y un gráfico lineal que representa la cantidad acumulada. El diagrama muestra de forma eficaz las categorías que más contribuyen al total. Los diagramas de Pareto son útiles para identificar los tipos más comunes de microparadas a las que dar prioridad con el fin de lograr la mayor mejora global.
Para responder a las necesidades de las fábricas, se ha implantado la documentación digital. El sistema funciona de tal manera que, cuando detecta que una máquina se ha detener debido a una causa concreta, muestra la documentación adecuada para resolver el problema lo antes posible. Además, se ha dotado a la fábrica de un sistema de gestión de defectos: el sistema notifica cualquier defecto en la máquina o cualquier problema que pueda resolverse en momentos de menor actividad, lo que permite una mejora constante y minimiza el riesgo de verse sorprendido por un defecto inesperado.
Ventajas para la empresa y próximos pasos
La implantación del sistema Microstops por parte de Accevo aporta numerosas ventajas para la empresa. Sus resultados se aprecian fácilmente al examinar las cifras y compararlas con las anteriores a la implantación. En resumen, la eficacia global de los equipos (OEE) aumentó en 20%, el tiempo medio entre fallos (MTBF) aumentó en 115% y el ahorro de tiempo en la elaboración de informes y análisis alcanzó los 80%. Además, la implementación permite identificar fácilmente las causas raíz más comunes de los problemas de disponibilidad y rendimiento, así como reducir el indicador del tiempo medio de reparación (MTTR).
En la fábrica, los operarios pueden reparar rápidamente algunas de las averías, por lo que estas no afectan de forma significativa a la continuidad de la producción. El siguiente paso es el «mantenimiento anónimo»: formar a los operarios para que mantengan ellos mismos la máquina mediante medidas preventivas, lo que supone un gran ahorro de tiempo y recursos.
Productos de este artículo

Software de gestión de operaciones de fabricación (sistema MOM)
Software de gestión de operaciones de fabricación. El software completo para la gestión de operaciones de fabricación: unifica la producción, la calidad, el mantenimiento, el OEE y la trazabilidad en una única plataforma que cumple con la norma ISA-95. Cuenta con la confianza de

Supervisión de microparadas
Software de seguimiento de microparadas y tiempos de inactividad. Acaba con las paradas. Accevo detecta todas las interrupciones que un registro manual de tiempos de inactividad nunca captaría, incluidas las paradas de tan solo unos

OEE Micro detiene el software de inteligencia para fabricantes
Inteligencia de OEE y Microparadas Accevo OEE Microstops & Intelligence captura los datos de la máquina en tiempo real, detecta las microparadas automáticamente y muestra dónde está realmente el rendimiento.