

Integración y escalabilidad del MES
Conectamos cualquier máquina del mercado. No “la mayoría de las máquinas”, sino cualquier máquina: desde PLC modernos hasta controladores de hace veinte años, pasando por máquinas que no tienen ningún protocolo. Nuestros propios ingenieros de automatización se encargan de todo el proceso, desde el cableado y la pasarela hasta que la señal llega a tu panel de control, y asumimos la responsabilidad de toda la cadena.
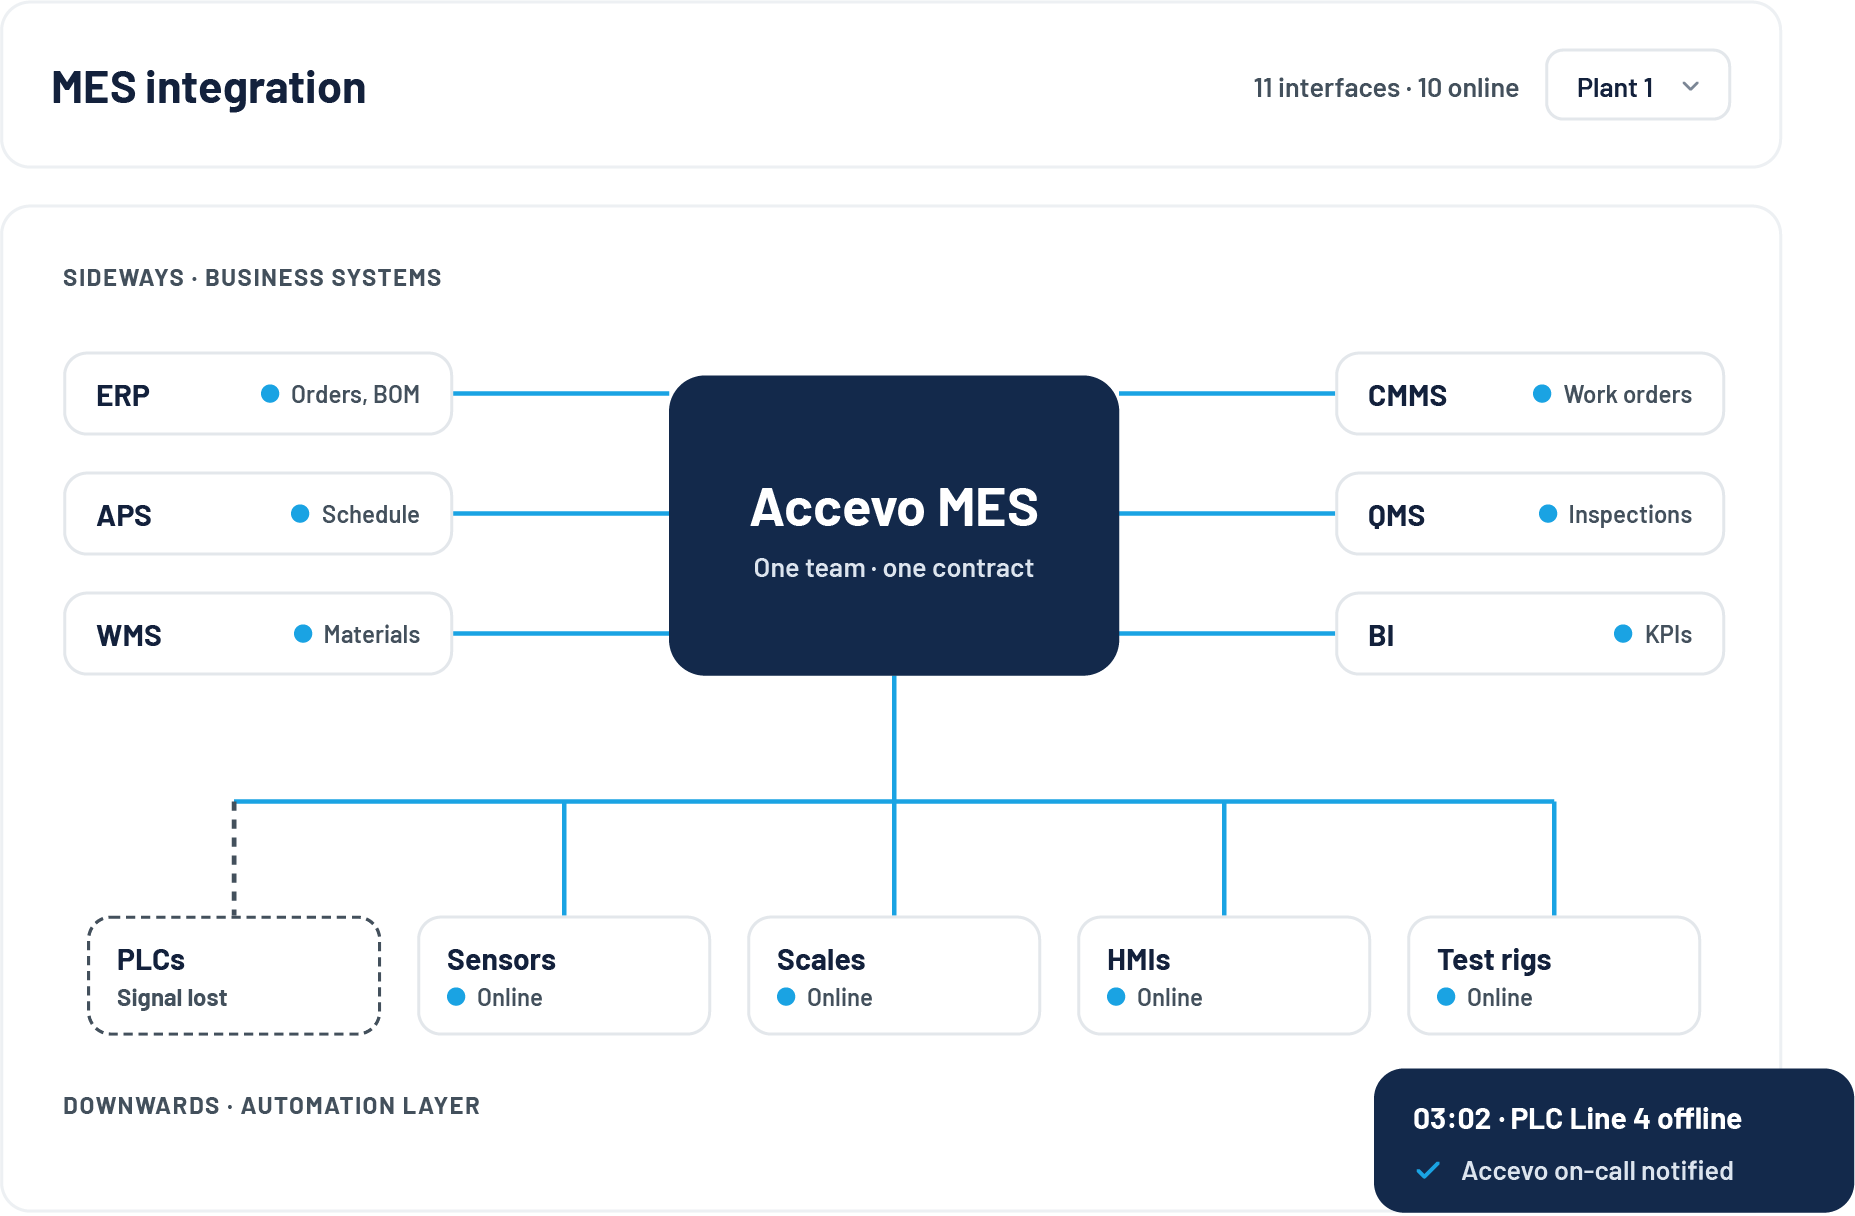
Integración de sistemas de fabricación en ambas direcciones: hacia abajo, hasta el nivel de automatización, y hacia arriba, con sistemas como ERP, WMS, CMMS, QMS y BI. Además, esta misma solución se puede ampliar desde una sola línea de producción hasta todas las plantas del grupo.
¿Qué es la integración con el MES y por qué es determinante para el proyecto?
Integración con el sistema MES Consiste en conectar un sistema de ejecución de la fabricación con todo lo que lo rodea, y funciona en dos direcciones a la vez. Hacia abajo a la capa de automatización: PLC, sensores, básculas, interfaces hombre-máquina (HMI) y bancos de pruebas; es decir, las máquinas que realmente saben lo que ha ocurrido. De lado a los sistemas empresariales: ERP, APS, WMS, CMMS, QMS y BI —los sistemas que planifican el trabajo y gestionan las cifras—.
Aquí es donde se ganan o se pierden los proyectos de MES. La demostración del software siempre funciona. El calendario se retrasa por culpa de la máquina sin documentación, el PLC del que nadie tiene la contraseña y la interfaz de SAP que resulta que necesita una licencia de middleware que nadie había presupuestado. La integración no es una fase al final del proyecto; en la práctica, es es el proyecto.
Accevo lo gestiona así. Contratamos a los ingenieros de automatización, instalamos el hardware y somos los responsables de la interfaz con vuestro ERP. Un contrato, un equipo, un único responsable cuando deja de llegar una señal a las 3 de la madrugada.
20+
protocolos industriales
OPC UA y DA, MQTT, Siemens S7 y S5, Allen-Bradley, GE Fanuc, B&R, Omron, Mitsubishi, Modbus TCP y RTU, además de controladores OEM personalizados.
0
integradores externos
Nuestros propios ingenieros de automatización se encargan del análisis de protocolos, el cableado, las pasarelas y la validación de señales. Sin necesidad de recurrir a una red de socios.
2
mos. por lanzamiento de fábrica
Una vez que existe una solución modelo, cada planta adicional supone una ampliación, más que una implementación, tal y como se ha demostrado en todo el grupo MOWI.
100+
máquinas en una misma instalación
La planta italiana más grande de Bormioli Pharma, conectada de principio a fin, incluyendo todos los trabajos de automatización.
Cómo conectamos cualquier máquina del mercado
Dependiendo de las especificaciones de la máquina, hay varias formas de conectarse, y utilizaremos la que mejor funcione: Ethernet directamente, un convertidor, una pasarela o un cable físico conectado a un módulo de E/S. Cuando no existe ningún estándar, desarrollamos el método. Los detalles completos del protocolo se encuentran en nuestra Conectividad de máquinas en el IIoT página.
OPC UA, OPC DA y MQTT
La ruta estándar, en la que la máquina o su sistema SCADA ya proporcionan datos estructurados. Es la opción más rápida de implementar y, por lo general, no requiere ningún hardware nuevo.
Integración directa con el PLC
Siemens S7-300, S7-400, S7-1200 y S7-1500 a través de S7-TCP/IP con acceso Put/Get, además de Siemens S5, Allen-Bradley, GE Fanuc, B&R, Omron NJ/NX EtherNet/IP, Mitsubishi y Modbus TCP o RTU.
Módulos de E/S en señales existentes
Cuando un PLC no permite el acceso, leemos directamente las señales D/0 a D/n existentes a través de los módulos de E/S: el método que conecta las máquinas y que todos los demás consideran imposible.
Convertidores y pasarelas
Los convertidores RS-485, RS-232 y MPI permiten integrar equipos serie y antiguos en la red de la máquina sin necesidad de modificar el programa de la máquina.

Archivos HMI, servicios web y XML
Lecturas de archivos compartidos de HMI, llamadas a servicios web e intercambio XML entre cliente y servidor, para equipos que publican datos pero no utilizan ningún protocolo industrial.

Protocolos OEM personalizados
Controladoras de peso, sistemas de visión, bancos de pruebas y equipos OEM especializados con interfaces propias: desarrollamos el controlador en lugar de excluir la máquina del proyecto.
Nuestro propio equipo de automatización: por eso "cualquier máquina" es una promesa, no una salvedad
La mayoría de los proveedores de software solo pueden conectar lo que ya cubre su biblioteca de controladores. Nosotros contamos con ingenieros de automatización, por lo que una máquina que no figure en la biblioteca supone una tarea de ingeniería, más que un cambio en el alcance del proyecto.
Ingeniería de automatización interna
Análisis de protocolos a partir de la documentación de su maquinaria, preparación de la lista de PLC, pruebas de comunicación y validación de señales, a cargo de los ingenieros de Accevo, que acompañan el proyecto hasta la puesta en marcha y durante la fase de «hypercare».
Hardware instalado por nosotros
Dispositivos periféricos, servidores de campo, pasarelas, sensores, contadores y el cableado que los conecta. Nos encargamos de suministrar, instalar y configurar la capa física; no es necesario coordinar los horarios con ningún proveedor de hardware externo.
Responsabilidad de principio a fin
Un único proveedor desde el terminal PLC hasta el panel de control de la pared, con las redes de las máquinas y de la fábrica debidamente separadas y todas las fuentes supervisadas.
Cuando deja de llegar la señal a las 3 de la madrugada, hay un número al que llamar
El modelo habitual consiste en que un proveedor de software venda la licencia y un integrador local se encargue de conectar los equipos. Funciona hasta que deja de hacerlo; en ese momento, te ves presidiendo una reunión entre dos empresas, cada una de las cuales cree que el problema es responsabilidad de la otra, y pagando por ambas. Eliminamos esa reunión del plan del proyecto contratando nosotros mismos a los ingenieros.
Un equipo responsable frente a una integración subcontratada
La integración es la parte de un proyecto de MES que con mayor frecuencia se encarga a un tercero, y es también la parte en la que la responsabilidad es más importante, ya que cada máquina imprevista se convierte en una negociación comercial en lugar de una decisión de ingeniería.
Integración subcontratada:
- Tanto el proveedor de software como el integrador están convencidos de que la culpa es del otro.
- Las máquinas se fueron descartando silenciosamente porque "ese PLC no es compatible"."
- Las solicitudes de modificación se facturaron por separado por dos empresas, en dos ocasiones
- Nadie asume la responsabilidad de principio a fin cuando una fuente de datos deja de funcionar
Accevo se encarga del análisis del protocolo, instala los dispositivos periféricos, realiza el cableado, configura el acceso a los PLC y comprueba todas las señales antes de la puesta en marcha.
Integración de principio a fin:
- Un contrato y un equipo, desde el cableado físico hasta el número que aparece en el salpicadero
- Cualquier máquina conectada que haya en el mercado: si no existe un protocolo, añadimos el hardware.
- Análisis de protocolos, validación de señales y pruebas de comunicación antes de la puesta en marcha
- Nuestros ingenieros de automatización están presentes in situ, no se trata de una red de socios a la que nunca has conocido.
Integración de ERP y datos maestros
La integración de MES con el ERP es lo que hace que la planta de producción deje de ser una isla. Los pedidos y los datos maestros se transmiten a la planta, la producción confirmada vuelve al sistema y ambas partes llegan finalmente a un acuerdo sobre lo que se ha fabricado.
ERP: SAP, Microsoft, Infor, Oracle
Integración con SAP MES a través de RFC o servicios web, además de conectores estándar para las demás plataformas principales. Entrada de pedidos, listas de materiales, hojas de ruta, materiales y datos de los empleados; salida de confirmaciones, consumo, desechos y resultados de calidad.
APS, WMS, CMMS, QMS, BMS, RR. HH.
Secuencias de orden de planificación, los movimientos de existencias hacia y desde el almacén, órdenes de trabajo en mantenimiento, desviaciones hacia calidad, los horarios de turnos facilitados por RR. HH.
Almacén de datos, lago de datos e inteligencia empresarial
Una copia limpia de los datos de producción transferida a Snowflake o a tu propio almacén de datos, compatible con Power BI, Dataiku y cualquier otra herramienta que tu grupo haya estandarizado: una única definición para todas las plantas.
Métodos de interfaz que existen en la realidad
Servicios web REST y SOAP, SAP RFC, bases de datos intermedias e intercambio de datos en formato XML, CSV o de archivo plano, siempre que sea el formato que utilice la otra parte. IA se basa en los mismos datos limpios.
Una arquitectura diseñada para adaptarse a cualquier escala, desde una sola línea hasta un grupo internacional
La escalabilidad es una decisión de arquitectura que se toma antes de que se ponga en marcha la primera línea, no una migración que se lleva a cabo posteriormente. El mismo código y el mismo modelo de datos funcionan tanto en las instalaciones propias como en la nube o en un entorno híbrido.
Recopilación en el borde con almacenamiento en búfer
Los datos se recogen en el borde, en un servidor de campo, se almacenan temporalmente en caso de interrupciones de la red o del servidor y se sincronizan con las marcas de tiempo correctas cuando se restablece la conexión. No se pierde el historial de producción.
En la nube, en las propias instalaciones o híbrido
Azure, AWS, Google Cloud y Alibaba Cloud, o tus propios servidores, o ambos: con alojamiento multitenant y un esquema de base de datos independiente para cada fábrica. Fabricación en la nube.
Microservicios modernos, redes segregadas
TypeScript, React, Node.js, Java, Docker y NATS en AKS con PostgreSQL y SQL. Redes OT e IT separadas, con VPN, SD-WAN, cortafuegos y controles certificados según la norma ISO/IEC 27001.
El modelo de implementación de Accevo
Accevo define los pasos a seguir para cada implementación. Llevamos a cabo un plan predecible para satisfacer las expectativas del cliente. Se evalúan todos los aspectos técnicos antes de escribir una sola línea de configuración; en concreto, la evaluación de la automatización se realiza a partir de su documentación y de su lista real de PLC, en lugar de determinarse in situ en el cuarto mes.
1
Inicio y análisis
Creación del equipo de fábrica, presentación del proyecto, definición del alcance, plan de integración de sistemas, evaluación de la automatización en función de su lista de PLC y del entorno de TI: arquitectura, red, VPN, servidores y dispositivos periféricos.
2
Entorno, hardware y conectividad
Preparación de la red industrial y de la nube o del servidor; instalación de dispositivos periféricos y sensores; configuración de PLC; y, a continuación, conexión de las máquinas con pruebas de comunicación y validación de la adquisición de datos.
3
Implementación, pruebas y puesta en marcha
MOWI: una solución modelo, implantada en todo el grupo
La prueba más clara de que la escalabilidad es una decisión arquitectónica y no un eslogan. Accevo elaboró una única solución modelo de OEE para todas las fábricas del grupo MOWI, y cada planta adicional supuso una ampliación del proyecto en lugar de una nueva implementación.
Primero, la solución modelo
Una solución para todo el grupo – elaborado por un equipo específico de Accevo para el proyecto global MOWI, que abarca el ámbito común a todas las fábricas.
Fábricas seleccionadas deliberadamente – Los sitios modelo se seleccionaron de manera que abarcaran diferentes procesos y distintos niveles de madurez digital, para que el modelo pudiera adaptarse a todos ellos.
Un centro de excelencia dentro de MOWI – El cliente es el propietario del estándar, lo que evita que una implantación a nivel de grupo se convierta en doce variantes locales.
Puesta en marcha, al ritmo de MOWI
Aproximadamente dos meses por fábrica – dado que la solución modelo ya existe, cada nueva sede supone un trabajo de configuración y conexión local, en lugar de un proyecto nuevo.
MOWI marca el ritmo y define el alcance – El grupo decide el orden de implantación y elige libremente qué líneas se incluyen en cada centro.
Adquisición de equipos locales – Accevo se encarga de la conectividad y la adaptación a las necesidades locales en cada planta, independientemente del equipamiento con el que cuente.
Previsible y ampliable
Precio fijo – Una lista de precios global y una orden de compra que abarcaba todas las partidas proporcionaron a MOWI un presupuesto estable y previsible para todo el programa.
Ámbito ampliable – Desde la misma plataforma de OEE, el grupo puede incorporar controles de calidad, trazabilidad, gestión sin papel, supervisión energética, planificación de la producción y mantenimiento.
Una plataforma en la base – Cada módulo que se añada posteriormente reutiliza las conexiones de las máquinas establecidas durante la implantación del OEE.
Envíanos tu lista de PLC. Te diremos cuáles podemos leer.
La forma más rápida de comprobar cualquier afirmación sobre la integración es probarla con tu propio equipo. Envíanos la lista de PLC, la documentación de la máquina y una descripción de los sistemas que utilizas, y te responderemos indicando el método de conexión para cada activo, las señales que podemos leer actualmente y dónde se necesita hardware.
Si resulta que una máquina necesita algo inusual, ese es un problema de ingeniería que nos corresponde resolver a nosotros, no una partida presupuestaria que se descubra en el cuarto mes.

Póngase en contacto con nuestro experto
Sebastian Perz, Experto en software industrial
- Una reunión online de 60 minutos con un especialista dedicado que le presentará un sistema de primera categoría de un sector similar al suyo.
- Modelado en vivo de su proceso de producción
- Un presupuesto tras la reunión.
Preguntas frecuentes
Integración y escalabilidad del MES: una explicación detallada
La integración del MES consiste en conectar un sistema de ejecución de la fabricación con los sistemas que lo rodean: hacia abajo, con los PLC, los sensores y las máquinas de la capa de automatización; y lateralmente, con los sistemas ERP, APS, WMS, CMMS, QMS y BI de la capa empresarial. Suele ser la parte más amplia y arriesgada de un proyecto de MES.
Sí, porque contamos con nuestros propios ingenieros de automatización en lugar de depender únicamente de una biblioteca de controladores. Cuando una máquina utiliza un protocolo estándar, lo utilizamos; cuando no es así, utilizamos convertidores, pasarelas o módulos de E/S conectados a las señales existentes; cuando el equipo es de marca propia, desarrollamos el controlador. No dejamos ninguna máquina fuera de nuestro ámbito de actuación.
OPC UA, OPC DA y MQTT como estándares, además de integración directa con Siemens S7-300, S7-400, S7-1200 y S7-1500 (S7-TCP/IP con acceso Put/Get), Siemens S5, Allen-Bradley, GE Fanuc, B&R, Omron NJ/NX EtherNet/IP, Mitsubishi y Modbus TCP o RTU. También lecturas de archivos compartidos de HMI, servicios web, cliente/servidor XML y protocolos OEM personalizados.
A través de SAP RFC o servicios web, de forma bidireccional. Las órdenes de fabricación, las listas de materiales, las hojas de ruta, los materiales y los datos de los empleados se introducen en el MES; las cantidades confirmadas, el consumo, los desechos, los tiempos de inactividad y los resultados de calidad se envían de vuelta a SAP. Se admiten bases de datos intermedias e interfaces de archivos cuando resulten más adecuadas para el entorno.
No en lo que respecta a la capa de hardware: los ingenieros de Accevo se encargan ellos mismos de ese trabajo, incluida la instalación del hardware y el cableado. En cuanto al ERP, trabajamos con lo que ya utilice su entorno, incluido el middleware como MuleSoft cuando esté presente, pero no le exigimos que adquiera ninguno.
Las tres opciones. La misma plataforma funciona en Azure, AWS, Google Cloud o Alibaba Cloud, en tus propios servidores o en un entorno híbrido —con los datos recopilados en el perímetro y procesados de forma centralizada—. El alojamiento multitenant mantiene un esquema de base de datos independiente para cada fábrica.
El servidor de campo periférico almacena en búfer los valores recopilados durante un periodo configurado y los sincroniza con las marcas de tiempo correctas en cuanto se restablece la conexión. El estado de la conexión se supervisa por fuente, por lo que cualquier interrupción queda visible y no pasa desapercibida.
Una vez que se dispone de una solución modelo, se tarda aproximadamente dos meses por fábrica, tal y como se ha demostrado en todo el grupo MOWI. La solución estandarizada abarca el ámbito común; la adquisición y personalización de la maquinaria a nivel local se gestionan en cada centro, y una lista de precios global garantiza la previsibilidad del presupuesto del programa.
Las redes de máquinas y de fábrica están segregadas, el acceso se autentica y se cifra, y el alojamiento utiliza VPN, SD-WAN, cortafuegos, seguridad de contenedores y registro centralizado. Accevo cuenta con la certificación ISO/IEC 27001, y dispone de copias de los certificados y pruebas de auditoría para la cualificación de proveedores.
Artículos relacionados

Integración de todos los procesos de producción: descubra las posibilidades de la fábrica inteligente
La fábrica inteligente cumple los objetivos de la Industria 4.0 gracias a la trazabilidad y la capacidad de comunicación de los objetos, la conexión en red de máquinas y equipos, así como a la inteligencia artificial y el aprendizaje automático. La fábrica inteligente utiliza soluciones flexibles y escalables para implementar de forma eficiente los procesos de producción. ¿Cómo se lleva a cabo la integración de toda la producción?

Métodos de integración y preparación de datos en una fábrica
Los datos son la clave. En el sector manufacturero, los datos proceden de una gran variedad de fuentes, entre las que se incluyen los equipos de producción, los sensores, los sistemas ERP y los sistemas de control de calidad. Para aprovechar todo el potencial de estos datos, es fundamental llevar a cabo una integración y preparación eficaces de los mismos. Estos procesos son pilares fundamentales para crear un
Mantener la integridad de los datos en el cumplimiento de las cGMP
La integridad de los datos es el pilar fundamental de la fabricación de productos farmacéuticos conforme a las Buenas Prácticas de Fabricación (cGMP). Garantiza que los datos generados a lo largo del proceso de fabricación sean precisos, fiables y seguros. En esta guía exhaustiva, analizamos el papel fundamental que desempeña la integridad de los datos en el cumplimiento de las cGMP. Comenzaremos ofreciendo una explicación detallada