

生产数据采集系统 (PDCS) 它收集关于车间生产情况的信息,并将之转化为可用的生产记录。它能够将机器的自动信号与操作员的输入相结合,然后附加时间戳和相关信息,例如资产、产品、订单或工位信息。制造商利用这些记录来查看生产进度、调查损失并向其他系统提供可靠的操作数据。
PDCS 并不是固定的行业标准或功能列表,而是描述性的标签。类似的功能可以称为机器数据采集、车间数据收集或生产监控。实际问题在于系统捕获哪些事件和测量值、如何对其进行检查以及这些记录最终会存储在哪里。
PDCS收集了哪些数据?
数据取决于工厂所面临的工艺流程和决策。常见的例子包括:
- 机器事件: 运行状态、怠速状态、故障状态和切换状态;报警;启动和停止时间。
- 生产数量: 良好、拒绝和重新加工的计数、循环计数和完成的单位。
- 过程值: 选择温度、压力、速度或能量读数,并附带单位和时间戳。
- 操作员记录: 停机原因代码、检查、纠正以及机器无法推导出的注释。
- 背景: 与每项事件相关的设备、线段、产品、批次、生产订单、材料或班次。
单靠信号很少能回答生产问题。例如,PLC可能会报告称输送机于10:14停止运行。有效的生产记录还会记录出哪些生产线和订单处于运行状态、停止时间以及原因是否因堵塞、切换操作或材料缺失等情况而导致。

生产数据收集工作是如何进行的?
首先,该系统连接到已批准的数据源。具体而言,这可能包括工业控制系统(PLC)、传感器、机器接口以及诸如 OPC UA, 或操作员面板。它捕获事件和值,记录其时间和来源,并在网络中断期间缓冲它们。然后,它应用了针对单元、事件边界、缺失值和重复记录的预定义规则。
下一步是情境化:将机器事件或测量结果与正确的资产、订单、产品和时间窗口关联起来。经过清理和情境化的数据可以进行分析,也可以传输至 MES、OEE 监控、报告和其他授权系统。每条连接都需要双方就发送和接收的数据达成一致的定义。
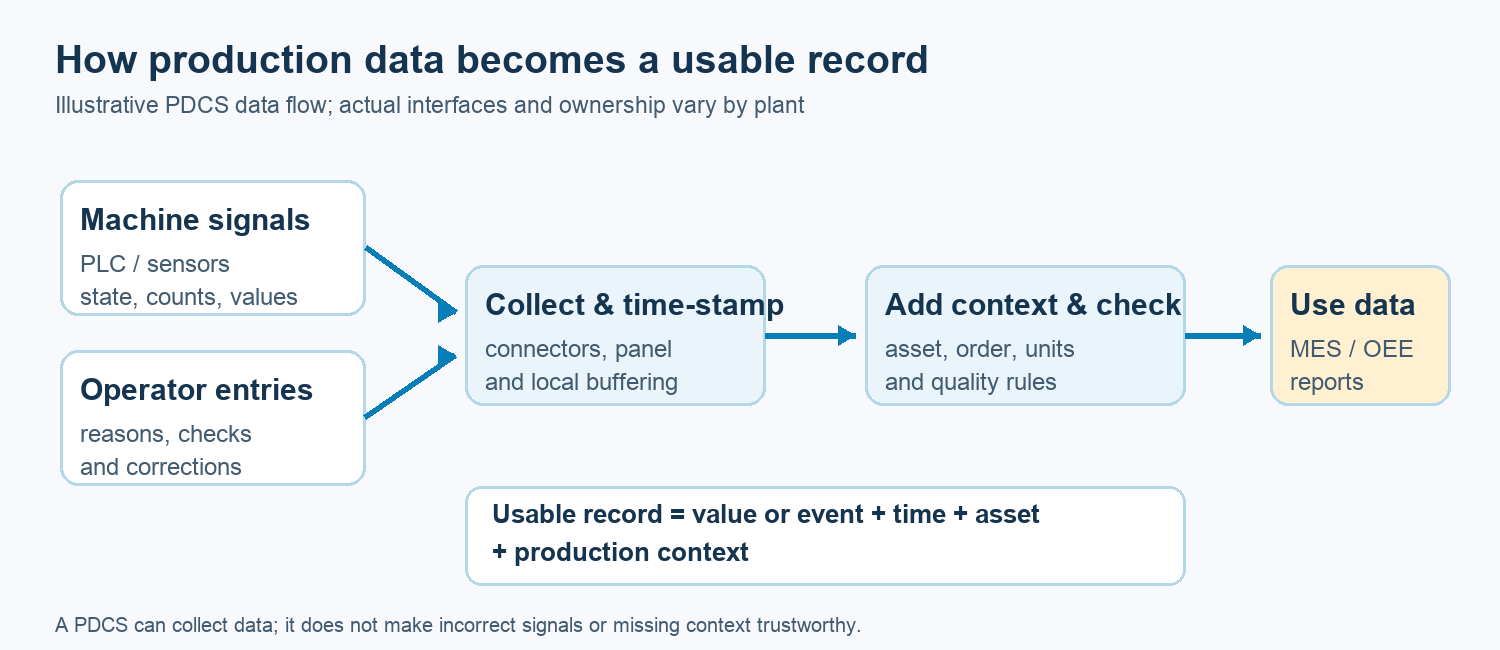
自动数据输入和操作员输入
自动捕获对于频繁发生的事件(例如机器状态、计数和过程值)非常有用。它减少了手动转录的需求,但并不解释所有事件。操作员可能需要选择原因代码、确认重大变化或记录质量观察结果。因此,良好的数据采集需要将自动化与简单的、明确定义的人工输入相结合,从而赋予这些信息以意义。
设计应使更正变得可见,而不应默默地覆盖之前记录。团队还需要关于时钟同步、脱机操作、访问权限以及哪些人批准更改原因代码或其他主数据等规则。

PDCS与PLC、SCADA、历史记录系统和MES相比
A 遥控装置 根据其逻辑控制设备。 SCADA 监督工业过程,并显示警报、趋势和控制信息。 数据历史学家 保留时间序列过程值。PDCS 侧重于收集生产事件和测量数据,并为操作使用提供足够的背景信息。 制造执行系统(MES) 在协调和记录生产工作方面发挥着更广泛的作用。这些功能在同一产品中可能相互重叠,因此仅靠名称无法界定系统的边界。
制造商可以利用这些数据做什么?
可靠收集的数据可以支持工时报告、停机分析、溯源检查以及诸如 OEE. 这些产出仍然需要遵循一致的规则。只有当团队知道它是否包含拒绝请求时,计数才具有意义;停机报告需要针对计划停机、微停和切换进行一致的定义。更多的数据并不意味着更好的决策。
实施之前应该计划哪些事?
- 首先要回答工厂运营方面的问题或报告,然后具体说明所需的最低数据。
- 将每个源信号或手动输入映射到一个资产、事件定义、单位和所有者。
- 检查实际工作时间的数据质量,包括开始和停止时间、计数重置、缺失数据以及网络故障情况。
- 就记录存储地点、纠正审核方式以及每个生产标识的系统所有者等问题达成一致。
- 在将部署范围扩展到更多生产线之前,先测试与 MES 或报告系统的接口,以便与操作员、工程师和质量团队进行沟通。
关于连接层的更多信息,请参阅 Accevo 机器连接. 该 ISA-95概述 提供了一种更广泛的模式,描述了控制和制造运营系统如何交换信息。