Ein System zur Erfassung von Produktionsdaten (PDCS) erfasst Informationen über die Vorgänge in der Fertigung und wandelt sie in verwertbare Produktionsprotokolle um. Das System kann automatische Signale von Maschinen mit den Eingaben der Bediener kombinieren und diese anschließend mit Zeitstempeln sowie Kontextinformationen wie Anlage, Produkt, Auftrag oder Schicht versehen. Hersteller nutzen diese Protokolle, um den Produktionsfortschritt zu verfolgen, Verluste zu untersuchen und andere Systeme mit zuverlässigen Betriebsdaten zu versorgen.
PDCS ist eher eine beschreibende Bezeichnung als ein festgelegter Industriestandard oder eine Liste von Funktionen. Ähnliche Funktionen können als Maschinendatenerfassung, Fertigungsdatenerfassung oder Produktionsüberwachung bezeichnet werden. In der Praxis stellt sich die Frage, welche Ereignisse und Messwerte das System erfasst, wie es diese überprüft und wohin die daraus resultierenden Datensätze geleitet werden.
Welche Daten erfasst ein PDCS?
Die Daten hängen vom jeweiligen Prozess und den Entscheidungen ab, die das Werk treffen muss. Zu den gängigen Beispielen gehören:
- Maschinenereignisse: Betriebs-, Leerlauf-, Fehler- und Umschaltzustände; Alarme; Start- und Stoppzeiten.
- Produktionsmengen: Gute, aussortierte und nachbearbeitete Stückzahlen, Zykluszählungen und fertiggestellte Einheiten.
- Prozesswerte: ausgewählte Temperatur-, Druck-, Geschwindigkeits- oder Energiewerte mit Einheiten und Zeitstempeln.
- Betreiberdaten: Ausfallursachencodes, Überprüfungen, Korrekturen und Kommentare, die eine Maschine nicht selbst ableiten kann.
- Kontext: die Anlage, die Linie, das Produkt, die Charge, den Fertigungsauftrag, das Material oder die Schicht, die mit dem jeweiligen Ereignis in Verbindung stehen.
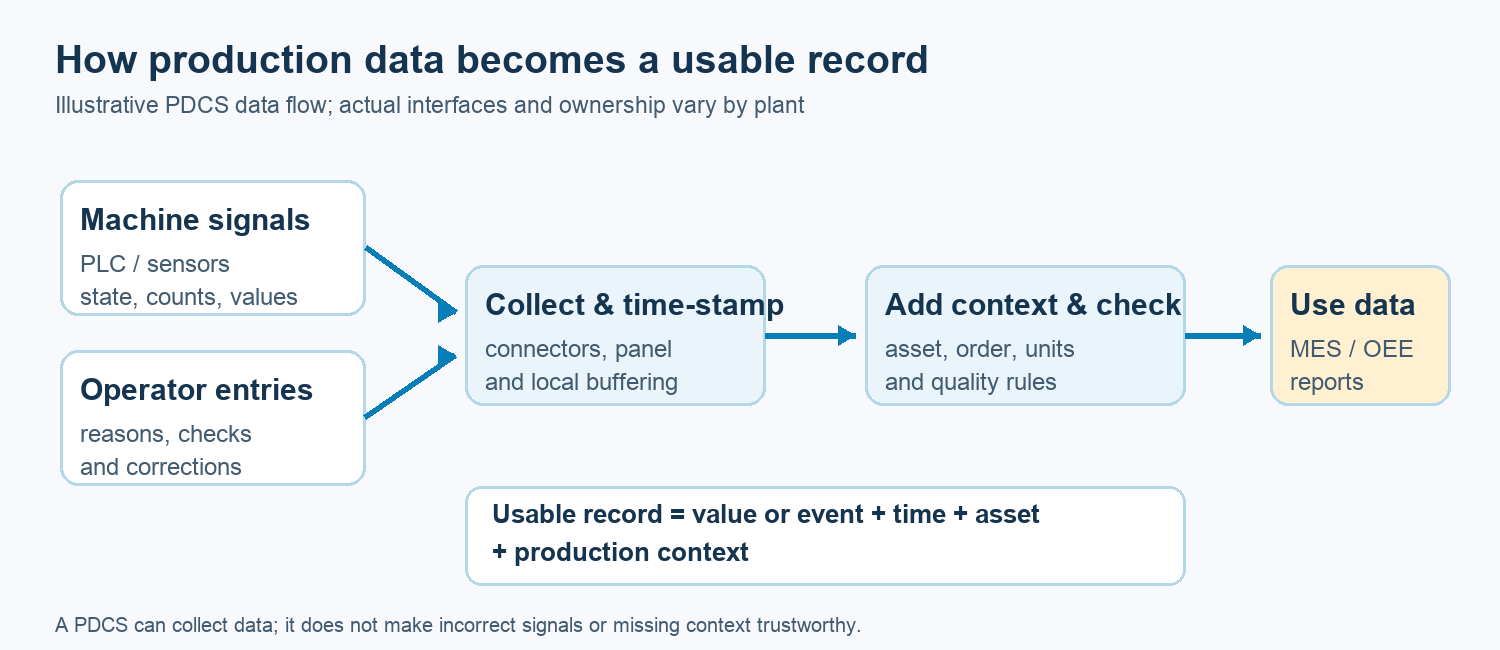
Ein Signal allein gibt selten Aufschluss über eine Produktionsfrage. Beispielsweise kann eine SPS melden, dass ein Förderband um 10:14 Uhr angehalten hat. Eine aussagekräftige Produktionsaufzeichnung gibt jedoch auch Auskunft darüber, welche Linie und welcher Auftrag gerade bearbeitet wurden, wann der Stopp beendet wurde und ob der Grund dafür ein Stau, ein Umrüstvorgang oder fehlendes Material war.

Wie funktioniert die Erfassung von Produktionsdaten?
Zunächst stellt das System eine Verbindung zu zugelassenen Datenquellen her. Je nach Ausrüstung können dies SPSen, Sensoren, Maschinenschnittstellen und industrielle Protokolle wie beispielsweise OPC UA, oder ein Bedienfeld. Es erfasst Ereignisse und Werte, protokolliert deren Zeitpunkt und Quelle und kann diese bei einer Netzwerkunterbrechung zwischenspeichern. Anschließend wendet es definierte Regeln für Einheiten, Ereignisgrenzen, fehlende Werte und doppelte Datensätze an.
Der nächste Schritt ist die Kontextualisierung: Dabei wird ein Maschinenereignis oder eine Messung dem richtigen Anlagenobjekt, Auftrag, Produkt und Zeitfenster zugeordnet. Die bereinigten, kontextualisierten Daten können zur Analyse gespeichert oder an das MES, die OEE-Überwachung, das Berichtswesen und andere autorisierte Systeme weitergeleitet werden. Für jede Verbindung ist eine vereinbarte Definition der gesendeten und empfangenen Daten erforderlich.
Automatische Datenerfassung und Eingaben durch den Bediener
Die automatische Erfassung ist nützlich für häufig auftretende Ereignisse wie Maschinenzustände, Zählwerte und Prozesswerte. Sie reduziert den Aufwand für die manuelle Eingabe, liefert jedoch keine Erklärung für jedes einzelne Ereignis. Unter Umständen muss ein Bediener einen Grundcode auswählen, eine Materialänderung bestätigen oder eine Qualitätsbeobachtung festhalten. Eine gute Datenerfassung verbindet daher Automatisierung mit einfachen, klar definierten manuellen Eingaben, die dem Ganzen zusätzliche Aussagekraft verleihen.
Das Design sollte Korrekturen sichtbar machen, anstatt einen früheren Datensatz stillschweigend zu überschreiben. Außerdem benötigen Teams Regeln für die Uhrzeitsynchronisation, den Offline-Betrieb, Zugriffsrechte und die Festlegung, wer Änderungen an Begründungscodes oder anderen Stammdaten genehmigt.

PDCS im Vergleich zu PLC, SCADA, Historian und MES
A SPS steuert die Geräte entsprechend ihrer Logik. SCADA überwacht industrielle Prozesse und zeigt Alarme, Trends und Steuerungsfunktionen an. A Datenarchiv speichert Zeitreihenwerte von Prozessdaten. Ein PDCS konzentriert sich darauf, Produktionsereignisse und Messwerte zu erfassen und ihnen genügend Kontext für den betrieblichen Einsatz zu verleihen. Ein Manufacturing Execution System (MES) spielt eine umfassendere Rolle bei der Koordination und Erfassung der Produktionsarbeit. Diese Funktionen können sich bei einem Produkt überschneiden, sodass die Bezeichnungen allein nicht die Systemgrenzen definieren.
Was kann ein Hersteller mit den Daten anfangen?
Zuverlässige, erfasste Daten können Schichtberichte, Ausfallzeitanalysen, Rückverfolgbarkeitsprüfungen und Maßnahmen wie beispielsweise OEE. Für diese Ergebnisse sind nach wie vor einheitliche Regeln erforderlich. Eine Stückzahlangabe ist nur dann aussagekräftig, wenn das Team weiß, ob darin Ausschuss enthalten ist; ein Ausfallzeitbericht benötigt einheitliche Definitionen für geplante Stillstände, Kurzunterbrechungen und Umrüstungen. Mehr Daten bedeuten nicht automatisch bessere Entscheidungen.
Was sollte vor der Umsetzung geplant werden?
- Beginnen Sie mit den betrieblichen Fragen oder Berichten, die das Werk benötigt, und legen Sie dann die erforderlichen Mindestdaten fest.
- Ordnen Sie jedes Quellsignal oder jede manuelle Eingabe einem Asset, einer Ereignisdéfinition, einer Einheit und einem Eigentümer zu.
- Überprüfen Sie die Datenqualität anhand tatsächlicher Schichten, einschließlich Start- und Endzeiten, Zählrückstellungen, fehlender Daten und Netzwerkausfälle.
- Einigung darüber, wo Aufzeichnungen gespeichert werden, wie Korrekturen überprüft werden und welches System für die einzelnen Produktionskennungen zuständig ist.
- Testen Sie die Übergabe an das MES oder die Berichterstellung gemeinsam mit den Bedienern, Ingenieuren und Qualitätsteams, bevor Sie auf weitere Linien ausweiten.
Weitere Informationen zur Verbindungsschicht finden Sie unter Gerätekonnektivität von Accevo. Die ISA-95 im Überblick bietet ein umfassenderes Modell dafür, wie Steuerungs- und Fertigungssysteme Informationen austauschen.