Un sistema di raccolta dei dati di produzione (PDCS) raccoglie informazioni su ciò che accade in officina e le trasforma in registrazioni di produzione utilizzabili. È in grado di combinare i segnali automatici provenienti dalle macchine con i dati inseriti dagli operatori, aggiungendo poi indicatori temporali e informazioni contestuali quali il bene, il prodotto, l’ordine o il turno. I produttori utilizzano tali registrazioni per monitorare lo stato di avanzamento della produzione, indagare sulle perdite e fornire ad altri sistemi dati operativi affidabili.
Il PDCS è un'etichetta descrittiva piuttosto che uno standard di settore fisso o un elenco di caratteristiche. Funzioni simili possono essere definite “acquisizione dei dati di macchina”, “raccolta dei dati di produzione” o “monitoraggio della produzione”. La questione pratica è quali eventi e misurazioni il sistema acquisisca, come li verifichi e dove vengano archiviati i dati risultanti.
Quali dati raccoglie un PDCS?
I dati dipendono dal processo e dalle decisioni che l'impianto deve prendere. Tra gli esempi più comuni figurano:
- Eventi relativi alle macchine: stati di funzionamento, inattivo, di guasto e di commutazione; allarmi; orari di avvio e arresto.
- Quantità di produzione: quantità di prodotti conformi, scartati e rielaborati, inventari a ciclo continuo e unità completate.
- Valori di processo: valori selezionati relativi a temperature, pressioni, velocità o consumi energetici, con unità di misura e data e ora.
- Dati relativi agli operatori: codici di causa dei tempi di inattività, controlli, correzioni e commenti che una macchina non è in grado di dedurre.
- Contesto: l'attrezzatura, la linea, il prodotto, il lotto, l'ordine di produzione, il materiale o il turno associati a ciascun evento.
Un segnale da solo raramente fornisce una risposta a una domanda relativa alla produzione. Ad esempio, un PLC potrebbe segnalare che un nastro trasportatore si è fermato alle 10:14. Una registrazione utile della produzione identifica anche quale linea e quale ordine fossero attivi, quando il fermo è terminato e se il motivo fosse un inceppamento, un cambio di produzione o la mancanza di materiale.

Come funziona la raccolta dei dati di produzione?
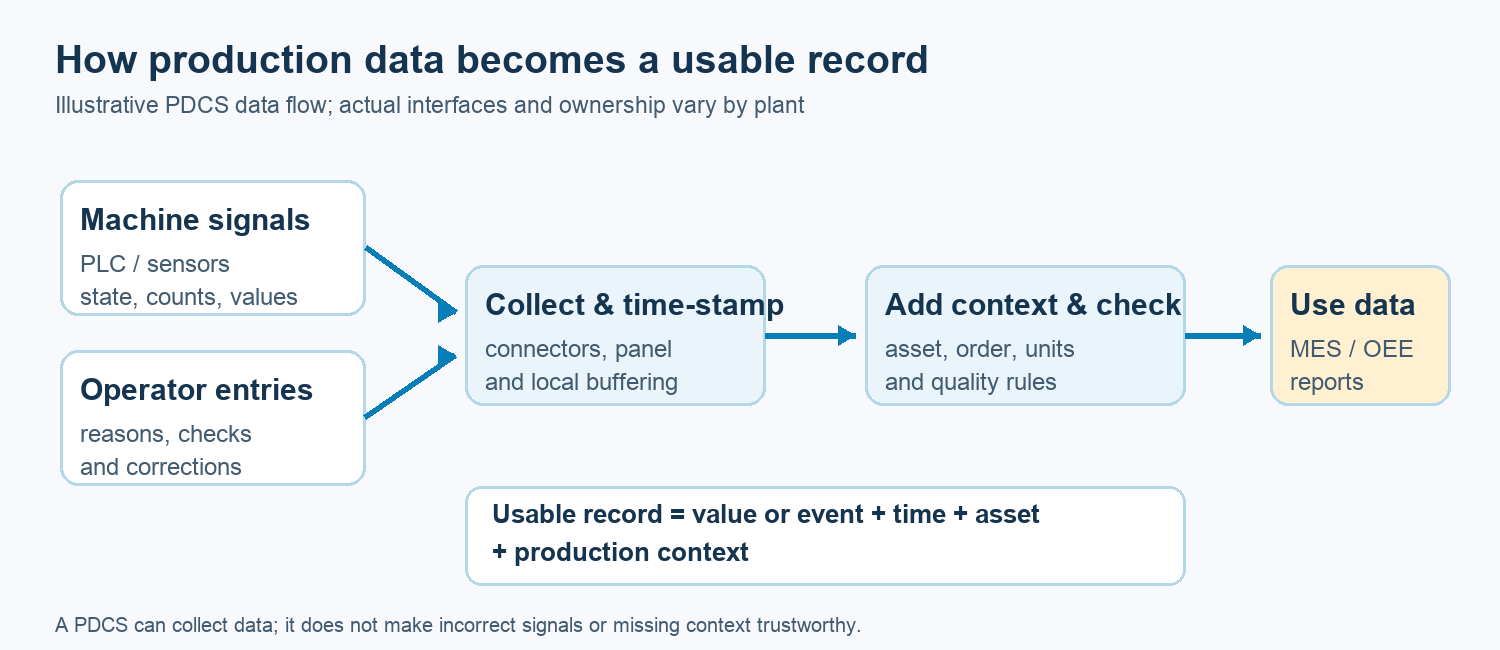
In primo luogo, il sistema si collega alle fonti di dati autorizzate. A seconda dell'apparecchiatura, queste possono includere PLC, sensori, interfacce macchina, protocolli industriali quali OPC UA, oppure un pannello di controllo. Acquisisce eventi e valori, ne registra l'ora e la fonte e può memorizzarli temporaneamente in caso di interruzione della rete. Successivamente applica le regole definite relative alle unità di misura, ai limiti degli eventi, ai valori mancanti e ai record duplicati.
Il passo successivo è la contestualizzazione: associare un evento o una misurazione della macchina al bene, all’ordine, al prodotto e all’intervallo di tempo corretti. I dati puliti e contestualizzati possono essere archiviati per l’analisi o trasmessi al MES, al sistema di monitoraggio dell’OEE, ai sistemi di reporting e ad altri sistemi autorizzati. Ogni connessione richiede una definizione concordata dei dati che invia e riceve.
Dati automatici e inserimento da parte dell'operatore
L'acquisizione automatica è utile per eventi ricorrenti quali gli stati delle macchine, i conteggi e i valori di processo. Riduce la necessità di trascrizioni manuali, ma non spiega ogni singolo evento. Un operatore potrebbe dover selezionare un codice motivo, confermare una modifica al materiale o registrare un'osservazione relativa alla qualità. Una buona raccolta dei dati combina quindi l'automazione con un intervento umano semplice e ben definito, laddove ciò aggiunga significato.
Il sistema dovrebbe rendere visibili le correzioni, anziché sovrascrivere silenziosamente un record precedente. I team hanno inoltre bisogno di regole relative alla sincronizzazione degli orologi, al funzionamento offline, ai diritti di accesso e alle procedure di approvazione delle modifiche ai codici motivo o ad altri dati di riferimento.

PDCS a confronto con PLC, SCADA, historian e MES
A PLC controlla le apparecchiature secondo la propria logica. SCADA supervisiona i processi industriali e visualizza allarmi, andamenti e comandi. A archivio dati storici conserva i valori dei processi relativi alle serie temporali. Un PDCS si concentra sulla raccolta di eventi e misurazioni relativi alla produzione, fornendo loro un contesto adeguato per l'utilizzo operativo. Un sistema di esecuzione della produzione (MES) svolge un ruolo più ampio nel coordinamento e nella registrazione delle attività di produzione. Queste funzioni possono sovrapporsi all’interno di un unico prodotto, pertanto i nomi da soli non definiscono i confini del sistema.
Cosa può fare un produttore con questi dati?
Dati raccolti in modo affidabile possono supportare i rapporti sui turni, l'analisi dei tempi di inattività, i controlli di tracciabilità e misure quali OEE. Tali risultati richiedono comunque regole concordate. Un conteggio è utile solo se il team sa se include i pezzi scartati; un rapporto sui tempi di inattività necessita di definizioni coerenti per le fermate programmate, le microfermate e i cambi di produzione. Una maggiore quantità di dati non significa automaticamente decisioni migliori.
Cosa occorre pianificare prima dell'implementazione?
- Inizia dalle domande operative o dai report di cui l'impianto ha bisogno, quindi specifica i dati minimi richiesti.
- Assegnare ogni segnale di origine o dato inserito manualmente a una risorsa, a una definizione di evento, a un’unità e a un proprietario.
- Verifica la qualità dei dati relativi ai turni effettivi, inclusi gli orari di inizio e fine, gli azzeramenti dei conteggi, i dati mancanti e le interruzioni di rete.
- Concordare dove vengono archiviati i dati, come vengono verificate le correzioni e a quale sistema appartiene ciascun identificativo di produzione.
- Verificare il passaggio di consegne al MES o la rendicontazione con gli operatori, i tecnici e i team addetti alla qualità prima di estendere l'iniziativa ad altre linee.
Per ulteriori informazioni sul livello di connessione, consultare Connettività delle macchine Accevo. Il Panoramica su ISA-95 fornisce un modello più ampio di come i sistemi di controllo e quelli delle operazioni produttive si scambiano le informazioni.