Un sistema de recopilación de datos de producción (PDCS) Recopila información sobre lo que ocurre en la planta de producción y la convierte en registros de producción útiles. Puede combinar señales automáticas de las máquinas con los datos introducidos por los operarios, para luego añadirles marcas de tiempo e información contextual, como el activo, el producto, el pedido o el turno. Los fabricantes utilizan esos registros para supervisar el avance de la producción, investigar las pérdidas y proporcionar a otros sistemas datos operativos fiables.
El PDCS es una denominación descriptiva, más que una norma industrial fija o una lista de características. A funciones similares se les puede denominar «adquisición de datos de máquinas», «recogida de datos en planta» o «supervisión de la producción». La cuestión práctica es qué eventos y mediciones captura el sistema, cómo los verifica y dónde se almacenan los registros resultantes.
¿Qué datos recopila un PDCS?
Los datos dependen del proceso y de las decisiones que deba tomar la planta. Algunos ejemplos habituales son:
- Eventos de la máquina: estados de funcionamiento, inactividad, fallo y conmutación; alarmas; horas de inicio y parada.
- Cantidades de producción: unidades aceptadas, rechazadas y reelaboradas, inventarios cíclicos y unidades terminadas.
- Valores del proceso: temperaturas, presiones, velocidades o lecturas de energía seleccionadas, con sus unidades y marcas de tiempo.
- Registros de operadores: Códigos de causa de las paradas, comprobaciones, correcciones y comentarios que una máquina no puede deducir.
- Contexto: el equipo, la línea, el producto, el lote, la orden de fabricación, el material o el turno asociados a cada evento.
Una señal por sí sola rara vez responde a una pregunta relacionada con la producción. Por ejemplo, un PLC puede indicar que una cinta transportadora se detuvo a las 10:14. Un registro de producción útil también identifica qué línea y qué pedido estaban activos, cuándo finalizó la parada y si el motivo fue un atasco, un cambio de producción o la falta de material.

¿Cómo funciona la recopilación de datos de producción?
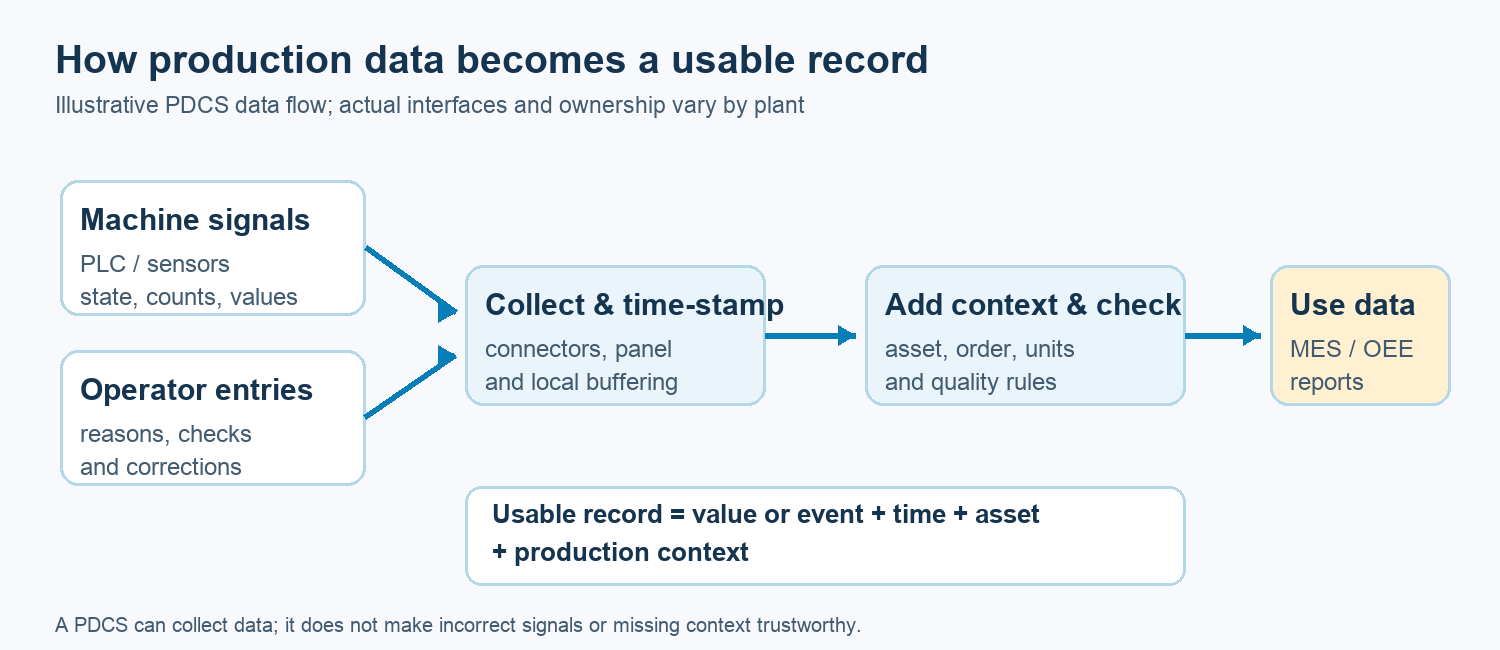
En primer lugar, el sistema se conecta a las fuentes de datos autorizadas. Dependiendo del equipo, estas pueden incluir controladores lógicos programables (PLC), sensores, interfaces de máquinas y protocolos industriales como OPC UA, o un panel de control. Recoge eventos y valores, registra la hora y el origen de los mismos, y puede almacenarlos temporalmente en memoria durante una interrupción de la red. A continuación, aplica las reglas definidas relativas a las unidades, los límites de los eventos, los valores que faltan y los registros duplicados.
El siguiente paso es la contextualización: vincular un evento o una medición de la máquina al activo, al pedido, al producto y al intervalo de tiempo correctos. Los datos depurados y contextualizados pueden almacenarse para su análisis o transmitirse al MES, al sistema de seguimiento de la OEE, a los sistemas de generación de informes y a otros sistemas autorizados. Cada conexión requiere una definición consensuada de los datos que envía y recibe.
Datos automáticos y datos introducidos por el operador
La captura automática resulta útil para eventos frecuentes, como los estados de las máquinas, los recuentos y los valores de los procesos. Reduce la necesidad de transcripción manual, pero no explica todos los eventos. Es posible que un operador tenga que seleccionar un código de motivo, confirmar un cambio de material o registrar una observación de calidad. Por lo tanto, una buena recopilación de datos combina la automatización con una intervención humana sencilla y bien definida cuando esta aporta significado.
El diseño debe hacer que las correcciones sean visibles, en lugar de sobrescribir silenciosamente un registro anterior. Los equipos también necesitan normas para la sincronización de relojes, el funcionamiento sin conexión, los derechos de acceso y quién aprueba los cambios en los códigos de motivo u otros datos maestros.

PDCS en comparación con PLC, SCADA, el sistema de registro de datos y el MES
A PLC controla los equipos según su lógica. SCADA supervisa los procesos industriales y muestra alarmas, tendencias y controles. A registro histórico de datos almacena los valores de los procesos en series temporales. Un PDCS se centra en recopilar eventos y mediciones de producción y en proporcionarles el contexto suficiente para su uso operativo. Un sistema de ejecución de la fabricación (MES) desempeña un papel más amplio en la coordinación y el registro de las tareas de producción. Estas funciones pueden solaparse en un mismo producto, por lo que los nombres por sí solos no definen los límites del sistema.
¿Qué puede hacer un fabricante con esos datos?
Los datos recopilados de forma fiable pueden servir de base para los informes de turno, el análisis de los tiempos de inactividad, los controles de trazabilidad y medidas como OEE. Esos resultados siguen requiriendo unas normas consensuadas. Un recuento solo resulta útil cuando el equipo sabe si incluye los productos rechazados; un informe de tiempos de inactividad necesita definiciones coherentes para las paradas programadas, las microparadas y los cambios de producción. Disponer de más datos no significa automáticamente que se tomen mejores decisiones.
¿Qué hay que planificar antes de la puesta en marcha?
- Empieza por las cuestiones operativas o los informes que necesita la planta y, a continuación, especifica los datos mínimos necesarios.
- Asigna cada señal de origen o entrada manual a un activo, una definición de evento, una unidad y un propietario.
- Comprueba la calidad de los datos de los turnos reales, incluyendo las horas de inicio y fin, los reinicios de recuento, los datos que faltan y las interrupciones de la red.
- Acordar dónde se almacenan los registros, cómo se auditan las correcciones y a qué sistema corresponde cada identificador de producción.
- Prueba el traspaso a MES o la elaboración de informes con los operadores, los ingenieros y los equipos de calidad antes de ampliarlo a más líneas.
Para obtener más información sobre la capa de conexión, consulta Conectividad de las máquinas Accevo. El Descripción general de ISA-95 ofrece un modelo más amplio de cómo se intercambia la información entre los sistemas de control y los de operaciones de fabricación.