

Software per il settore dell'imballaggio


Che cos’è un software per il settore dell’imballaggio?
Software per il settore dell'imballaggio significa un monitoraggio e un'esecuzione della produzione basati sul comportamento effettivo delle linee di confezionamento: una catena di macchine che funzionano a pieno regime, in cui l'arresto di una stazione per otto secondi blocca l'intero flusso a valle e non viene registrato nulla.
Si tratta di un problema diverso da quello del confezionamento design software. Nulla in questa pagina disegna un cartone. Ciò che fa è misurare e migliorare la linea che lo riempie – OEE, motivi di arresto, durata dei cambi di produzione, perdita di velocità e tasso di scarti – e mantenere una visione coerente della produzione tra turni, linee e stabilimenti.
Le linee di confezionamento si basano su una combinazione di automazione e interventi dell’operatore, pertanto il sistema deve tenere conto di entrambi gli aspetti: gli eventi relativi alle macchine e alla linea rilevati dai controllori, oltre ai dati forniti dall’operatore per le ragioni che nessun PLC è in grado di fornire. Le prestazioni vengono quindi monitorate nel contesto produttivo reale: quale ordine, quale SKU, quale turno.

In quali punti le linee di confezionamento subiscono effettivamente una perdita di produttività
Chiedete a tre persone perché una linea di confezionamento non ha raggiunto l’obiettivo e otterrete tre risposte diverse. Le categorie di perdite riportate di seguito sono quelle che prevalgono nella pratica, e ciascuna di esse è invisibile senza una misurazione automatica.
Fermate e microfermate
I Microstops – inceppamenti, errori di alimentazione e brevi interruzioni di alimentazione della durata di pochi secondi. Presi singolarmente sono insignificanti, ma nel loro insieme rappresentano spesso la perdita più consistente su una linea veloce e non vengono quasi mai registrati manualmente.
Blocco e privazione di cibo – una stazione che si è fermata a causa di quella vicina, non per un problema proprio. Senza il contesto a livello di linea, il problema viene attribuito alla macchina sbagliata e viene finanziata la soluzione sbagliata.
Guasti – gli errori evidenti. Già monitorati nella maggior parte degli stabilimenti e che, di solito, rappresentano una percentuale minore di ore perse rispetto a quanto previsto dal team.
Velocità e cambio formato
Velocità ridotta – la linea che si attesta al di sotto del tasso nominale per motivi che nessuno ha registrato, risultando visibile solo come un ammanco alla fine del turno.
Cambio del codice articolo – formattazione dei componenti, impostazioni, distanza tra le linee e approvazione del primo pezzo prodotto. Misurato per coppia di prodotti, il cambio di produzione diventa un dato di pianificazione piuttosto che una stima approssimativa.
Perdite di avviamento – i salti e il funzionamento irregolare nei primi minuti di funzionamento, che le impostazioni inviate automaticamente alle macchine eliminano in gran parte.
Qualità e scarti
Scarti e rilavorazioni – colmi con peso insufficiente, etichette applicate in modo errato, sigilli difettosi e scarti rilevati dal sistema di ispezione visiva, classificati nella stazione in cui si verificano.
Errori di etichettatura – L'arresto dell'etichettatrice e la perdita di velocità sono correlati allo SKU e al lotto di materiale in lavorazione in quel momento.
Sgombero della linea – verificato e registrato elettronicamente prima dell'avvio dello SKU successivo, aspetto fondamentale nel settore del confezionamento farmaceutico.
Rapporti sui turni rispetto a una linea di confezionamento con misurazione
Il rapporto standard sull'imballaggio viene redatto a posteriori da qualcuno che era impegnato a gestire la linea di produzione. Le brevi interruzioni non vengono riportate affatto, le cause sono ipotizzate e i dati presentati alla riunione mattutina non possono essere confrontati con quelli del giorno precedente perché le definizioni sono cambiate.
Una volta collegata la linea, la stessa riunione prende le mosse da dati che nessuno mette in discussione: ogni fermata è contrassegnata da un timestamp e attribuita, ogni cambio di produzione è misurato, l’OEE è calcolato allo stesso modo su ogni linea in ogni stabilimento.
Analisi dei rapporti sui turni:
- Microstop invisibili: la linea "semplicemente procede a rilento" e nessuno sa spiegarne il motivo
- Motivi della fermata riportati a memoria ore dopo, ammesso che vengano riportati
- L'OEE è definito in modo diverso su ciascuna linea, quindi un confronto tra le linee non ha senso
- La durata della transizione è stimata, pertanto il programma è volutamente ottimistico
Funzionamento in modalità di produzione misurata:
- Ogni fermata rilevata dal PLC, comprese le microfermate di pochi secondi
- Motivi di interruzione strutturati, con l'individuazione automatica del modello alla base delle interruzioni ripetute
- Un'unica definizione di OEE per tutte le linee, gli stabilimenti e gli SKU: reportistica realmente comparabile
- Tempi effettivi di cambio per coppia di prodotti: pianificazione dell'alimentazione e sequenziamento
+5-10%
Aumento dell'OEE sulle linee di confezionamento interconnesse
5 s
microstop più breve rilevato automaticamente
-20%
tempi più brevi per il cambio di SKU dopo la standardizzazione
24/7
Stato delle linee sotto tensione per ogni turno e sito

Produrre nella regione per la regione, a stretto contatto con i nostri clienti, è un pilastro della nostra strategia operativa. Negli ultimi anni abbiamo investito massicciamente nei nostri stabilimenti per aumentarne la capacità produttiva.
Completare questi investimenti con la migliore soluzione di digitalizzazione per tutti i sistemi di produzione è un elemento fondamentale del nostro programma volto a garantire maggiore efficienza e agilità. Grazie all’ottima collaborazione con Accevo, stiamo portando avanti i nostri piani.
Veronica Ottonello
Ingegnere dei processi industriali, Bormioli Pharma
Cosa gestisce Accevo su una linea di confezionamento
Un'unica piattaforma, collegata una sola volta a ciascuna macchina, che alimenta tutti i moduli che necessitano del segnale. Iniziare con il monitoraggio delle prestazioni sulla linea che rappresenta il collo di bottiglia e aggiungere funzionalità man mano che la soluzione si dimostra efficace, fino a ottenere un sistema completo Sistema di esecuzione della produzione se è lì che finirai.
Monitoraggio dell'OEE e delle prestazioni della linea
Disponibilità, prestazioni e qualità calcolate in tempo reale sulla base dei segnali delle macchine, per linea, postazione, turno, SKU e ordine – con un’unica definizione valida per tutti i siti.
Monitoraggio delle microfermate
Rilevamento automatico di brevi interruzioni ripetute, raggruppate e correlate in modo da evidenziare la stazione che costituisce il collo di bottiglia e lo schema che ne sta alla base.
Gestione della transizione
Sequenze di cambio formato standardizzate con durate misurate per ogni coppia di prodotti, oltre alla trasmissione automatica delle impostazioni e dei formati alle macchine.
Andon e richieste di manutenzione
La linea richiede supporto tecnico, materiale o relativo alla qualità direttamente dalla stazione, con tempi di escalation e di risposta misurati anziché ipotizzati.
Visualizzazione in officina
Quadri di comando con schermi di grandi dimensioni che mostrano i dati effettivi rispetto agli obiettivi, lo stato attuale e l’OEE, in modo che tutto il personale possa vedere gli stessi dati contemporaneamente.
Dashboard e reportistica
Report predefiniti relativi a fermate, produzione, scarti ed efficienza, esportabili in Excel, con viste aggregate e dettagliate disponibili in pochi secondi.
Scopri quali sono i punti deboli del tuo attuale processo di confezionamento
Richiedi una valutazione delle lacune di conformità e ottieni un piano d'azione chiaro per affrontare i rischi.
OEE per le linee di confezionamento: come calcolarlo correttamente
L'OEE monitora la disponibilità, le prestazioni e la qualità. Nel settore dell'imballaggio viene utilizzato soprattutto per ridurre le perdite legate ai fermi macchina e stabilizzare la produttività, rendendo tali perdite misurabili e comparabili. Il valore non sta nella percentuale, ma nel fatto che una percentuale in calo si scompone sempre in una causa specifica e quantificabile in termini di costi.
A livello di linea, non solo a livello di macchina
Una linea di confezionamento è una catena. Misurare ogni macchina singolarmente attribuisce le interruzioni alla stazione che si è fermata per caso, non a quella che le ha causate. Accevo modella la linea, in modo da separare i blocchi e le carenze di materiale dai guasti effettivi e identificare il vero collo di bottiglia.
Un contesto che renda equo il confronto
Le prestazioni vengono monitorate per linea, postazione, turno, SKU e ordine. È proprio questo che permette di chiedersi se quella SKU sia effettivamente più difficile da gestire o se una squadra abbia individuato un metodo migliore che vale la pena standardizzare.
Dalla misurazione all'azione
Le perdite vengono classificate in base alla durata e al costo su un diagramma di Pareto e su un albero delle perdite, convertite in azioni concrete con scadenze precise e successivamente rivalutate – chiudendo così il ciclo che la maggior parte dei progetti di monitoraggio lascia aperto. Consulta il nostro strumenti per il miglioramento continuo.

Etichettatura, codifica e serializzazione in linea
L’etichettatura è il punto in cui le linee di confezionamento perdono silenziosamente sia la produttività che la conformità. Un’etichettatrice che si ferma sei volte all’ora passa quasi inosservata nel rapporto di turno, ma blocca l’intera linea; e nel settore del confezionamento regolamentato, un’unità etichettata in modo errato rappresenta un evento di gran lunga più costoso di un semplice fermo macchina.
Accevo Pharma MES è stato progettato proprio per questa realtà: elaborazione per lotti, integrazione con il LIMS e controlli di qualità in tempo reale per farmaci, vaccini, integratori e cosmetici. Potrete prendere decisioni sulla base di dati di produzione reali e metterli in relazione con i consumi delle utenze.
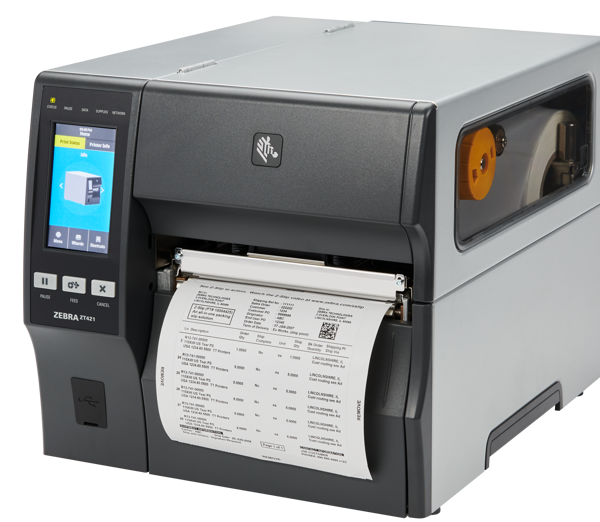
Arresto dell'etichettatrice e calo di velocità
Le prestazioni relative all'etichettatura vengono monitorate in modo autonomo, mettendo in correlazione i fermi dell'etichettatrice con lo SKU, il lotto di materiale e la velocità della linea, in modo che la causa sia identificabile e non solo visibile.
Motivi strutturati per l'interruzione
Gli operatori scelgono tra una serie prestabilita di motivi anziché inserire testo libero: è proprio questo che rende i dati aggregabili tra turni, linee di produzione e siti, invece di costituire un semplice insieme di commenti.
Codifica, serializzazione e tracciabilità
Flusso dei numeri di serie tra le linee di confezionamento e a livello aziendale ai fini dell'anticontraffazione e della conformità normativa, con l'aggregazione gestita all'interno dello stesso sistema.
Integrazione con i sistemi che già utilizzate
Il monitoraggio degli imballaggi è utile solo se tiene conto del contesto produttivo, e tale contesto risiede nei vostri sistemi WMS ed ERP. Accevo garantisce l’integrazione come parte integrante del progetto, anziché lasciarla come un problema a vostro carico.
Integrazione con il sistema WMS
Integrazione ERP
Sistemi di automazione e controllo
Stati delle linee, conteggi e allarmi letti direttamente dai controllori: OPC UA, Siemens S7, Allen-Bradley, Modbus TCP, EtherNet/IP e altri.
Consegna end-to-end
I nostri ingegneri specializzati in automazione si occupano dei lavori di collegamento, compresi gateway, sensori e dispositivi edge nei casi in cui una macchina non fornisca dati utili. Non è necessario ricorrere a un integratore esterno per il coordinamento.
Progettato per adattarsi alle reali modalità operative degli impianti di confezionamento
Il sistema deve essere utile durante il turno di lavoro, non solo nella revisione mensile. Ciò significa avere una visione chiara dello stato della linea di produzione, un’analisi onesta delle fermate e un numero limitato di indicatori chiave di prestazione (KPI) di cui il personale si fidi – e significa partire da una singola linea e procedere con la standardizzazione verso l’esterno, anziché lanciare un programma a livello di intero stabilimento e sperare che funzioni.
Imballaggio di beni di largo consumo
Portata stabile anche a velocità elevate, con i modelli di arresto rilevati con sufficiente rapidità da consentire un intervento durante il ciclo di lavorazione.
Confezionamento farmaceutico
Monitoraggio rigoroso, verifica elettronica della distanza di sicurezza delle linee elettriche e raccolta strutturata di prove a fini investigativi.
Imballaggi per cosmetici
Numero elevato di SKU e postazioni sensibili, dove il rilevamento delle interferenze è più importante della velocità pura.
Progettato per adattarsi alle reali modalità operative degli impianti di confezionamento
Il sistema deve essere utile durante il turno di lavoro, non solo nella revisione mensile. Ciò significa avere una visione chiara dello stato della linea di produzione, un’analisi onesta delle fermate e un numero limitato di indicatori chiave di prestazione (KPI) di cui il personale si fidi – e significa partire da una singola linea e procedere con la standardizzazione verso l’esterno, anziché lanciare un programma a livello di intero stabilimento e sperare che funzioni.
Imballaggio di beni di largo consumo
Portata stabile anche a velocità elevate, con i modelli di arresto rilevati con sufficiente rapidità da consentire un intervento durante il ciclo di lavorazione.
Confezionamento farmaceutico
Monitoraggio rigoroso, verifica elettronica della distanza di sicurezza delle linee elettriche e raccolta strutturata di prove a fini investigativi.
Imballaggi per cosmetici
Numero elevato di SKU e postazioni sensibili, dove il rilevamento delle interferenze è più importante della velocità pura.
Progettato per ogni ruolo all’interno di una linea di confezionamento

Responsabile della linea di produzione
Scopri quale stazione sta causando il collo di bottiglia sulla linea in questo momento, non alla fine del turno, e disponi dei dati relativi alle fermate per sostenere la necessità di un intervento correttivo con numeri concreti anziché con semplici impressioni.

Responsabile del miglioramento continuo
Ogni interruzione viene rilevata e classificata automaticamente, ordinata secondo il diagramma di Pareto, in modo che un evento Kaizen parta dalle prime tre cause di perdita, invece di richiedere due settimane di raccolta manuale dei dati.

Direttore operativo
Un'unica definizione di OEE valida per tutte le linee e tutti gli stabilimenti, che rende attendibile il confronto tra i vari siti e fa sì che la linea con le migliori prestazioni diventi lo standard a cui le altre devono attenersi.
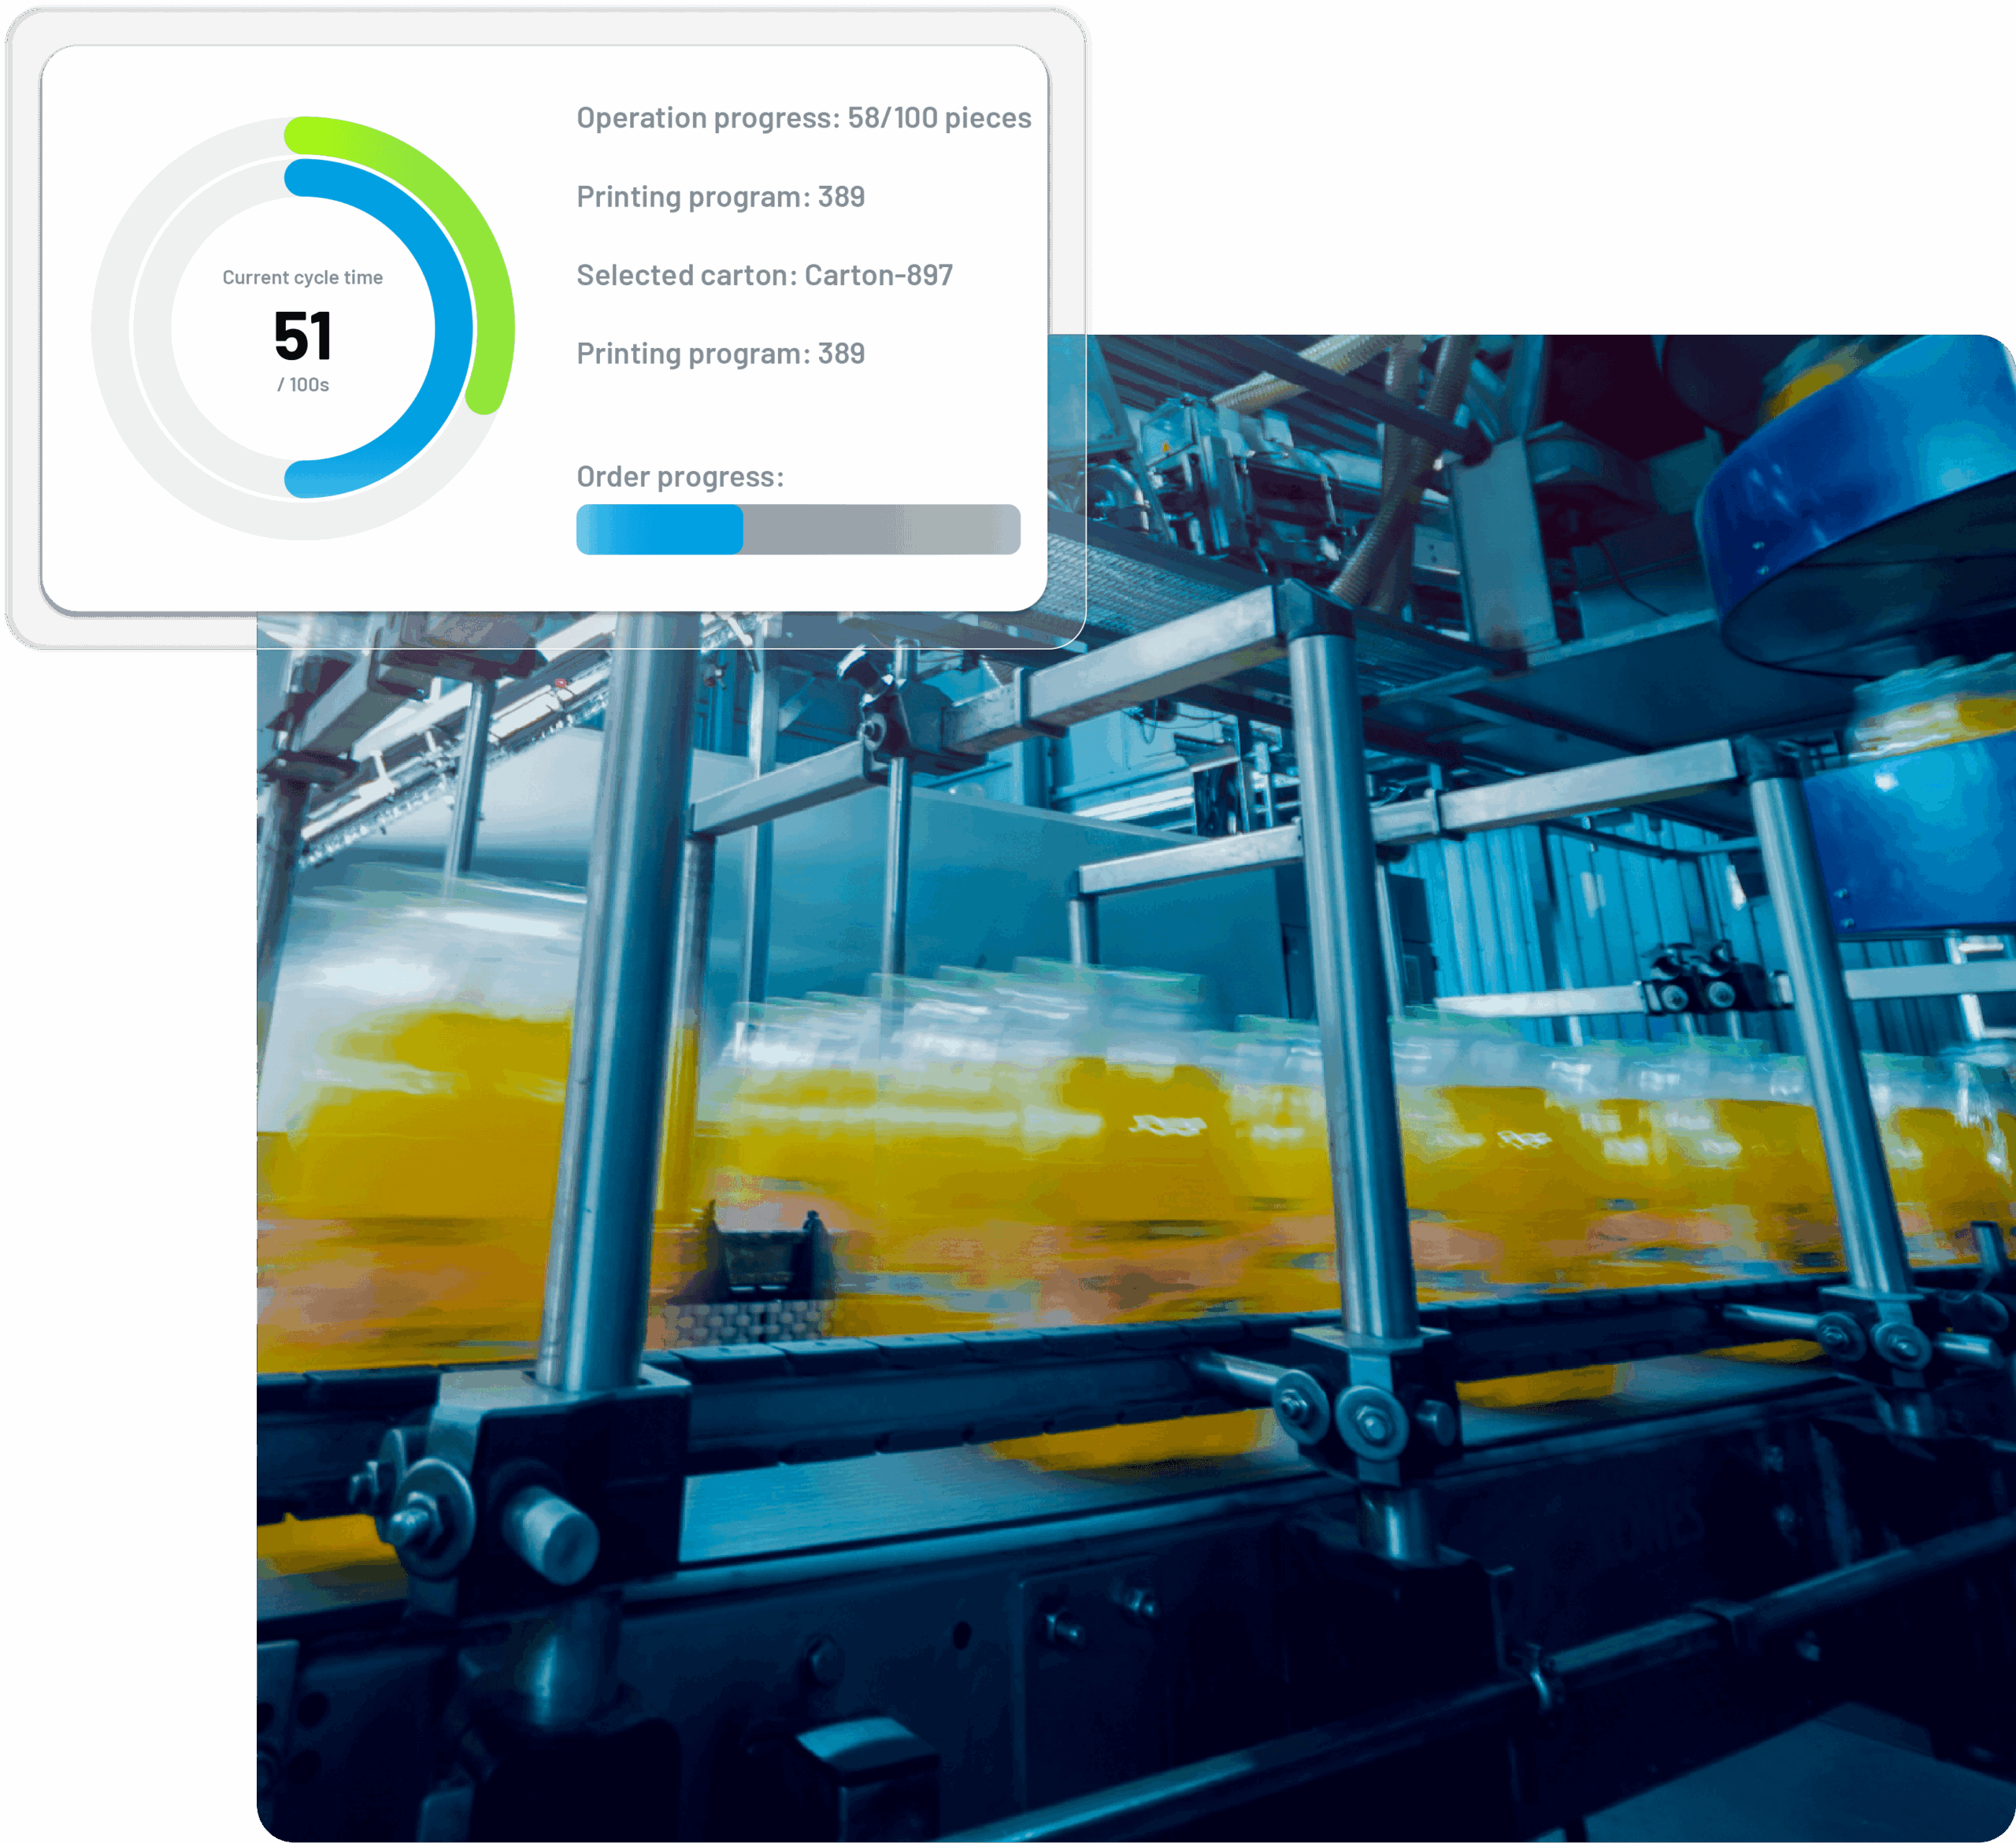
Inizia con una linea, standardizza, poi espandi
Contatto con il nostro esperto
Piotr Kańka, Esperto di software industriale
- Incontro online di 60 minutiti con uno specialista dedicato che presenta un sistema top di un settore simile
- Modellazione dal vivo del vostro processo produttivo
- Preventivo dopo l'incontro
Domande frequenti
Il software per il settore dell'imballaggio: una guida
L'OEE monitora la disponibilità, le prestazioni e la qualità. Nel settore del confezionamento viene utilizzato principalmente per ridurre le perdite legate ai fermi macchina e stabilizzare la produttività, rendendo le perdite misurabili e comparabili tra linee, turni e SKU. Il valore risiede nella scomposizione: un calo dell'OEE è sempre riconducibile a una causa specifica e quantificabile in termini di costi.
Monitorando la frequenza e la durata delle soste per ciascuna stazione, strutturando i motivi delle soste in modo da poterli aggregare, rilevando automaticamente le micrososte tramite i segnali del PLC e illustrando le tendenze nel tempo, in modo che il team addetto al miglioramento possa stabilire le priorità in base all’impatto misurabile piuttosto che alle impressioni.
Un “microstop” è una breve interruzione – spesso di pochi secondi – causata da un inceppamento, un’alimentazione errata o un’interruzione momentanea dell’alimentazione. Essendo troppo brevi per essere registrati manualmente, raramente compaiono nei rapporti sui tempi di fermo, eppure sulle linee di confezionamento ad alta velocità rappresentano spesso la singola causa di perdita più consistente dello stabilimento.
Il focus di questa pagina è l’OEE e il monitoraggio delle prestazioni della linea di confezionamento, piuttosto che l’esecuzione completa del MES. Detto questo, i moduli funzionano sulla stessa piattaforma, quindi gli stabilimenti che in seguito avranno bisogno di funzioni quali l’esecuzione degli ordini, la tracciabilità o la registrazione elettronica dei dati potranno aggiungerle senza dover cambiare sistema.
Sì. Accevo scambia informazioni relative alla produzione – ID degli ordini, quantità, stati e timestamp – con il WMS per i processi di magazzino e la reportistica, e si integra in modo bidirezionale con i sistemi ERP, compreso SAP. L’integrazione è inclusa nel progetto.
Sì, per coppia di prodotti. Le sequenze di cambio produzione sono standardizzate e la loro durata effettiva viene misurata, il che trasforma il cambio produzione da un’ipotesi nella pianificazione a un dato concreto e permette di individuare quali transizioni vale la pena affrontare per prime.
Sì. La maggior parte delle macchine già dotate di PLC o SCADA non richiede l'installazione di nuovo hardware. Qualora una macchina non disponga di elementi utili, i nostri ingegneri di automazione aggiungono contatori, sensori o moduli I/O e provvedono personalmente al loro cablaggio.
Prodotti di largo consumo (FMCG) e imballaggi per alimenti, prodotti farmaceutici, cosmetici, bevande e tabacco, oltre a trasformatori e co-packer. Il funzionamento della linea è simile in tutti questi casi; ciò che differisce è il livello di conformità a livello superiore.
Articoli correlati
Come i GMBR (Generic Master Batch Records) possono migliorare l'efficienza del confezionamento
Nei settori farmaceutico e manifatturiero, i Generic Master Batch Records (GMBR) vengono sempre più utilizzati per migliorare l'efficienza del confezionamento. I GMBR sono una tipologia di master batch record che raggruppa flussi di lavoro simili, riducendo il numero di singoli MBR necessari. Ciò può comportare un notevole risparmio in termini di tempo e risorse, poiché

Come implementare un sistema di monitoraggio OEE senza validazione in 3 mesi? - Caso di studio.
L'industria farmaceutica è uno dei settori manifatturieri più esigenti. In questo contesto, riveste un ruolo fondamentale la combinazione tra un'elevata efficienza dei processi e l'elevato volume di medicinali prodotti, il tutto nel rispetto dei più elevati standard qualitativi e delle rigide norme regolamentari. Un modo efficace per mantenere un'elevata efficienza produttiva
Ottimizzare l'imballaggio nell'industria manifatturiera con le soluzioni digitali
Nel settore manifatturiero, il confezionamento è fondamentale per garantire l’integrità del prodotto, valorizzare l’immagine del marchio e migliorare la soddisfazione dei clienti. Tuttavia, i processi di confezionamento tradizionali possono risultare inefficienti e soggetti a errori. Le soluzioni digitali stanno trasformando il funzionamento delle linee di confezionamento, aumentando l’efficienza e riducendo i tempi di fermo. Soluzioni digitali nel settore del confezionamento Soluzioni digitali come la produzione