

L’OEE è il risultato di tre fattori: disponibilità, prestazioni e qualità. Non è un segreto che il miglioramento anche di un solo di questi fattori aumenti immediatamente il valore dell’OEE, apportando così benefici all’azienda nel suo complesso. Nel settore manifatturiero, il raggiungimento di risultati ottimali in tutte e tre le aree è fondamentale per il buon funzionamento di una linea di produzione, poiché ciascuna di esse contribuisce individualmente alla redditività del prodotto o del servizio e al profitto complessivo.
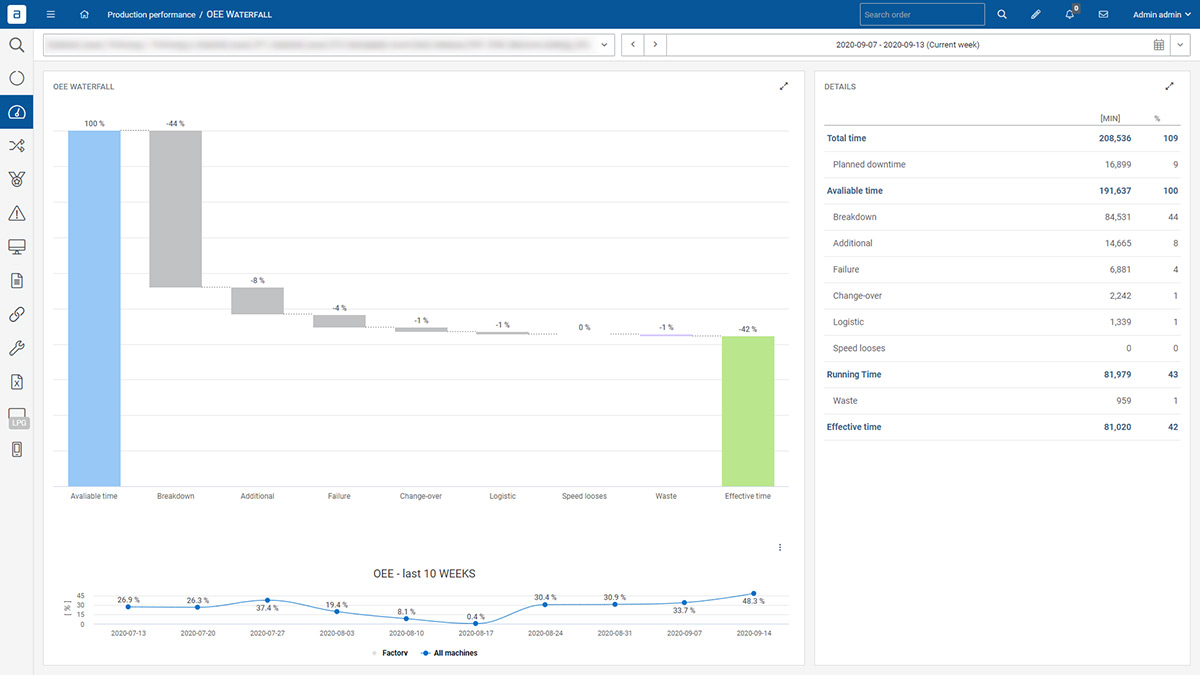
Disponibilità - per far sì che il vostro tempo conti davvero
Questo fattore comprende essenzialmente qualsiasi evento che possa causare l’interruzione di una produzione pianificata per un periodo prolungato. Sebbene i tempi di inattività siano una necessità nel settore manifatturiero, è opportuno ridurli al minimo per limitare le perdite e garantire la massima produttività. Esistono tre modi principali in cui ciò può influire sul quadro generale OEE.
1. Troppi tempi di inattività non pianificati
Ciò è spesso dovuto alla manutenzione reattiva. Tuttavia, la mancata raccolta di informazioni sulle vere cause dei tempi di inattività può anche impedire di apportare miglioramenti in tal senso.
2. Tempi di inattività che si protraggono per un periodo prolungato
I tempi di reazione lenti da parte dei servizi di manutenzione, la chiamata manuale degli interventi di manutenzione, la mancata raccolta dello storico di funzionamento delle macchine o la mancanza di informazioni aggiornate sono tra le ragioni principali.
3. Nessuna misurazione e miglioramento dei KPI".
L'MTTR (tempo medio di ripristino), l'MTBF (tempo medio tra i guasti) e l'MTTF (tempo medio fino al guasto) svolgono tutti un ruolo importante sia nella misurazione che nel miglioramento degli indicatori chiave di prestazione.
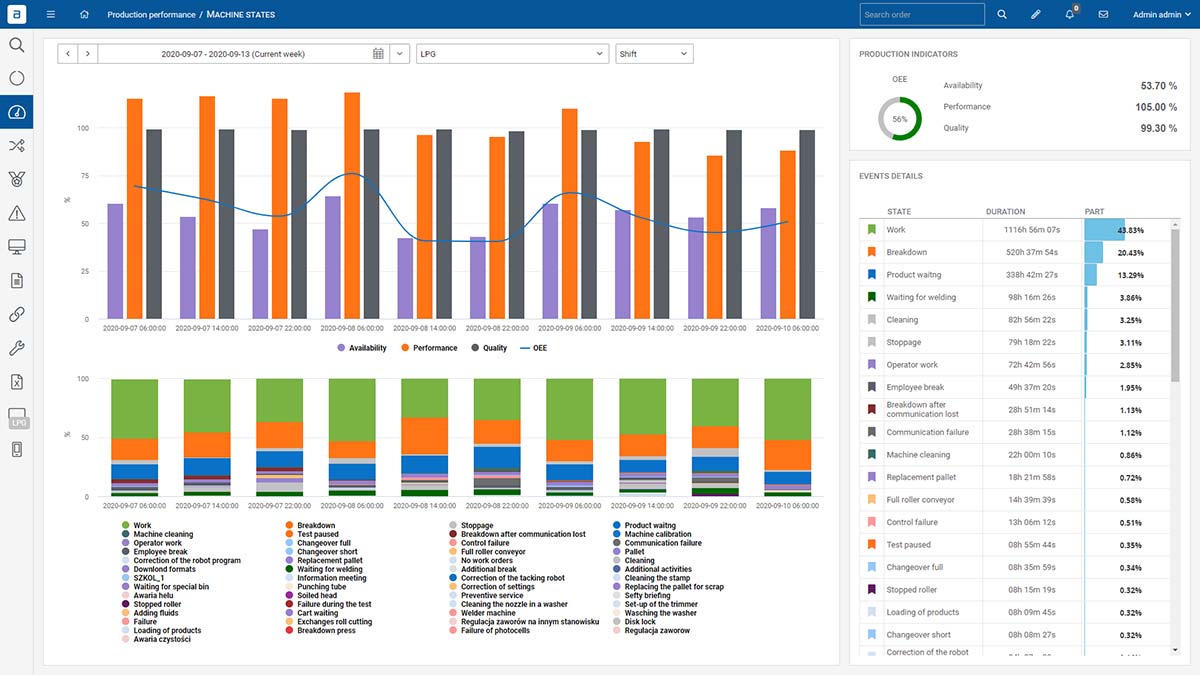
L'approccio alla disponibilità adottato da Accevo è il modulo di manutenzione Andon. Il modulo di manutenzione Andon mira a ridurre tali problemi raccogliendo la cronologia dei rapporti di riparazione e utilizzando i guasti più recenti come indicatori, misurando i tempi di reazione della manutenzione, fornendo servizi di manutenzione mirati insieme alle cause dei tempi di inattività e effettuando regolarmente misurazioni dei KPI (MMTR, MTBF, MTTF).
Prestazioni: la capacità di individuare qualsiasi potenziale ostacolo sulla strada.
La prestazione tiene conto di qualsiasi fattore che impedisca al processo di produzione di funzionare alla velocità massima possibile quando è in corso (compresi sia i cicli lenti che i brevi arresti).
Tuttavia, è importante sottolineare che questo particolare fattore non è legato alle unità prodotte, bensì alle attrezzature o alla tecnologia utilizzate per il funzionamento della linea di produzione stessa. In questo caso, è possibile apportare modifiche per aumentare l’efficienza e la capacità della linea in questione.
4. Ciclo lento
Ciò è generalmente associato a una mancanza di monitoraggio in termini di tempi di ciclo reali, alla mancata automazione, alla mancanza di programmazione delle attività o a un numero eccessivo di micro-arresti in un determinato periodo di tempo.
5. Lancio lungo della produzione
In questi casi, le cambiate multiple sono tra le cause più comuni, sebbene anche la comunicazione manuale con i laboratori o i reparti di controllo qualità possa influire sull’avvio della produzione.
6. Mancanza di formazione degli operatori
Ciò può essere dovuto alla mancanza di istruzioni digitali passo-passo per gli operatori, ai tempi eccessivi di inserimento o alla mancanza di trasparenza in termini di produzione e obiettivi di produzione.
Per ovviare a queste tre cause di prestazioni limitate, Accevo ha sviluppato i moduli “Documentazione digitale” e “Senza carta”. Questi consentono a voi e al vostro team di produzione di visualizzare informazioni digitali agli operatori, classificare la documentazione relativa, ad esempio, ai cambi di produzione e ai controlli di qualità, guidare gli operatori attraverso le fasi di produzione e i cambi di produzione tramite attività passo dopo passo e automatizzare la comunicazione con il laboratorio.
Ci auguriamo che questo strumento vi consenta di rendere più efficiente la vostra linea di produzione e, di conseguenza, di aumentare la vostra produttività complessiva. Anche se può sembrare un luogo comune, spesso è vero che la chiave sta nei minimi dettagli e, sebbene un microarresto possa sembrare insignificante, un modulo di microarresto è progettato proprio per farvi comprendere il suo potenziale impatto.

Qualità - un'ispezione ravvicinata e personale dei dettagli più fini
La qualità, invece, tiene conto dei pezzi prodotti che non soddisfano gli standard di qualità, compresi quelli che devono essere rilavorati. In altre parole, è un mezzo per misurare la resa del processo della linea e come questa sia influenzata da difetti o modifiche.
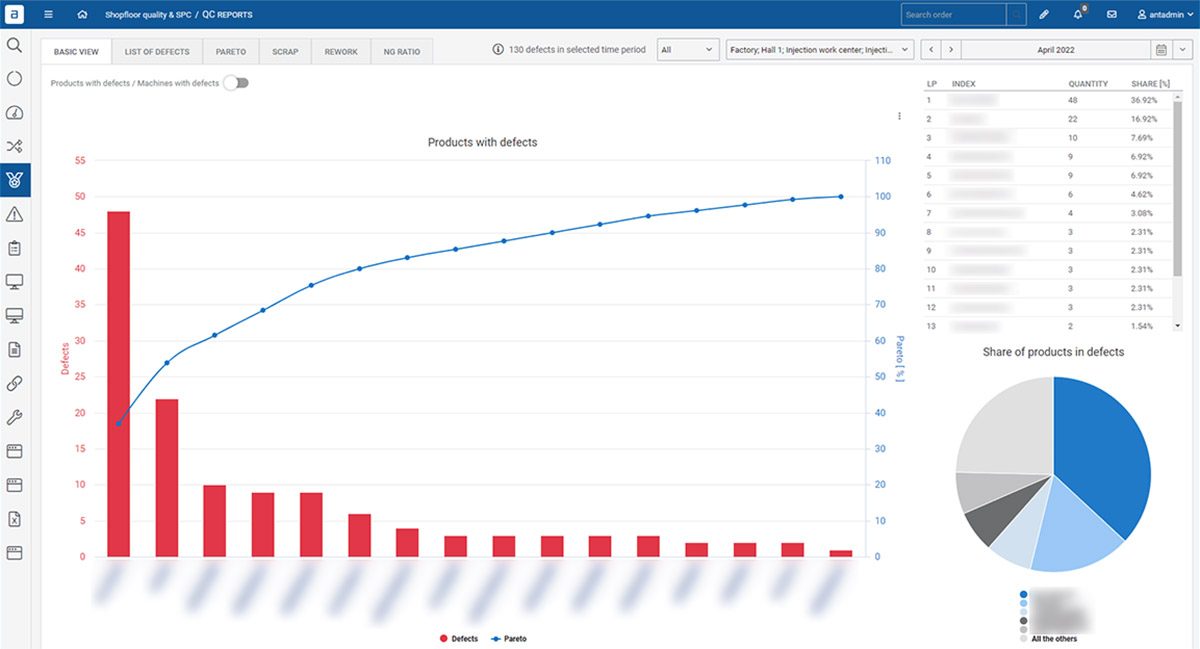
7. Troppi difetti
La mancanza di analisi nella produzione dei difetti risulta essere la causa più comune, sebbene anche gli elenchi delle attività cicliche degli operatori possano influire sul numero di difetti rilevati.
8. Nessuna convalida dei materiali/strumenti/parametri di processo utilizzati prima di avviare la produzione.
In questo caso è fondamentale effettuare un controllo incrociato tra i lotti dei materiali utilizzati nel sistema ERP e i codici dei materiali presenti nelle distinte base; tuttavia, è altrettanto fondamentale assicurarsi che i parametri di regolazione della macchina (ricette) siano corretti (impostati manualmente dall’operatore o automaticamente dal sistema Accevo e dal PLC).
9. Lriconoscimento di un processo instabile
Questo fenomeno è solitamente associato alla mancanza di diagrammi SPC, carte di controllo e monitoraggio basato sulle condizioni. Detto questo, anche la mancata implementazione del conteggio automatico dei cicli effettuati dall’utensile (monitoraggio del ciclo di vita dell’utensile e piano di rigenerazione) può influire sul riconoscimento tardivo del problema.
Accevo intende risolvere questi problemi con il lancio del modulo “Ispezioni di qualità”, che aiuta gli operatori e il resto del personale di gestione di linea a prendere decisioni più consapevoli, fornendo loro feedback automatizzati e istruzioni dettagliate. Il modulo è inoltre in grado di generare una serie di rapporti sulla qualità che trattano aspetti specifici quali i difetti.
Ragioni generali che influenzano l'OEE
10. Equazione OEE
È bene tenere presente che l’uso di metodi di calcolo manuali è spesso inefficiente; inoltre, molte aziende affrontano il calcolo dell’OEE in modo poco oggettivo o semplicemente non lo applicano affatto
11. Mancanza di strumenti e di un piano su cosa migliorare
La mancanza di strumenti per confrontare turni, operatori, macchinari, linee e articoli, l’assenza di un metodo chiaro che definisca come utilizzare i dati raccolti o la mancanza di analisi delle tendenze comportano anch’esse problemi in termini di efficienza produttiva.
12. Dati inaffidabili
Questo è un altro nemico dell'efficienza produttiva, spesso causato dall'insistenza sull'uso della documentazione cartacea, dai ritardi nella trasmissione delle informazioni e dalla raccolta dei dati in tempo reale da parte delle macchine.
Naturalmente, non tutte le cause di un OEE basso possono essere attribuite a questi tre fattori principali. Tuttavia, le nostre notifiche in tempo reale possono aiutare a ridurre al minimo l’impatto di eventuali problemi che potreste riscontrare. Il nostro sistema è inoltre personalizzabile, consentendovi di calcolare l’OEE in base alle esigenze specifiche della vostra azienda, anziché ricorrere a un programma standardizzato e uguale per tutti.
Il valore reale dell’OEE non può essere sottovalutato nei processi produttivi e il miglioramento della qualità, della disponibilità e delle prestazioni è fondamentale, per quanto possa sembrare difficile. La strada da seguire consiste nel prendere decisioni basate sui dati anziché sulle opinioni personali.
Se avete bisogno di ulteriore assistenza per misurare e migliorare l'OEE della vostra azienda, non esitate a contattare il team di Accevo per ricevere aiuto e consulenza professionale. Saremo lieti di discutere i moduli più adatti alle vostre esigenze e ai vostri requisiti specifici.

OEE Micro arresta il software di intelligence per i produttori
OEE e Microfermi Intelligenza Accevo OEE Microfermi e Intelligenza acquisisce i dati della macchina in tempo reale, rileva automaticamente i microfermi e mostra dove le prestazioni sono realmente

Sistema MES - Sistema di esecuzione della produzione
Il sistema di esecuzione della produzione (MES) Accevo MES collega macchine, operatori, materiali e sistemi aziendali per gestire in tempo reale l'esecuzione, la tracciabilità e il controllo della produzione. Gestisci la produzione con
Monitoraggio delle microfermate
Software per il monitoraggio dei microarresti e dei tempi di inattività: basta con le interruzioni. Accevo rileva ogni interruzione che un registro manuale dei tempi di inattività non riuscirebbe mai a registrare, compresi i fermi di pochi
