Aby obliczyć Wskaźnik OEE w farmaceutycznych procesach partii, należy określić granice urządzenia, planowany czas produkcji, zdarzenia cyklu produkcyjnego, przewidywaną wydajność oraz ilość produktów zgodnych z normą dla mierzonego produktu. Następnie należy obliczyć wskaźnik „Dostępność × Wydajność × Jakość” przy użyciu jednego zestawu zasad obowiązujących we wszystkich zmianach i kampaniach.
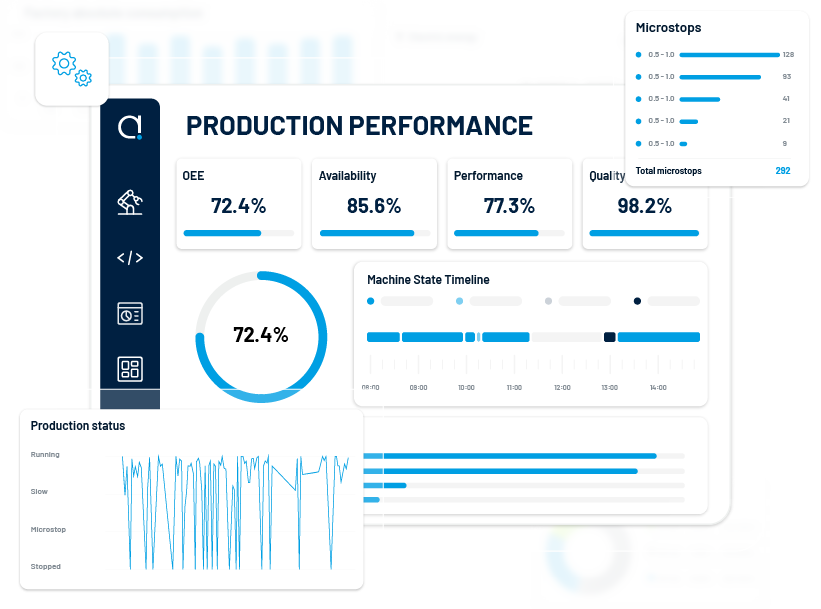
Wzór na wskaźnik OEE
OEE = Dostępność × Wydajność × Jakość
- Dostępność = Czas realizacji ÷ Planowany czas produkcji
- Wydajność = Rzeczywista produkcja ogółem ÷ Produkcja teoretyczna przy zatwierdzonej wartości idealnej
- Jakość = Dobra wydajność ÷ Całkowita wydajność
W mnożeniu tym łączą się trzy stosunki, jak opisano w Przewodnik po czynnikach wpływających na wskaźnik OEE. Przydatne obliczenia pozwalają również zachować dane dotyczące czasu, ilości i strat, dzięki czemu Twój zespół może zbadać przyczyny.
Najpierw należy określić granice procesu wsadowego
Prasa tabletkująca, granulator, suszarka z łóżkiem fluidalnym, mieszalnik i linia pakująca mają różne zdarzenia uruchomienia i zatrzymania. Należy określić, które urządzenie lub etap procesu odzwierciedla wskaźnik OEE. Jeśli partia przechodzi przez kilka urządzeń, nie należy sumować ich czasów produkcji w jedną wartość procentową, chyba że metoda pomiaru uwzględnia przebieg procesu.
Należy uzgodnić, co uznaje się za planowany czas produkcji. Należy rejestrować planowane przerwy, prace konserwacyjne, przezbrojenia, czyszczenie oraz przejścia między kampaniami zgodnie z pisemnymi definicjami obowiązującymi w zakładzie. Poszczególne zakłady mogą klasyfikować niektóre z tych okresów w różny sposób. Spójność ma znaczenie, ponieważ zmiana mianownika może wpłynąć na wskaźnik dostępności bez zmiany wydajności sprzętu.
W przypadku zasobu seryjnego należy określić, kiedy jednostka staje się dostępna, kiedy rozpoczyna się produkcja, co uznaje się za przerwę oraz co kończy cykl produkcyjny. Do ustalenia przedziału czasowego należy wykorzystać harmonogram procesu i stan urządzeń. Należy rozróżniać przyczyny takie jak awaria, przezbrajanie, oczekiwanie na materiał, wstrzymanie procesu i czyszczenie, o ile dane potwierdzają istnienie tych kategorii.
Dla każdego produktu należy stosować zatwierdzoną stawkę idealną
W przypadku wydajności konieczne jest określenie normy dotyczącej szybkości lub cyklu dla konkretnego produktu, która odzwierciedla charakterystyki sprzętu i danego etapu procesu. W przypadku mieszalnika może to być wartość wyrażona w kilogramach na minutę; w przypadku tabletkarki – w tabletkach na minutę; a w przypadku reaktora okresowego – zatwierdzona norma czasu cyklu. Należy udokumentować źródło i właściciela każdej idealnej wartości szybkości.
Nie należy porównywać produktów o różnych recepturach lub zakresach pracy pod kątem jednej ogólnej prędkości. Jeśli proces nie charakteryzuje się stałą wydajnością, przed opublikowaniem porównania wskaźnika OEE należy uzgodnić z działem inżynierii procesowej i działem jakości odpowiednią podstawę – czasową lub ilościową.

Przykład praktyczny: przebieg procesu prasowania tabletek
Poniższe wartości mają charakter poglądowy. Ilustrują one obliczenia; należy korzystać z własnych, zatwierdzonych danych produkcyjnych i norm wydajnościowych.
- Planowany czas produkcji: 420 minut
- Czas trwania: 336 minut
- Rzeczywista produkcja: 378 000 tabletek
- Teoretyczna wydajność przy idealnej wydajności produktu: 420 000 tabletek
- Dobra wydajność: 359 100 tabletek
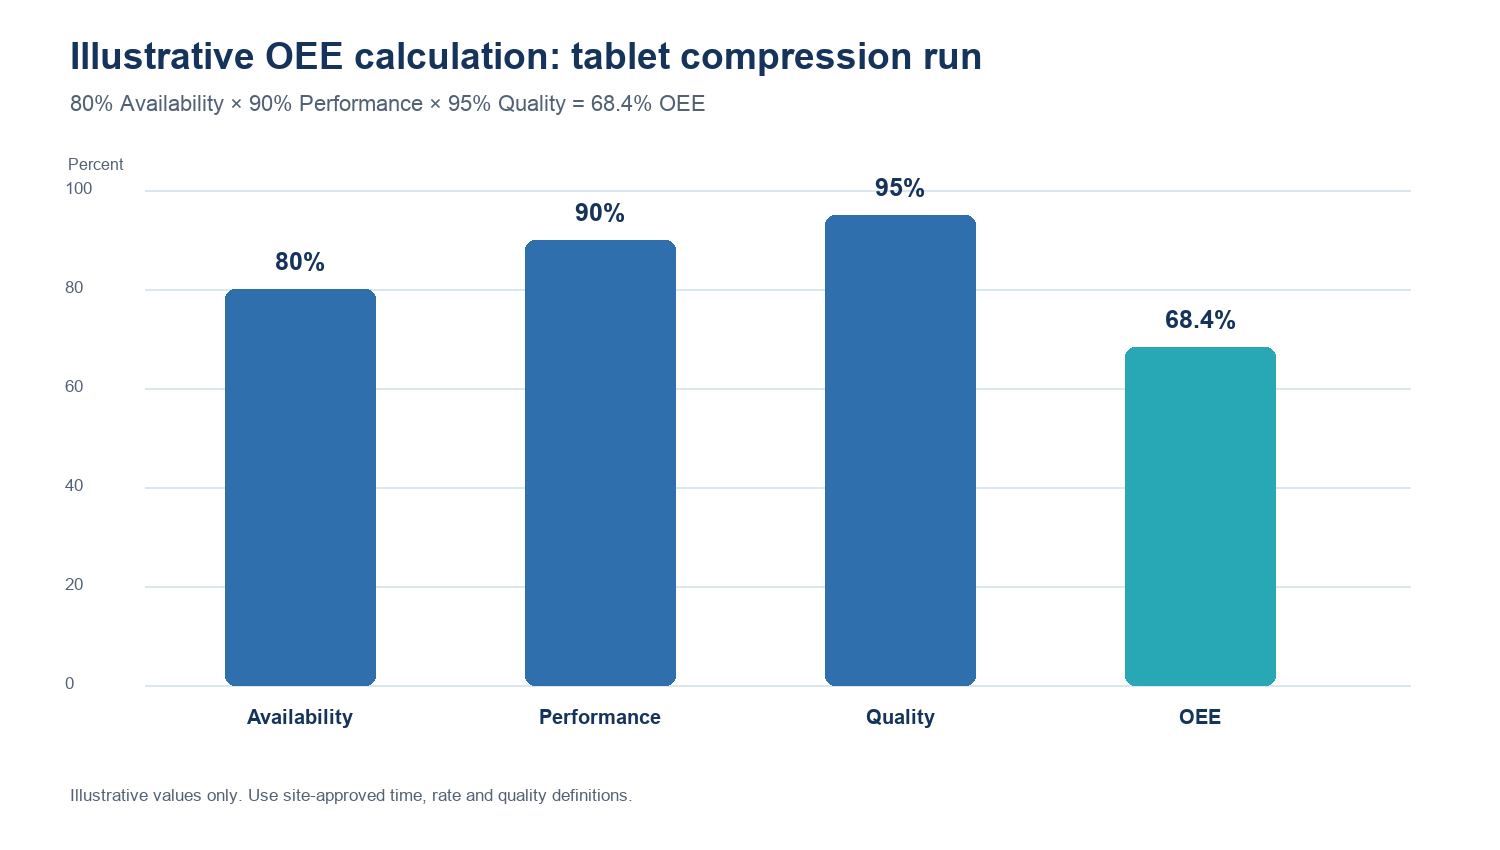
Dostępność: 336 ÷ 420 = 80%.
Wydajność: 378 000 ÷ 420 000 = 90%.
Jakość: 359 100 ÷ 378 000 = 95%.
OEE: 80% × 90% × 95% = 68,4%.
Jak odczytać wynik
Największa strata w tym przykładzie dotyczy dostępności, ale sama wartość procentowa nie wyjaśnia jej przyczyny. Należy podzielić 84 minuty przestoju na poszczególne zdarzenia: awarię sprzętu, konfigurację, oczekiwanie na materiały, planowaną przerwę w procesie lub inną zatwierdzoną przyczynę. Następnie należy dokonać porównania według produktu, zmiany, zasobu i kampanii, ale tylko wtedy, gdy każda z tych grup stosuje te same definicje.
Przed przypisaniem działania należy sprawdzić dane źródłowe. Brakujące zdarzenia produkcyjne mogą obniżyć wskaźnik dostępności. Nieaktualna wartość docelowa może zafałszować wskaźnik wydajności. Definicja dobrej produkcji, specyficzna dla danego produktu, może wpłynąć na wskaźnik jakości. Należy poprosić działy inżynierii, produkcji i jakości o wspólne przeanalizowanie zasad obliczania.
Opcje przetwarzania wsadowego, które wpływają na obliczenia
- Kampanie: zdecydować, w jaki sposób traktować przejścia między partiami i produktami.
- Długie cykle: rejestrować stany pośrednie, gdy pojedynczy przebieg trwa kilka godzin lub obejmuje kilka zmian.
- Wynik zmienny: należy wybrać spójną jednostkę miary, np. kilogramy, litry, tabletki lub gotowe partie.
- Poprawki i wstrzymania: określić, w jaki sposób witryna rejestruje dane wyjściowe wymagające dalszego przetwarzania lub weryfikacji.
- Wiele zasobów: przed połączeniem wyników dla całego procesu należy zmierzyć każdy etap stanowiący wąskie gardło.
Co uznaje się za dobry wskaźnik OEE w branży farmaceutycznej?
Nie ma jednej wartości docelowej wskaźnika OEE, która pasowałaby do każdego procesu farmaceutycznego. Wartość docelowa ma sens tylko wtedy, gdy zakład określi ramy czasowe, asortyment produktów, zakres zasobów, idealne wskaźniki wydajności oraz kategorie strat. Przed skorzystaniem z zewnętrznych punktów odniesienia należy porównać linię produkcyjną z jej własną wartością bazową i kontekstem operacyjnym.
Zacznij od spójnych danych dotyczących wydarzeń
Należy korzystać z sygnałów maszynowych tam, gdzie sprzęt dostarcza wiarygodnych informacji o stanie, a operatorom należy udostępnić krótki, kontrolowany zestaw kodów przyczyn dla zdarzeń wymagających ludzkiej interpretacji. Co tydzień należy analizować czas nieklasyfikowany. Należy skorygować model zdarzeń, zanim poprosi się zespoły o poprawę wskaźnika procentowego, którego nie potrafią wyjaśnić.
Zobacz stronę firmy Accevo Oprogramowanie do monitorowania wskaźnika OEE, Definicja wskaźnika OEE i jego strona monitorowania mikrozatrzymań. Aby zapoznać się z dokumentacją dotyczącą realizacji procesów farmaceutycznych i dokumentacją partii, zajrzyj do oprogramowanie dla przemysłu farmaceutycznego.
Pytania dotyczące wskaźnika OEE dla zespołów zajmujących się produkcją farmaceutyczną
Czy urządzenie może obliczyć wskaźnik OEE dla procesu partiami?
Tak, gdy zespół określa granice urządzeń, okno produkcyjne, stany pracy, normę wydajności oraz zasadę kwalifikacji wyrobów. Proces wsadowy o długich lub zmiennych cyklach może wymagać zastosowania metody opartej na czasie lub ilości procesowej, dostosowanej do danego sprzętu. Należy odnotować metodę wraz z wynikiem.
Czy czyszczenie i przezbrojenie należy zaliczać do przestojów?
Należy posłużyć się definicją planowanego czasu produkcji danego zakładu. Niektóre zakłady wykluczają z mianownika planowane czyszczenie lub przezbrojenie; inne uwzględniają wybrane okresy, aby uwidocznić utratę zdolności produkcyjnej. Należy wybrać zasadę, udokumentować ją i stosować w ten sam sposób w odniesieniu do wszystkich porównywanych aktywów.
Czy wyższy wskaźnik OEE zawsze oznacza lepszy wynik partii?
Wskaźnik OEE opisuje wykorzystanie sprzętu w odniesieniu do określonych zasad dotyczących czasu, wydajności i jakości. Nie zastępuje on wskaźników dotyczących jakości produktu, wydajności produkcyjnej, czasu cyklu, przestrzegania harmonogramu ani zgodności z przepisami. Należy wspólnie przeanalizować te wskaźniki, aby docelowa wartość OEE nie skłaniała zespołu do przyspieszenia pracy kosztem kontroli procesów.
Jakiego rodzaju urządzenia powinna używać wytwórnia betonu?
Należy wybrać jednostkę odpowiadającą danemu etapowi procesu, np. kilogramy, litry, tabletki lub ukończone partie. Należy zachować spójność jednostki i docelowej wydajności dla danego produktu i zasobu. Nie należy łączyć w jedną wydajność różnego rodzaju wyników bez udokumentowanej metody przeliczenia.
Zachowaj zasady obliczeń w panelu kontrolnym
Obok raportu OEE należy zapisać granice zakresu sprzętu, planowany czas, definicje przestojów, idealne wydajności oraz zasady dotyczące dobrej produkcji. W przypadku zmiany produktu, receptury, harmonogramu lub maszyny należy sprawdzić, czy zasady te są nadal aktualne. Informacje te pomogą następnej zmianie zinterpretować zmianę wartości procentowej.
