Per calcolare OEE per i processi farmaceutici a lotti, definire i confini dell'impianto, il tempo di produzione previsto, gli eventi di funzionamento, la velocità di produzione prevista e la produzione conforme per il prodotto oggetto di misurazione. Quindi calcolare la disponibilità × le prestazioni × la qualità utilizzando un unico insieme di regole per tutti i turni e le campagne.
La formula dell'OEE
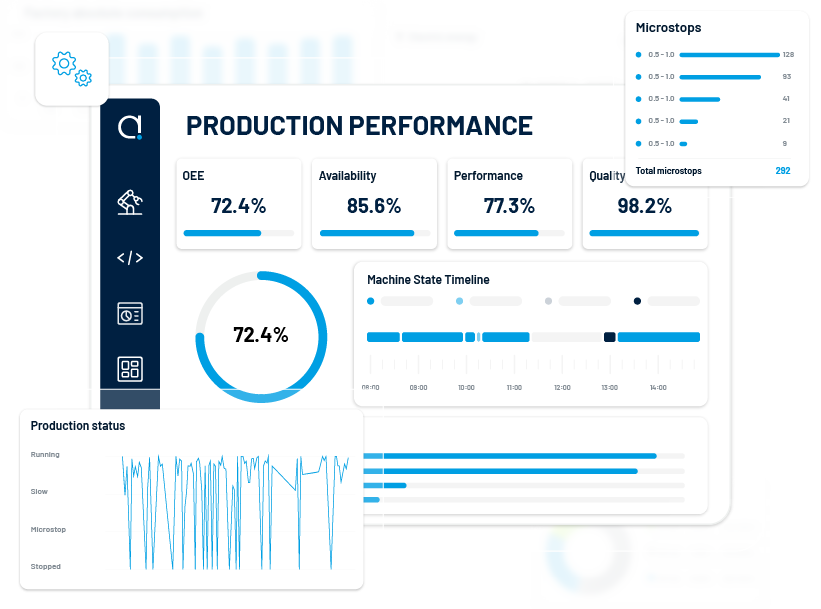
OEE = Disponibilità × Prestazioni × Qualità
- Disponibilità = Tempo di esecuzione ÷ Tempo di produzione previsto
- Prestazioni = Produzione totale effettiva ÷ Produzione teorica al tasso ideale approvato
- Qualità = Produzione utile ÷ Produzione totale
La moltiplicazione combina tre rapporti, come descritto nel Guida ai fattori OEE. Un calcolo accurato consente inoltre di conservare i dati relativi a tempi, quantità e perdite, in modo che il tuo team possa indagare sulle cause.
Definire innanzitutto i limiti del processo in batch
Una pressa per compresse, un granulatore, un essiccatore a letto fluido, un miscelatore e una linea di confezionamento presentano ciascuno eventi di avvio e arresto diversi. Indicare a quale bene o fase del processo si riferisce il valore OEE. Se un lotto passa attraverso diverse apparecchiature, non sommare i relativi tempi di produzione in un’unica percentuale, a meno che il metodo di misurazione non tenga conto del flusso di processo.
Concordare su cosa si intenda per “tempo di produzione pianificato”. Registrare le pause pianificate, la manutenzione, i cambi di produzione, le operazioni di pulizia e i passaggi da una campagna all’altra secondo le definizioni scritte dello stabilimento. Gli stabilimenti potrebbero classificare alcuni di questi periodi in modo diverso. La coerenza è importante perché modificare il denominatore può influire sulla disponibilità senza modificare le prestazioni delle attrezzature.
Per un bene di produzione in lotti, definire quando l'unità diventa disponibile, quando inizia la produzione, cosa si intende per "interruzione" e cosa determina la chiusura del ciclo. Utilizzare la pianificazione del processo e lo stato delle attrezzature per stabilire la finestra temporale. Distinguere chiaramente motivi quali guasti, configurazione, attesa di materiale, sospensione del processo e pulizia, qualora i dati giustifichino tali categorie.
Utilizzare un tasso ideale approvato per ciascun prodotto
Per definire le prestazioni è necessario uno standard di portata o di ciclo specifico per il prodotto, che rifletta le caratteristiche dell'apparecchiatura e la fase di processo. Un miscelatore può utilizzare chilogrammi al minuto; una pressa per compresse può utilizzare compresse al minuto; un reattore discontinuo può utilizzare uno standard di tempo di ciclo convalidato. Documentare la fonte e il responsabile di ciascuna portata ideale.
Non confrontare prodotti con ricette o finestre operative diverse sulla base di un unico valore generico di velocità. Se il processo non presenta una velocità stabile, concordare con i reparti di ingegneria di processo e qualità un criterio adeguato, basato sul tempo o sulla produzione, prima di pubblicare un confronto dell’OEE.

Esempio pratico: un ciclo di compressione di compresse
I valori riportati di seguito sono puramente indicativi. Servono a illustrare il calcolo; si raccomanda di utilizzare i propri registri di produzione e standard di rendimento approvati.
- Tempo di produzione previsto: 420 minuti
- Durata: 336 minuti
- Produzione effettiva: 378.000 compresse
- Produzione teorica alla velocità ideale del prodotto: 420.000 compresse
- Produzione effettiva: 359.100 compresse
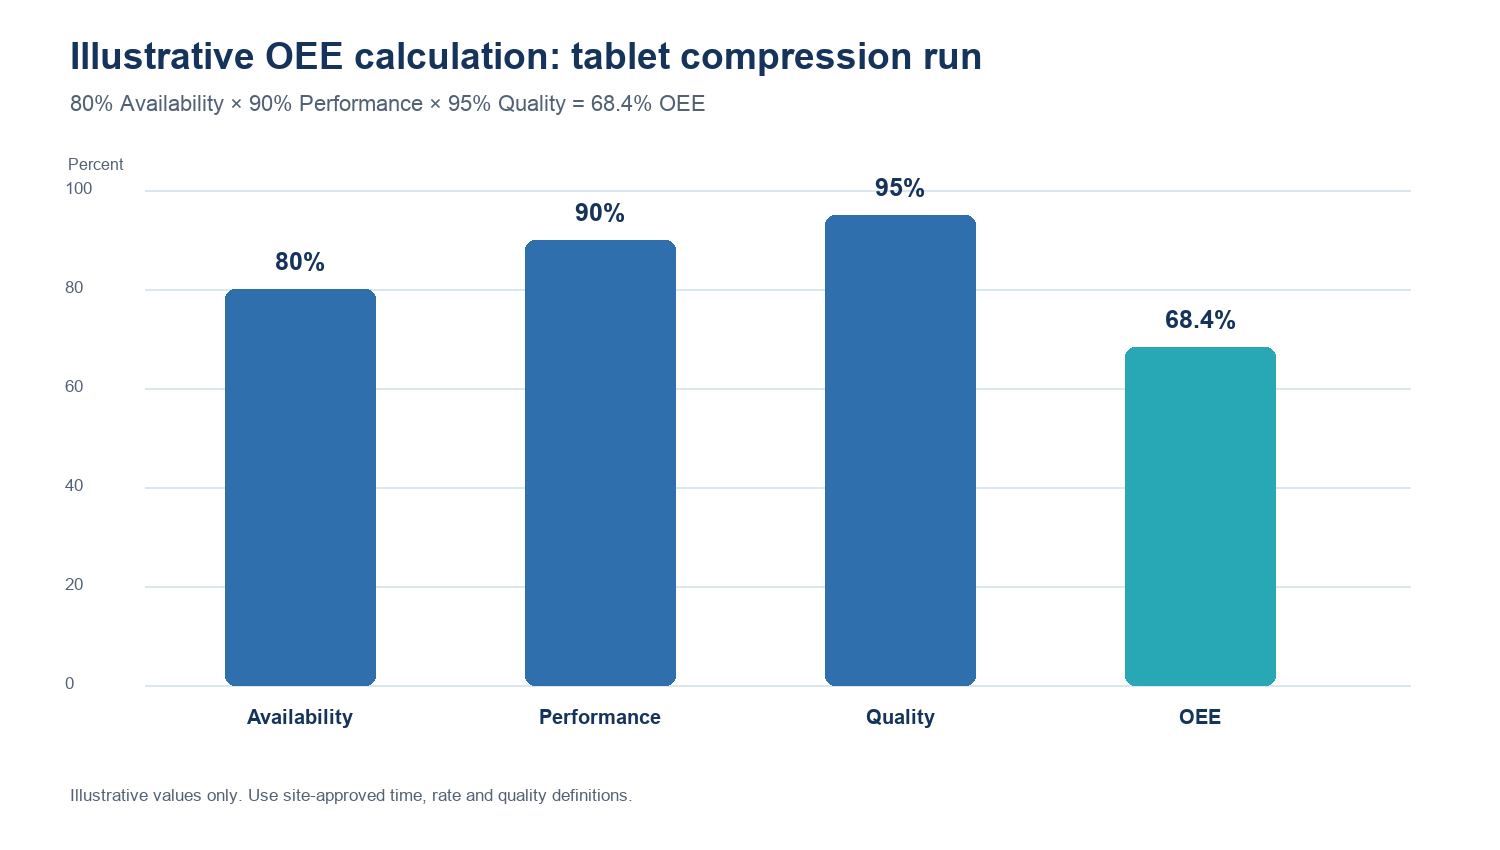
Disponibilità: 336 ÷ 420 = 80%.
Prestazioni: 378.000 ÷ 420.000 = 90%.
Qualità: 359.100 ÷ 378.000 = 95%.
OEE: 80% × 90% × 95% = 68,4%.
Come interpretare il risultato
La perdita maggiore nell'esempio riguarda la disponibilità, ma la percentuale non ne spiega la causa. Suddividi gli 84 minuti di tempo di inattività per evento: guasto alle apparecchiature, configurazione, attesa dei materiali, pausa programmata del processo o altro motivo approvato. Quindi effettua il confronto per prodotto, turno, risorsa e campagna solo quando ogni gruppo utilizza le stesse definizioni.
Verificare i dati di origine prima di assegnare un'azione. La mancanza di eventi di produzione può influire negativamente sulla disponibilità. Un tasso ideale non aggiornato può distorcere le prestazioni. Una definizione di "produzione conforme" specifica per un prodotto può modificare la qualità. Chiedere ai reparti di ingegneria, produzione e qualità di esaminare insieme le regole di calcolo.
Opzioni di elaborazione in batch che modificano il calcolo
- Campagne: decidere come gestire le transizioni tra i lotti e i prodotti.
- Cicli lunghi: acquisire gli stati intermedi quando una singola esecuzione si protrae per diverse ore o turni.
- Uscita variabile: scegliere un'unità di misura uniforme, come chilogrammi, litri, compresse o lotti completati.
- Rielaborazioni e sospensioni: definire in che modo il sito registra i dati in uscita che richiedono un’ulteriore elaborazione o revisione.
- Risorse multiple: misurare ogni fase di collo di bottiglia prima di aggregare i risultati a livello di processo.
Cosa si intende per un buon OEE nel settore farmaceutico?
Non esiste un unico obiettivo OEE valido per tutti i processi farmaceutici. Un obiettivo è utile solo quando lo stabilimento definisce il periodo di riferimento, il mix di prodotti, i confini delle risorse, i tassi ideali e le categorie di perdita. È opportuno confrontare una linea con la propria linea di riferimento e il proprio contesto operativo prima di ricorrere a benchmark esterni.
Inizia con dati sugli eventi coerenti
Utilizzate i segnali del sistema laddove l'apparecchiatura fornisca informazioni affidabili sullo stato delle cose e fornite agli operatori una serie breve e controllata di codici di motivazione per gli eventi che richiedono un'interpretazione umana. Esaminate settimanalmente il tempo non classificato. Correggete il modello degli eventi prima di chiedere ai team di migliorare una percentuale che non sono in grado di spiegare.
Vedi il sito di Accevo Software di monitoraggio delle prestazioni OEE, il Definizione di OEE e il suo pagina di monitoraggio dei micro-arresti. Per le procedure di produzione farmaceutica e i registri di lotto, scopri software per la produzione farmaceutica.
Domande sull'OEE per i team di produzione farmaceutica
È possibile calcolare l'OEE per un processo a lotti in uno stabilimento?
Sì, quando il team definisce i limiti dell'attrezzatura, la finestra di produzione, gli stati di funzionamento, lo standard di produzione e la regola di accettazione dei prodotti. Un processo a lotti con cicli lunghi o variabili potrebbe richiedere un metodo basato sul tempo o sulla quantità di processo che si adatti all'attrezzatura. Registrare il metodo insieme al risultato.
La pulizia e il cambio di produzione devono essere considerati tempi di inattività?
Utilizzare la definizione di “tempo di produzione pianificato” dello stabilimento. Alcuni siti escludono dal denominatore i tempi previsti per la pulizia o il cambio di produzione; altri includono periodi selezionati per evidenziare la perdita di capacità. Scegliere una regola, documentarla e applicarla in modo uniforme a tutti i beni oggetto di confronto.
Un OEE più elevato garantisce sempre un risultato migliore del lotto?
L'OEE descrive l'utilizzo delle attrezzature in base a regole definite relative a tempo, rendimento e qualità. Non sostituisce gli indicatori relativi alla qualità del prodotto, alla resa, al tempo di ciclo, al rispetto delle scadenze o alla conformità. Esaminate insieme questi indicatori in modo che l'obiettivo OEE non incoraggi il team a lavorare più velocemente a scapito dei controlli di processo.
Quale unità dovrebbe utilizzare un impianto di betonaggio?
Scegliere un'unità di misura adeguata alla fase di processo misurata, ad esempio chilogrammi, litri, compresse o lotti completati. Mantenere coerenti l'unità di misura e il tasso ideale per il prodotto e l'asset. Non includere output di natura diversa in un unico tasso senza un metodo di conversione documentato.
Conserva le regole di calcolo nella dashboard
Annotare i limiti dell'attrezzatura, i tempi previsti, le definizioni delle interruzioni, i ritmi ideali e le regole per una produzione di qualità accanto al rapporto OEE. Quando cambiano un prodotto, una ricetta, un programma o una macchina, verificare se tali regole siano ancora adeguate. Questo contesto aiuta il turno successivo a interpretare un’eventuale variazione della percentuale.
