要计算 制药批量工艺的OEE, ,定义被测产品的设备边界、计划生产时间、运行事件、预期产量和合格产量。然后,采用一套适用于所有班次和生产批次的规则,计算“可用性 × 性能 × 质量”。.
OEE计算公式
OEE = 可用性 × 性能 × 质量
- 可用性 = 运行时间 ÷ 计划生产时间
- 业绩 = 实际总产量 ÷ 按批准的理想产量计算的理论产量
- 质量 = 优质产量 ÷ 总产量
该乘法结合了三个比例,正如在 OEE 因素指南. 有效的计算还能保留底层的时间、数量和损失数据,以便您的团队能够调查原因。.
首先定义批处理的边界
压片机、制粒机、流化床干燥机、混合机和包装线各自都有不同的启停事件。请说明OEE数值代表的是哪项设备或哪个工艺阶段。如果一个批次要经过多台设备,除非测量方法已考虑工艺流程,否则不要将这些设备的生产时间合并为一个百分比。.
就何谓“计划生产时间”达成一致。根据工厂的书面定义,记录计划内的休息时间、维护、换线、清洁以及生产活动转换时间。各工厂对其中某些时段的分类可能有所不同。保持一致性至关重要,因为改变分母可能会影响设备可用率,而设备性能本身并未发生变化。.
对于批量资产,需定义单位何时可用、何时开始生产、何时视为停产,以及何时结束生产。利用工艺计划和设备状态来确定时间窗口。当数据支持这些分类时,应将故障、调试、等待物料、工艺暂停和清洁等原因区分开来。.
对每种产品均采用经批准的理想费率
性能指标需要制定反映设备和工艺步骤的产品特定速率或循环标准。混合机可能采用“千克/分钟”作为单位;压片机可能采用“片/分钟”作为单位;批次反应器可能采用经过验证的循环时间标准。应记录每个理想速率的来源和负责人。.
请勿将工艺配方或运行窗口不同的产品与一个通用速度进行比较。如果工艺没有稳定的速率,在发布OEE比较结果之前,应与工艺工程和质量部门商定一个合适的时间或产量基准。.

示例:一次片剂压片操作
以下数值仅供参考。它们展示了计算过程;请使用您自己经批准的生产记录和率标准。.
- 计划生产时间:420分钟
- 片长:336分钟
- 实际产量:378,000片
- 该产品在理想生产率下的理论产量:420,000片
- 良好产量:359,100片
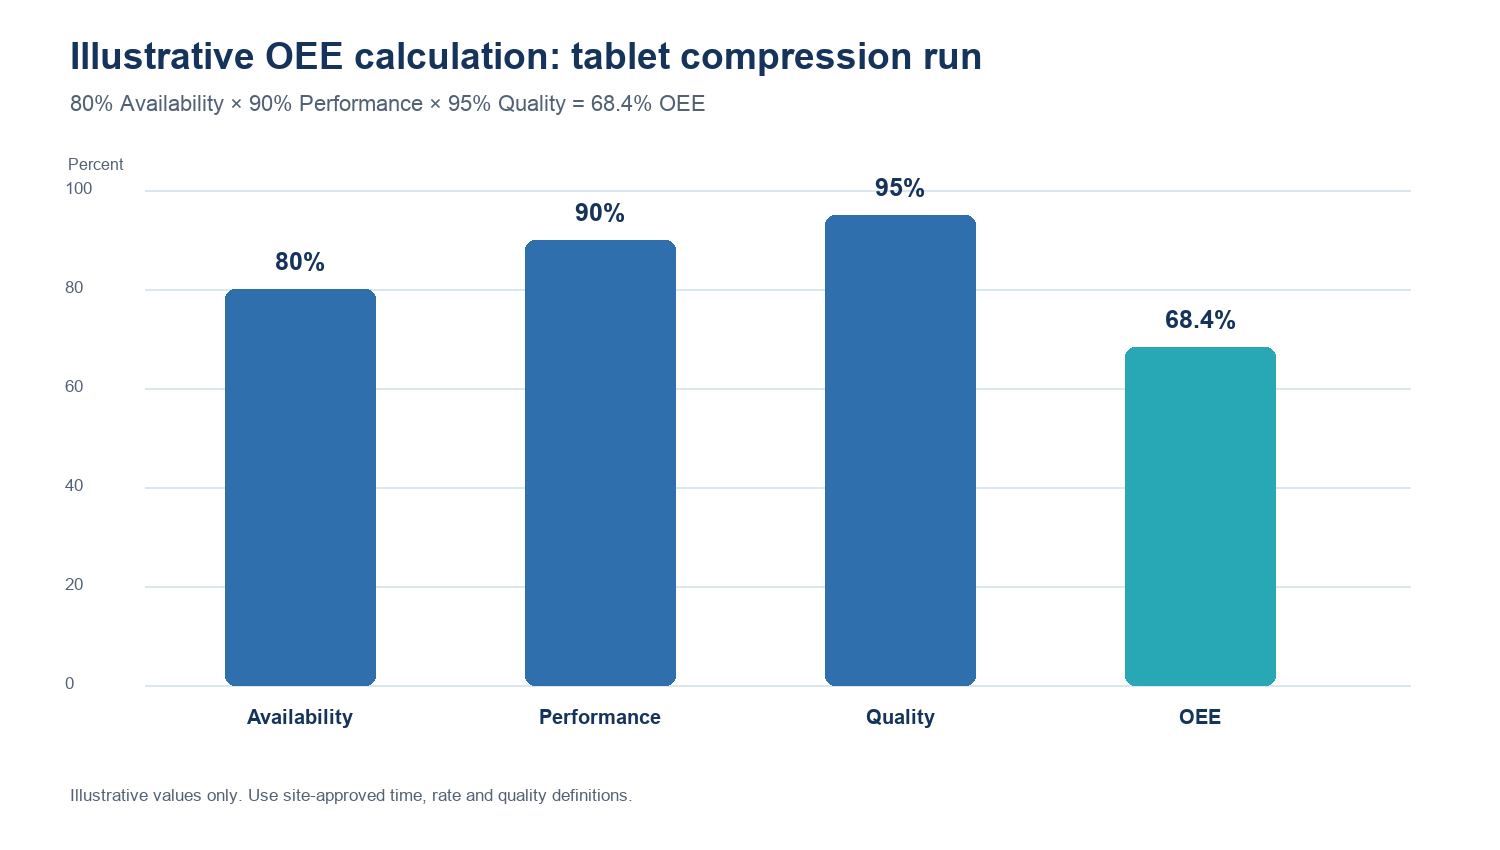
库存情况: 336 ÷ 420 = 80%。.
性能: 378,000 ÷ 420,000 = 90%。.
质量: 359,100 ÷ 378,000 = 95%。.
OEE: 80% × 90% × 95% = 68.4%。.
如何解读结果
该示例中损失最大的是“可用性”,但该百分比并不能说明原因。请按事件类型细分这84分钟的非运行时间:设备故障、调试、等待物料、计划内的工艺暂停或其他经批准的原因。然后,仅在各组采用相同定义的情况下,按产品、班次、资产和活动进行比较。.
在分配操作之前,请先检查源数据。缺失的运行事件可能会降低“可用性”指标。过时的理想率可能会导致“性能”指标出现偏差。针对特定产品的合格产出定义可能会影响“质量”指标。请工程、生产和质量部门共同审核计算规则。.
会改变计算结果的批处理选项
- 活动: 决定如何处理批次和产品之间的过渡。.
- 长周期: 当单次运行持续数小时或跨越多个班次时,捕获其中间状态。.
- 可变输出: 选择一种统一的计量单位,例如千克、升、片剂或已完成的批次。.
- 返工和暂缓: 定义该网站如何记录需要进一步处理或审核的输出内容。.
- 多个资产: 在将整个流程的结果汇总之前,应先分别测量每个瓶颈阶段。.
在制药行业,什么样的OEE才算好?
没有一个通用的OEE目标能适用于所有制药工艺。只有当工厂明确了时间基准、产品组合、资产范围、理想产量和损失类别后,目标才能发挥作用。在使用外部基准之前,应先将生产线与其自身的基准线和运行环境进行比较。.
从一致的事件数据开始
在设备能反映可靠状态的情况下,应使用机器信号;对于需要人工判断的事件,应向操作员提供一套简短且经过控制的理由代码。每周审查未分类事件。在要求团队提高某个无法解释的百分比之前,应先修正事件模型。.
参见 Accevo 的 OEE绩效监控软件,在 OEE的定义 及其 微停监测页面. 有关制药生产执行和批次记录,请参阅 制药生产软件.
面向制药生产团队的OEE问题
工厂能否计算批量工艺的OEE?
是的,当团队确定设备边界、生产窗口、运行状态、产量标准和合格产品规则时。对于周期较长或周期不定的批次工艺,可能需要采用适合该设备的基于时间或基于工艺量的方法。应将该方法及结果记录在案。.
清洁和换线是否应计入停机时间?
使用该工厂的计划生产时间定义。有些工厂在分母中不包含计划内的清洁或换线时间;有些工厂则会将特定时段纳入分母,以反映产能损失。请选择一种规则,将其记录下来,并在比较的所有资产中统一应用该规则。.
更高的OEE是否总是意味着更好的批次结果?
OEE 用于衡量设备在既定时间、效率和质量规则下的运行情况。它不能替代产品质量、良率、节拍时间、进度遵守情况或合规性等指标。应综合审视各项指标,以确保 OEE 目标不会促使团队为了加快生产速度而牺牲工艺控制。.
搅拌站应该使用哪种计量单位?
选择与所测过程步骤相匹配的单位,例如千克、升、片剂或完成的批次。确保产品和资产的单位及理想速率保持一致。在没有记录在案的换算方法的情况下,请勿将不同类型的产出合并为一个速率。.
将计算规则保留在仪表盘中
请在OEE报告旁边注明设备边界、计划时间、停机定义、理想产量和合格产品规则。当产品、配方、排程或设备发生变更时,请审查这些规则是否仍然适用。这些背景信息有助于下一班次理解百分比变化背后的原因。.
