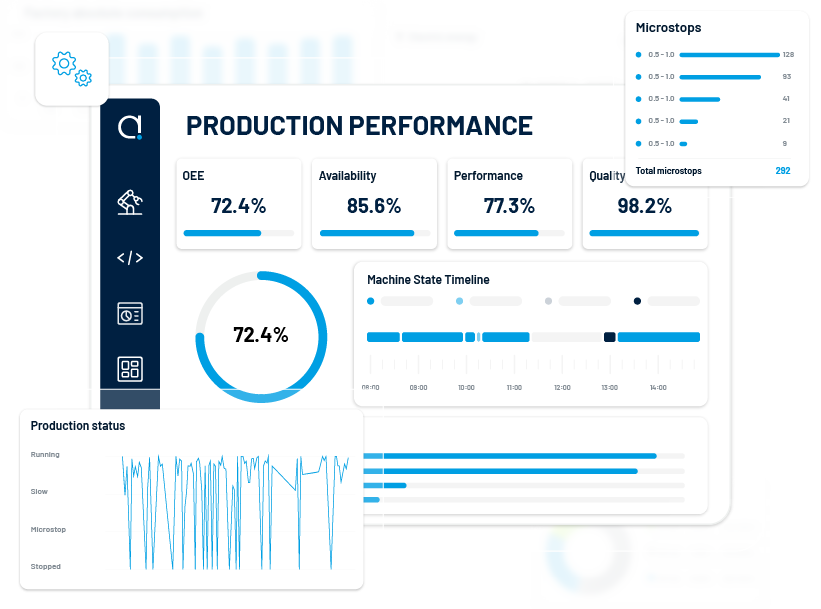
Para calcular OEE para procesos de lotes farmacéuticos, definir los límites del equipo, el tiempo de producción previsto, los eventos de funcionamiento, el ritmo de producción esperado y la producción válida del producto que se está midiendo. A continuación, calcular la disponibilidad × el rendimiento × la calidad utilizando un único conjunto de reglas para todos los turnos y campañas.
La fórmula del OEE
OEE = Disponibilidad × Rendimiento × Calidad
- Disponibilidad = Tiempo de ejecución ÷ Tiempo de producción previsto
- Rendimiento = Producción total real ÷ Producción teórica al ritmo ideal aprobado
- Calidad = Producción buena ÷ Producción total
La multiplicación combina tres proporciones, tal y como se describe en el Guía sobre los factores del OEE. Además, un cálculo adecuado conserva los datos subyacentes sobre tiempo, cantidad y pérdidas, de modo que tu equipo pueda investigar las causas.
Define primero el límite del proceso por lotes
Una prensa de comprimidos, un granulador, un secador de lecho fluidizado, un mezclador y una línea de envasado tienen, cada uno, diferentes eventos de inicio y parada. Indica a qué activo o etapa del proceso corresponde la cifra de OEE. Si un lote pasa por varios equipos, no sumes sus tiempos de producción en un único porcentaje, a menos que el método de medición tenga en cuenta el flujo del proceso.
Acordad qué se considera tiempo de producción planificado. Registrad las pausas planificadas, el mantenimiento, los cambios de línea, la limpieza y las transiciones entre campañas de acuerdo con las definiciones escritas de la planta. Es posible que algunas plantas clasifiquen algunos de estos periodos de forma diferente. La coherencia es importante, ya que modificar el denominador puede alterar la disponibilidad sin que cambie el rendimiento de los equipos.
En el caso de un activo por lotes, define cuándo estará disponible la unidad, cuándo comienza la producción, qué se considera una parada y qué da por finalizada la tirada. Utiliza el calendario del proceso y el estado del equipo para establecer el intervalo de tiempo. Distingue claramente motivos como averías, puesta a punto, espera de material, interrupción del proceso y limpieza cuando los datos respalden dichas categorías.
Utiliza un tipo de interés ideal homologado para cada producto
El rendimiento requiere una tasa específica del producto o un estándar de ciclo que refleje el equipo y la etapa del proceso. Una mezcladora puede utilizar kilogramos por minuto; una comprimidora, comprimidos por minuto; y un reactor discontinuo, un estándar de tiempo de ciclo validado. Documenta la fuente y el responsable de cada tasa ideal.
No compares productos con recetas o intervalos de funcionamiento diferentes con una velocidad genérica. Si el proceso no tiene una cadencia estable, acuerda con los departamentos de ingeniería de procesos y calidad una base temporal o de producción adecuada antes de publicar una comparación de la OEE.

Ejemplo práctico: un proceso de compresión de comprimidos
Los siguientes valores son meramente ilustrativos. Muestran el cálculo aritmético; utilice sus propios registros de producción y normas de rendimiento homologados.
- Tiempo de producción previsto: 420 minutos
- Duración: 336 minutos
- Producción real: 378 000 comprimidos
- Rendimiento teórico a la cadencia ideal del producto: 420 000 comprimidos
- Producción: 359 100 comprimidos
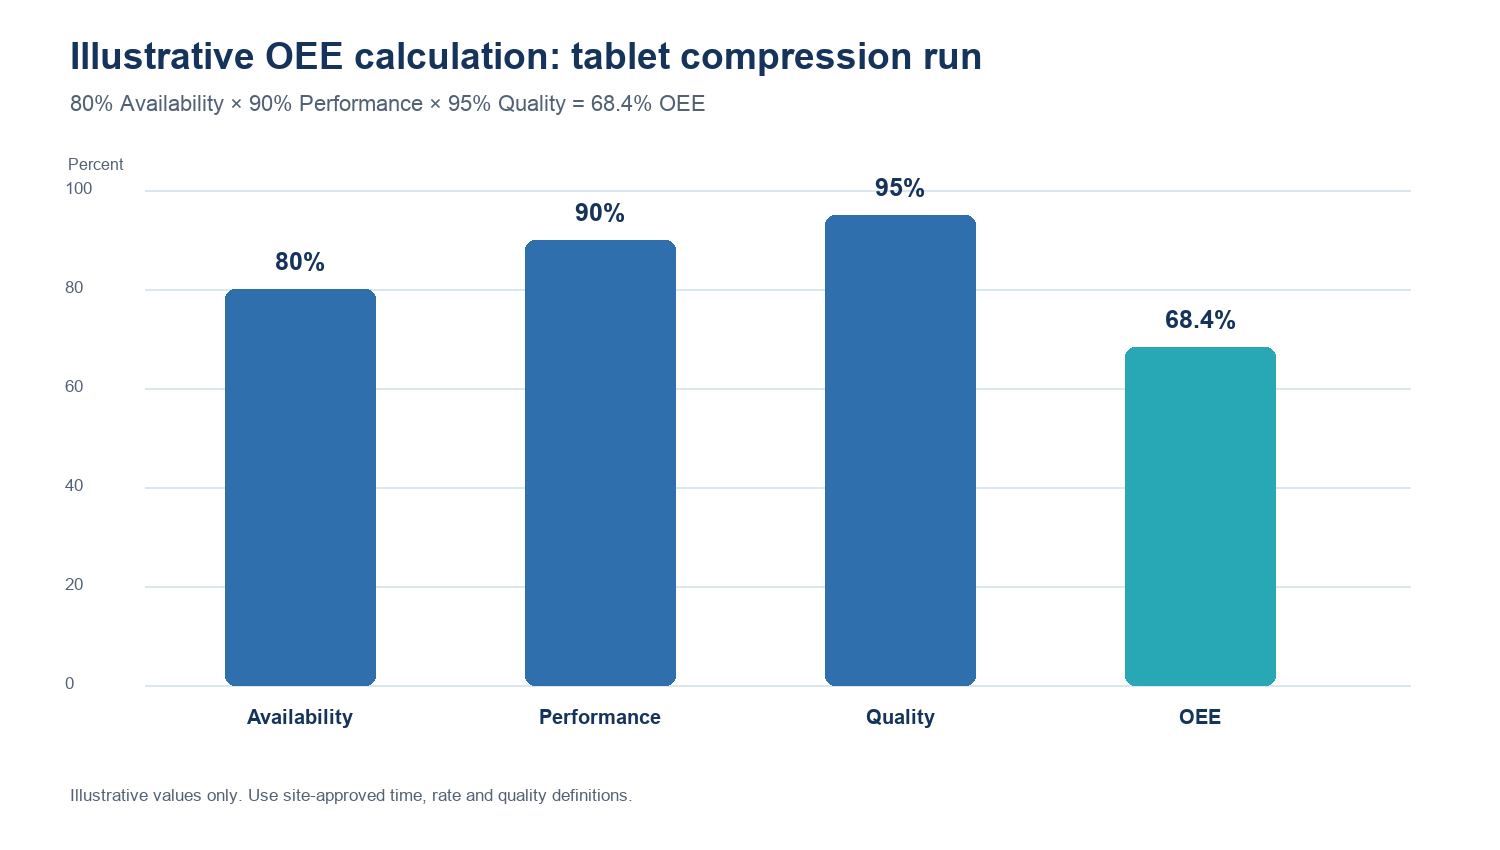
Disponibilidad: 336 ÷ 420 = 80%.
Rendimiento: 378 000 ÷ 420 000 = 90%.
Calidad: 359 100 ÷ 378 000 = 95%.
OEE: 80% × 90% × 95% = 68,4%.
Cómo interpretar el resultado
La mayor pérdida del ejemplo se produce en la disponibilidad, pero el porcentaje no explica la causa. Desglosa los 84 minutos de tiempo de inactividad por tipo de incidente: avería del equipo, configuración, espera de materiales, pausa planificada del proceso u otra razón autorizada. A continuación, compara los datos por producto, turno, activo y campaña, pero solo cuando cada grupo utilice las mismas definiciones.
Comprueba los datos de origen antes de asignar una acción. La falta de eventos de ejecución puede reducir la disponibilidad. Una tasa ideal desactualizada puede distorsionar el rendimiento. Una definición de «producto en buen estado» específica para cada producto puede alterar la calidad. Pide a los departamentos de ingeniería, producción y calidad que revisen conjuntamente las reglas de cálculo.
Opciones de procesamiento por lotes que modifican el cálculo
- Campañas: decidir cómo gestionar las transiciones entre lotes y productos.
- Ciclos largos: registrar los estados intermedios cuando una sola ejecución se prolonga durante varias horas o turnos.
- Salida variable: Selecciona una unidad coherente, como kilogramos, litros, comprimidos o lotes completados.
- Reelaboraciones y retenciones: definir cómo el sitio registra los datos de salida que requieren un procesamiento o una revisión posteriores.
- Varios activos: Mide cada etapa de cuello de botella antes de combinar los resultados de todo el proceso.
¿Qué se considera un buen OEE en el sector farmacéutico?
No existe un objetivo de OEE único que se adapte a todos los procesos farmacéuticos. Un objetivo solo resulta útil cuando la planta define el periodo de referencia, la gama de productos, el alcance de los activos, los índices ideales y las categorías de pérdidas. Se debe comparar una línea de producción con su propia referencia y su contexto operativo antes de utilizar valores de referencia externos.
Empieza con datos de eventos coherentes
Utiliza las señales de la máquina cuando el equipo muestre estados fiables y ofrece a los operadores un conjunto breve y controlado de códigos de motivo para aquellos eventos que requieran un contexto humano. Revisa cada semana el tiempo no clasificado. Corrige el modelo de eventos antes de pedir a los equipos que mejoren un porcentaje que no puedan explicar.
Consulta la página de Accevo Software de seguimiento del rendimiento del OEE, El Definición de OEE y su página de seguimiento de microparadas. Para la ejecución de procesos farmacéuticos y los registros de lotes, consulta software para la fabricación de productos farmacéuticos.
Preguntas sobre el OEE para equipos de producción farmacéutica
¿Puede una planta calcular el OEE de un proceso por lotes?
Sí, cuando el equipo define los límites del equipo, la ventana de producción, los estados de funcionamiento, la norma de rendimiento y la regla de producto apto. Un proceso por lotes con ciclos largos o variables puede requerir un método basado en el tiempo o en la cantidad de proceso que se adapte al equipo. Anota el método junto con el resultado.
¿Deberían considerarse tiempo de inactividad las tareas de limpieza y cambio de producción?
Utiliza la definición de «tiempo de producción planificado» de la planta. Algunas plantas excluyen del denominador los tiempos de limpieza o cambio de producción planificados; otras incluyen períodos seleccionados para poner de manifiesto la pérdida de capacidad. Elige una norma, documéntala y aplícala de la misma manera a todos los activos que compares.
¿Un OEE más alto siempre implica un mejor resultado del lote?
El OEE describe el uso de los equipos en función de unas normas definidas en materia de tiempo, rendimiento y calidad. No sustituye a los indicadores de calidad del producto, rendimiento, tiempo de ciclo, cumplimiento de los plazos ni cumplimiento normativo. Es importante revisar estos indicadores conjuntamente para que el objetivo de OEE no anime al equipo a acelerar el ritmo a costa de descuidar los controles del proceso.
¿Qué unidad debería utilizar una planta de hormigón?
Elige una unidad que se ajuste a la fase del proceso que se está midiendo, como kilogramos, litros, comprimidos o lotes completados. Mantén la unidad y la tasa ideal coherentes para el producto y el activo. No sumes resultados de tipos distintos en una misma tasa sin un método de conversión documentado.
Mantén las reglas de cálculo en el panel de control
Anota los límites del equipo, el tiempo previsto, las definiciones de parada, los ritmos ideales y las reglas de producción de calidad junto al informe de OEE. Cuando cambie un producto, una receta, un horario o una máquina, comprueba si esas reglas siguen siendo adecuadas. Ese contexto ayuda al siguiente turno a interpretar cualquier variación en el porcentaje.
