Zur Berechnung OEE für pharmazeutische Chargenprozesse, legen Sie die Anlagengrenze, die geplante Produktionszeit, die Produktionsereignisse, die erwartete Produktionsrate und die einwandfreie Produktionsmenge für das zu messende Produkt fest. Berechnen Sie anschließend die Verfügbarkeit × Leistung × Qualität anhand eines einheitlichen Regelwerks für alle Schichten und Produktionskampagnen.
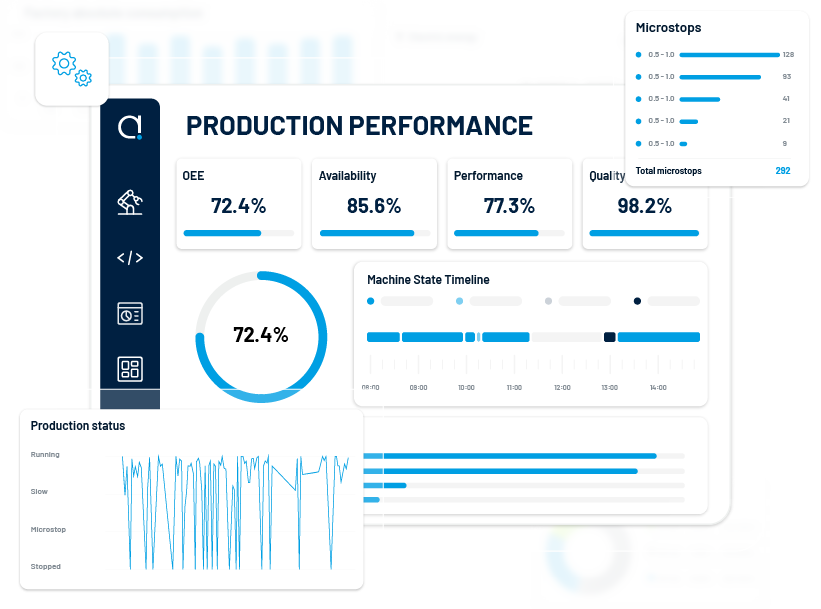
Die OEE-Formel
OEE = Verfügbarkeit × Leistung × Qualität
- Verfügbarkeit = Laufzeit ÷ geplante Produktionszeit
- Leistung = Tatsächliche Gesamtleistung ÷ Theoretische Leistung bei der genehmigten Sollleistung
- Qualität = Guter Ertrag ÷ Gesamtertrag
Die Multiplikation kombiniert drei Verhältnisse, wie im Leitfaden zu den OEE-Faktoren. Eine aussagekräftige Auswertung bewahrt zudem die zugrunde liegenden Zeit-, Mengen- und Verlustdaten, sodass Ihr Team die Ursachen untersuchen kann.
Legen Sie zunächst die Grenze des Batch-Prozesses fest
Eine Tablettenpresse, ein Granulator, ein Fließbetttrockner, ein Mischer und eine Verpackungslinie weisen jeweils unterschiedliche Start- und Stopp-Ereignisse auf. Geben Sie an, welche Anlage oder Prozessstufe die OEE-Zahl repräsentiert. Wenn eine Charge mehrere Anlagen durchläuft, dürfen deren Produktionszeiten nicht zu einem Prozentsatz zusammengefasst werden, es sei denn, die Messmethode berücksichtigt den Prozessablauf.
Einigen Sie sich darauf, was als geplante Produktionszeit gilt. Erfassen Sie geplante Pausen, Wartungsarbeiten, Umrüstungen, Reinigungsarbeiten und Kampagnenwechsel gemäß den schriftlich festgelegten Definitionen des Standorts. Die einzelnen Werke können einige dieser Zeiträume möglicherweise anders klassifizieren. Einheitlichkeit ist wichtig, da eine Änderung des Nenners die Verfügbarkeit beeinflussen kann, ohne dass sich die Anlagenleistung ändert.
Legen Sie für ein Chargenobjekt fest, wann die Einheit verfügbar wird, wann die Produktion beginnt, was als Unterbrechung gilt und wodurch der Durchlauf beendet wird. Legen Sie das Zeitfenster anhand des Prozessplans und des Anlagenzustands fest. Unterscheiden Sie Gründe wie Ausfall, Rüstzeit, Warten auf Material, Prozessunterbrechung und Reinigung, sofern die Daten diese Kategorien unterstützen.
Verwenden Sie für jedes Produkt einen genehmigten Referenzzinssatz.
Für die Leistungsbewertung ist ein produktspezifischer Durchsatz- oder Zyklusstandard erforderlich, der die Anlage und den Prozessschritt widerspiegelt. Bei einem Mischer kann dies Kilogramm pro Minute sein, bei einer Tablettenpresse Tabletten pro Minute und bei einem Chargenreaktor ein validierter Zykluszeitstandard. Dokumentieren Sie die Quelle und den Verantwortlichen für jeden idealen Durchsatz.
Vergleichen Sie keine Produkte mit unterschiedlichen Rezepturen oder Betriebsfenstern anhand einer einzigen pauschalen Geschwindigkeit. Wenn der Prozess keine konstante Durchsatzrate aufweist, einigen Sie sich vor der Veröffentlichung eines OEE-Vergleichs mit der Verfahrenstechnik und der Qualitätssicherung auf eine geeignete Zeit- oder Produktionsmengenbasis.

Beispiel: Ein Tablettenpressvorgang
Die folgenden Werte dienen lediglich der Veranschaulichung. Sie zeigen die Berechnungsgrundlage; verwenden Sie Ihre eigenen genehmigten Produktionsaufzeichnungen und Leistungsnormen.
- Geplante Produktionszeit: 420 Minuten
- Laufzeit: 336 Minuten
- Tatsächliche Produktionsmenge: 378.000 Tabletten
- Theoretische Produktionsleistung bei optimaler Produktionsgeschwindigkeit: 420.000 Tabletten
- Gute Produktionsleistung: 359.100 Tabletten
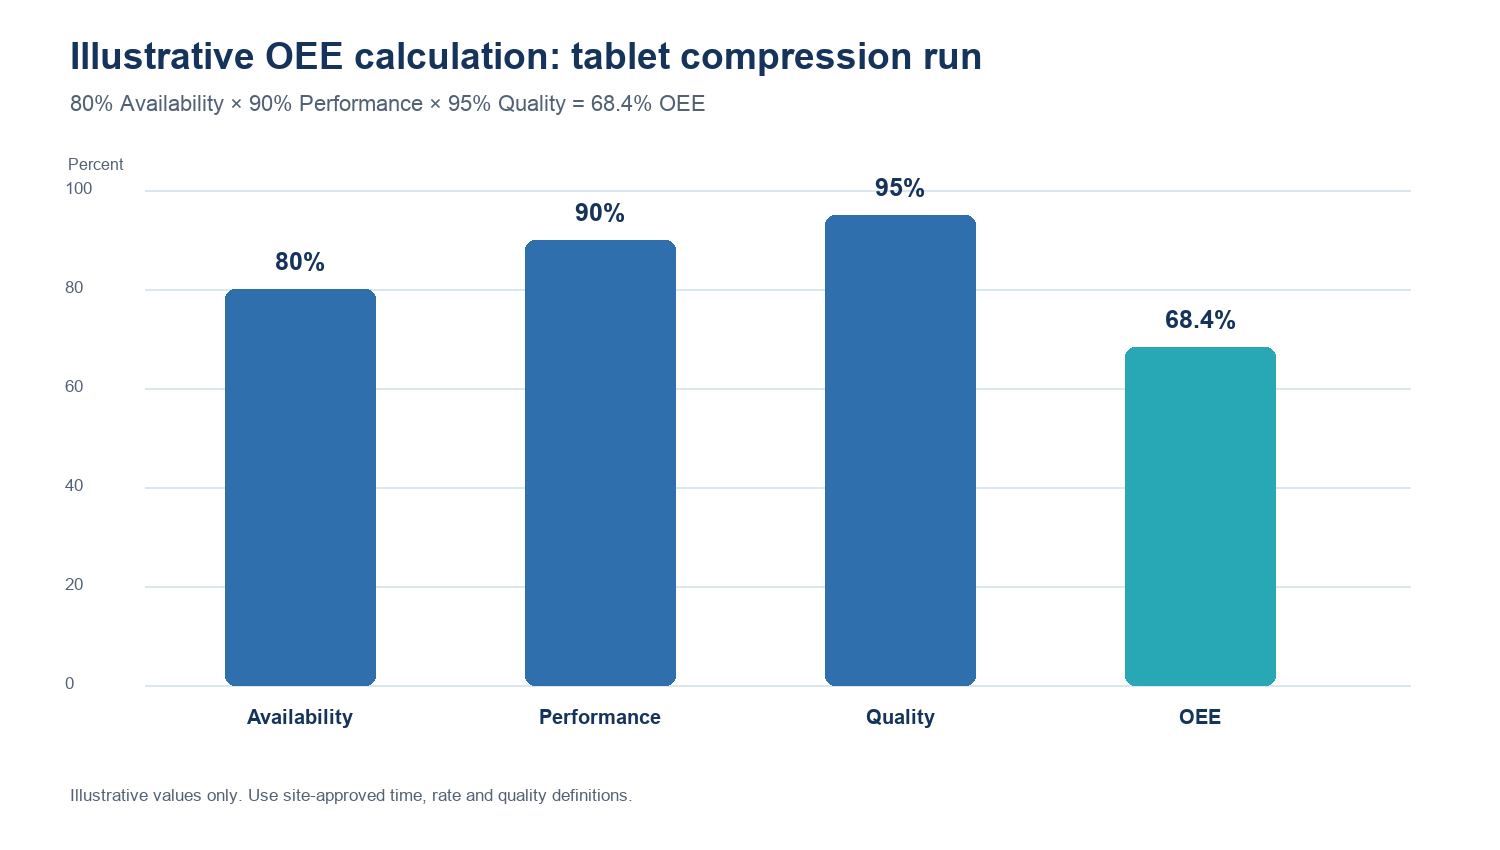
Verfügbarkeit: 336 ÷ 420 = 80%.
Leistung: 378.000 ÷ 420.000 = 90%.
Qualität: 359.100 ÷ 378.000 = 95%.
OEE: 80% × 90% × 95% = 68,4%.
So interpretieren Sie das Ergebnis
Der größte Verlust in diesem Beispiel ist im Bereich „Verfügbarkeit“ zu verzeichnen, doch der prozentuale Anteil gibt keinen Aufschluss über die Ursache. Schlüsseln Sie die 84 Minuten außerhalb der Laufzeit nach Ereignissen auf: Gerätefehler, Einrichtung, Warten auf Materialien, geplante Prozesspause oder ein anderer genehmigter Grund. Führen Sie dann einen Vergleich nach Produkt, Schicht, Anlage und Kampagne durch – jedoch nur, wenn für jede Gruppe dieselben Definitionen verwendet werden.
Überprüfen Sie die Quelldaten, bevor Sie eine Maßnahme zuweisen. Fehlende Produktionsereignisse können die Verfügbarkeit beeinträchtigen. Ein veralteter Sollwert kann die Leistung verfälschen. Eine produktspezifische Definition für „gute Produktion“ kann die Qualität beeinflussen. Bitten Sie die Abteilungen Technik, Produktion und Qualität, die Berechnungsregeln gemeinsam zu überprüfen.
Optionen für die Stapelverarbeitung, die die Berechnung beeinflussen
- Kampagnen: Entscheiden Sie, wie Übergänge zwischen Chargen und Produkten behandelt werden sollen.
- Lange Zyklen: Zwischenzustände erfassen, wenn ein einzelner Durchlauf sich über mehrere Stunden oder Schichten erstreckt.
- Variable Ausgabe: Wählen Sie eine einheitliche Maßeinheit aus, beispielsweise Kilogramm, Liter, Tabletten oder fertige Chargen.
- Nacharbeit und Rückstellungen: Legen Sie fest, wie die Website Daten erfasst, die einer weiteren Verarbeitung oder Überprüfung bedürfen.
- Mehrere Vermögenswerte: Messen Sie jede Engpassstufe, bevor Sie die Ergebnisse eines gesamten Prozesses zusammenfassen.
Was gilt in der Pharmabranche als guter OEE?
Es gibt kein einheitliches OEE-Ziel, das für jeden pharmazeutischen Prozess geeignet ist. Ein Ziel ist nur dann hilfreich, wenn das Werk die Zeitbasis, den Produktmix, den Anlagenumfang, die idealen Raten und die Verlustkategorien festlegt. Vergleichen Sie eine Produktionslinie zunächst mit ihrer eigenen Basislinie und ihrem Betriebskontext, bevor Sie externe Benchmarks heranziehen.
Beginnen Sie mit konsistenten Ereignisdaten
Verwenden Sie Maschinensignale, wenn die Anlagen zuverlässige Zustände anzeigen, und stellen Sie den Bedienern eine kurze, kontrollierte Liste von Begründungscodes für Ereignisse zur Verfügung, die eine menschliche Einordnung erfordern. Überprüfen Sie jede Woche die nicht klassifizierte Zeit. Korrigieren Sie das Ereignismodell, bevor Sie die Teams auffordern, einen Prozentsatz zu verbessern, den sie nicht erklären können.
Siehe Accevo’s Software zur Überwachung der OEE-Leistungdie Definition von OEE und seine Überwachungsseite für Mikro-Stopps. Weitere Informationen zu pharmazeutischen Produktionsabläufen und Chargenprotokollen finden Sie unter Software für die Pharmaproduktion.
OEE-Fragen für Teams in der pharmazeutischen Produktion
Kann ein Werk die OEE für einen Chargenprozess berechnen?
Ja, wenn das Team die Anlagengrenzen, das Produktionsfenster, die Betriebszustände, die Normleistung und die Regel für die Gutausbeute festlegt. Bei einem Chargenprozess mit langen oder variablen Zyklen ist möglicherweise eine zeitbasierte oder prozessmengenbezogene Methode erforderlich, die zur Anlage passt. Halten Sie die Methode zusammen mit dem Ergebnis fest.
Sollten Reinigung und Umrüstung als Ausfallzeit gelten?
Verwenden Sie die Definition der geplanten Produktionszeit des Werks. An einigen Standorten werden geplante Reinigungs- oder Umrüstzeiten aus dem Nenner ausgeschlossen; an anderen werden ausgewählte Zeiträume einbezogen, um Kapazitätsverluste aufzudecken. Wählen Sie eine Regel aus, dokumentieren Sie diese und wenden Sie sie einheitlich auf alle zu vergleichenden Anlagen an.
Bedeutet eine höhere OEE immer ein besseres Chargenergebnis?
Die OEE beschreibt den Anlageneinsatz im Hinblick auf festgelegte Zeit-, Leistungs- und Qualitätsvorgaben. Sie ersetzt jedoch nicht die Kennzahlen für Produktqualität, Ausbeute, Taktzeit, Termintreue oder Compliance. Prüfen Sie die Kennzahlen gemeinsam, damit ein OEE-Ziel das Team nicht dazu verleitet, auf Kosten der Prozesskontrolle schneller zu arbeiten.
Welche Einheit sollte eine Mischanlage verwenden?
Wählen Sie eine Einheit, die dem gemessenen Prozessschritt entspricht, z. B. Kilogramm, Liter, Tabletten oder fertige Chargen. Achten Sie darauf, dass die Einheit und die ideale Rate für das Produkt und die Anlage einheitlich sind. Fassen Sie unterschiedliche Ausgabegrößen nicht ohne eine dokumentierte Umrechnungsmethode zu einer einzigen Rate zusammen.
Behalten Sie die Berechnungsregeln im Dashboard bei
Notieren Sie die Anlagengrenzen, die geplante Zeit, die Stoppdefinitionen, die Sollwerte und die Regeln für die Gutausbeute neben dem OEE-Bericht. Wenn sich ein Produkt, ein Rezept, ein Zeitplan oder eine Maschine ändert, prüfen Sie, ob diese Regeln noch zutreffen. Dieser Kontext hilft der nächsten Schicht dabei, eine Veränderung des Prozentsatzes zu interpretieren.
