

Un sistema di raccolta dati di produzione (PDCS) raccolgono informazioni su ciò che avviene sul campo di lavoro e le trasformano in registri di produzione utilizzabili. Possono combinare i segnali automatici provenienti dalle macchine con le annotazioni degli operatori, quindi aggiungere timestamp e informazioni di contesto come l’asset, il prodotto, l’ordine o il turno. I produttori utilizzano questi registri per monitorare i progressi della produzione, indagare sulle perdite e fornire altri sistemi con dati operativi affidabili.
PDCS è un termine descrittivo e non un standard industriale o una lista di funzionalità fissa. Funzioni simili possono essere chiamate acquisizione dei dati della macchina, raccolta dei dati sul posto di lavoro o monitoraggio della produzione. La domanda pratica è quali eventi e misurazioni il sistema cattura, come li controlla e dove vengono archiviate le registrazioni risultanti.
Quali dati vengono raccolti da PDCS?
I dati dipendono dal processo e dalle decisioni che l'impianto deve prendere. Alcuni esempi comuni includono:
- Eventi macchina: Stati di funzionamento in esecuzione, in stato di attesa, di guasto e di commutazione; allarmi; tempi di avvio e arresto.
- Quantità di produzione: Conti validi, respinti e rielaborati, conteggi ciclici e unità completate.
- Valori del processo: risultati selezionati relativi a temperature, pressioni, velocità o quantità di energia, con unità e data e ora di riferimento.
- Registri dell'operatore: codici di causa dei guasti, controlli, correzioni e commenti che una macchina non è in grado di dedurre.
- Contesto: l’attrezzatura, la linea, il prodotto, il lotto, l’ordine di produzione, il materiale o il turno associati a ciascun evento.
Un segnale da solo raramente risponde a una domanda relativa alla produzione. Ad esempio, un PLC può segnalare che un trasportatore è stato interrotto alle 10:14. Il registro di produzione utile identifica inoltre quale linea e quale ordine erano in funzione, quando l'interruzione è avvenuta e se la ragione sia stata un blocco, un cambio o la mancanza di materiale.

Come funziona la raccolta dei dati di produzione?
Innanzitutto, il sistema si connette a fonti dati approvate. A seconda dell'attrezzatura, ciò può includere PLC, sensori, interfacce macchina, protocolli industriali come OPC UA, o un pannello di controllo. Raccoglie gli eventi e i valori, registra il loro tempo e la loro origine e può memorizzarli in buffer durante un'interruzione della rete. Successivamente applica regole definite per le unità, i limiti degli eventi, i valori mancanti e i record duplicati.
Il passo successivo è la contextualizzazione: collegare un evento o una misurazione della macchina all'asset, all'ordine, al prodotto e al periodo di tempo corretti. I dati puliti e contextualizzati possono essere archiviati per l'analisi o trasmessi al MES, al monitoraggio OEE, alla reportistica e ad altri sistemi autorizzati. Ogni connessione richiede una definizione concordata dei dati inviati e ricevuti.
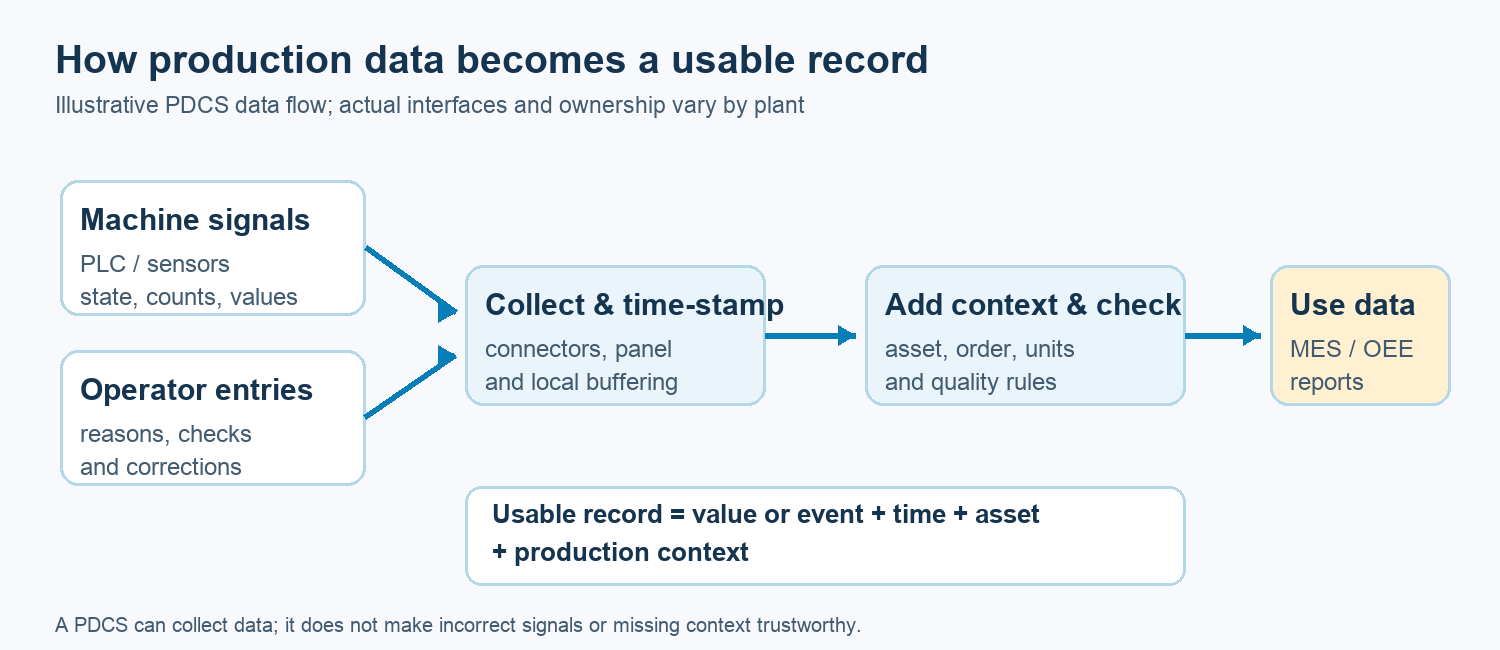
Dati automatici e input dell'operatore
La cattura automatica è utile per eventi frequenti come gli stati delle macchine, i conteggi e i valori dei processi. Riduce la necessità di una trascrizione manuale, ma non spiega ogni evento. Un operatore potrebbe dover selezionare un codice di causa, confermare un cambiamento sostanziale o registrare un'osservazione sulla qualità. Una buona raccolta dei dati combina quindi l'automazione con un'interazione umana semplice e ben definita, aggiungendo significato.
Il design dovrebbe rendere visibili le correzioni piuttosto che sovrascrivere silenziosamente un registro precedente. Le squadre necessitano inoltre di regole per la sincronizzazione dell’orologio, l’operazione in modalità offline, i diritti di accesso e chi approva le modifiche ai codici dei motivi o ad altri dati master.

PDCS rispetto a PLC, SCADA, historian e MES
A PLC comando l'attrezzatura secondo la sua logica. SCADA supervisa i processi industriali e segnala eventuali allarmi, tendenze e controlli. archivio dati storici riserva i valori del processo cronologico. Un PDCS si concentra sulla raccolta degli eventi e delle misurazioni di produzione e sulla fornitura di un contesto sufficiente per un utilizzo operativo. sistema di esecuzione della produzione (MES) ha un ruolo più ampio nella coordinazione e nella registrazione dei lavori di produzione. Queste funzioni possono sovrapporsi in un singolo prodotto, pertanto i nomi da soli non definiscono il limite del sistema.
Che cosa può fare un produttore con i dati?
I dati raccolti in modo affidabile possono supportare i report di cambio turno, l’analisi dei periodi di inattività, i controlli di tracciabilità e misure come: OEE. Questi output necessitano ancora di regole concordate. Un conteggio è utile solo se il team sa se include i rifiuti; un report sul tempo di inattività richiede definizioni coerenti per le fermate pianificate, le microfermate e i cambi di turno. Più dati non significa automaticamente decisioni migliori.
Cosa dovrebbe essere pianificato prima dell’attuazione?
- Partite dalle domande operative o dai report necessari all'impianto, specificando poi i dati minimi richiesti.
- Mappare ogni segnale sorgente o ingresso manuale a un asset, una definizione di evento, un'unità e un proprietario.
- Verificare la qualità dei dati durante i turni reali, includendo i tempi di inizio e di fine, i reset dei conteggi, le informazioni mancanti e le interruzioni della rete.
- Accettiamo la scelta relativa al luogo di archiviazione dei dati, alla modalità di revisione delle correzioni e al sistema che detiene ciascun identificativo di produzione.
- Testare il passaggio ai MES o la segnalazione con operatori, ingegneri e team qualità prima di espandere la soluzione a altre linee.
Per ulteriori informazioni sulla layer di connessione, vedere Connettività della macchina Accevo. Il Riassunto ISA-95 offre un modello più ampio su come i sistemi di controllo e di gestione della produzione scambiano informazioni.