L'integrazione MES per una linea di confezionamento collega gli ordini di produzione con l'esecuzione della linea, per poi restituire i dati relativi alla produzione effettiva, agli eventi e alla tracciabilità ai sistemi che ne hanno bisogno. Un progetto funzionale definisce chi è il titolare di ciascun elemento di dati, le modalità di comunicazione delle apparecchiature e ciò che gli operatori dovrebbero visualizzare in caso di malfunzionamento di un'interfaccia.
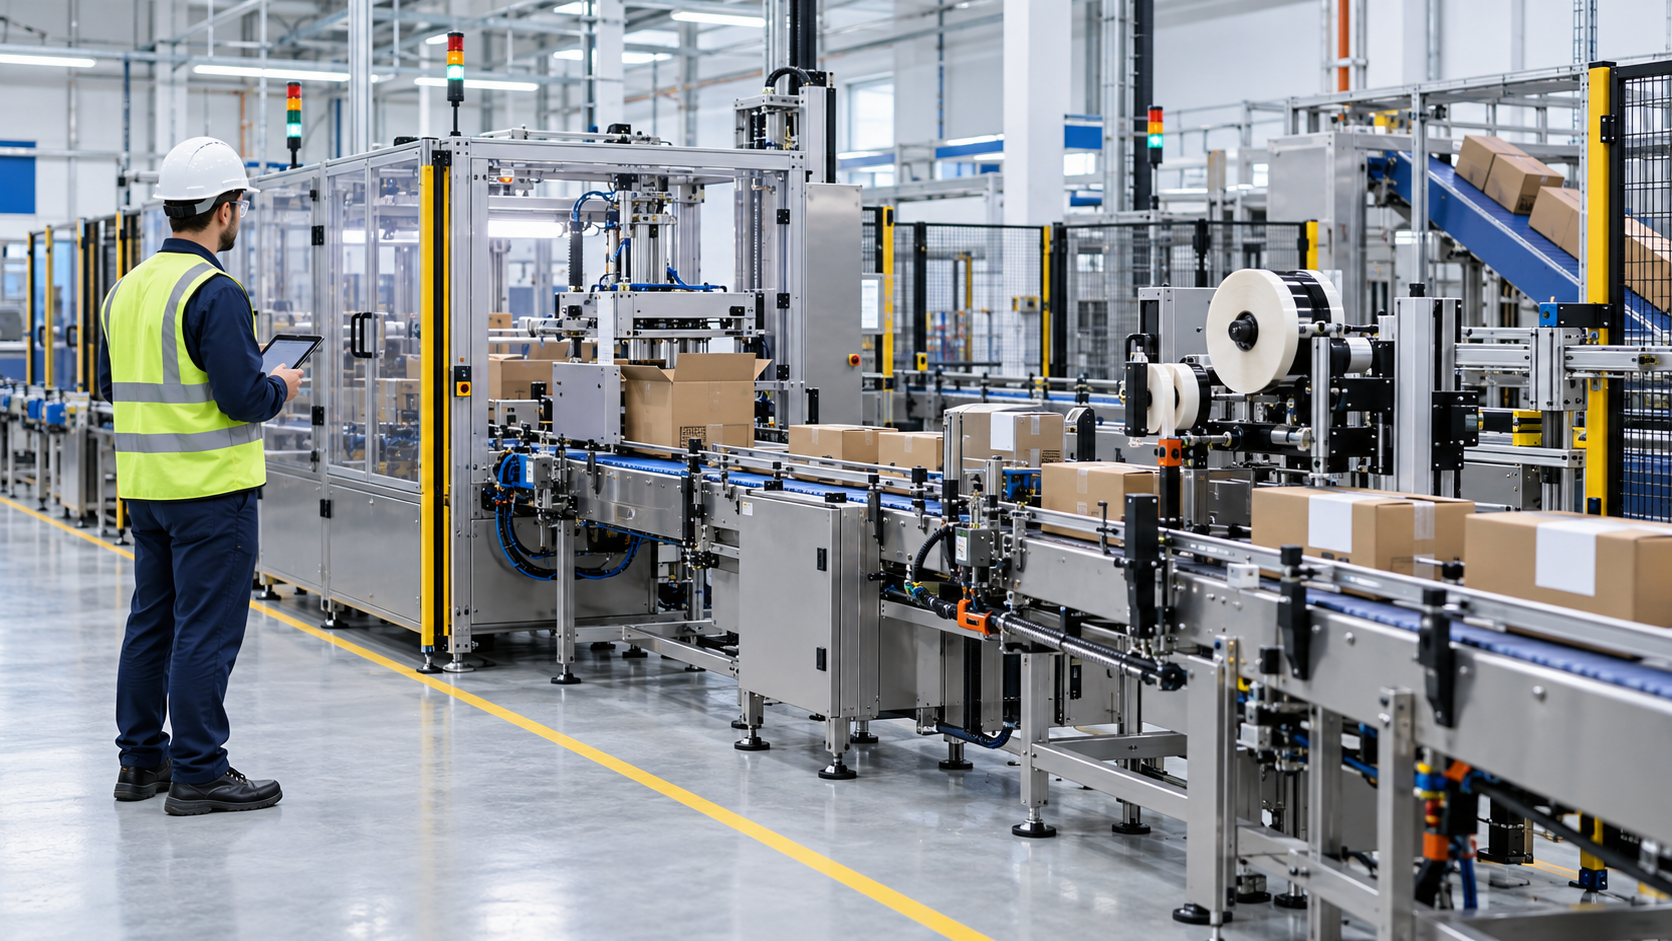
Quali linee di confezionamento sono collegate tramite l'integrazione MES
Un'integrazione MES collega l'ordine di produzione e la definizione del prodotto alle attività in linea. Il MES può inviare un lavoro rilasciato, istruzioni di lavoro o parametri approvati. I controlli delle macchine segnalano lo stato, i conteggi e gli eventi definiti. I controlli di qualità e le fasi di autorizzazione della linea possono indicare se il lavoro può procedere. Al termine del processo, il MES può restituire le quantità effettive e lo stato della produzione all’ERP o ad altri sistemi, se l’ambito dell’interfaccia li include.
Ciò non significa che il MES debba controllare direttamente ogni movimento della macchina. I PLC e i controllori delle macchine mantengono la responsabilità del controllo locale e della sicurezza delle apparecchiature. Un MES può emettere un ordine di lavoro o una serie autorizzata di parametri di produzione, mentre il livello di controllo verifica ciò che l’apparecchiatura è in grado di accettare.
Un flusso di dati tipico
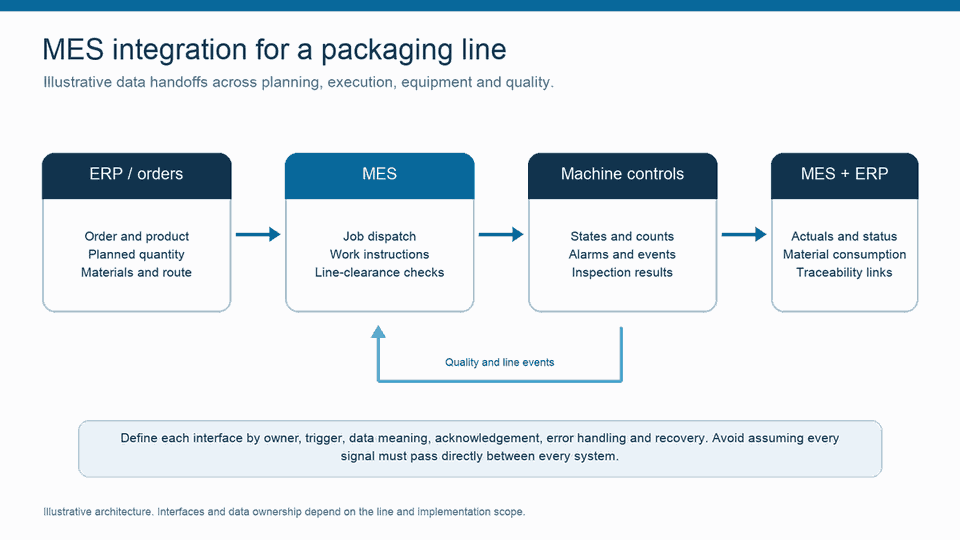
Un progetto può iniziare con quattro passaggi di consegne:
- Da ERP a MES: codice ordine, prodotto, quantità prevista, percorso, materiale e dati di pianificazione inclusi nell'ambito dell'interfaccia.
- Da MES alla riga: attività rilasciate, istruzioni di lavoro, controlli sui materiali o parametri approvati, laddove le attrezzature e il processo consentano tale scambio.
- Linea verso il MES: stato della macchina, numero di pezzi prodotti, scarti, eventi di fermo macchina, risultati delle ispezioni o allarmi selezionati in base al caso d'uso.
- Da MES a ERP o sistemi di gestione della qualità: stato di completamento, quantità effettive, consumo di materiale, sospensioni o altri risultati concordati.
Concordare il significato di ogni stato. “Completato”, ad esempio, potrebbe significare che la macchina ha terminato un ciclo, che il MES ha chiuso l’operazione o che l’ordine ha raggiunto una fase di riferimento per la rendicontazione. Assegnare a ogni stato un responsabile chiaro e una regola di transizione.
Utilizzate gli standard laddove siano appropriati
ISA-95 fornisce modelli per lo scambio di informazioni tra le funzioni aziendali e le operazioni di produzione. Può aiutare i team a definire i confini tra gli ordini aziendali e l'esecuzione in officina prima di progettare le singole interfacce.
Per le attrezzature di confezionamento, PackML definisce gli stati comuni delle macchine e il flusso operativo. Il modello OPC UA PackML può fornire alle macchine un’interfaccia più uniforme per lo stato, gli allarmi e i comandi. È opportuno considerarlo come un’opzione da valutare durante la revisione delle apparecchiature, non come un requisito obbligatorio per ogni linea di confezionamento. I sistemi di controllo legacy potrebbero richiedere un gateway, un’interfaccia OEM o una connessione progettata separatamente.
Sei controlli di progettazione da effettuare prima di collegare la linea
- Individuare una fonte autorevole. Identificare a quale sistema appartengono l’ordine, la versione del prodotto, il lotto del materiale, lo stato della linea, il conteggio della produzione e la decisione sulla qualità.
- Attrezzature di magazzino. Registrare il tipo di controller, i protocolli disponibili, i gateway esistenti, la qualità del segnale ed eventuali vincoli legati al produttore (OEM) o al sito.
- Concordare il modello di dati. Definire i nomi delle macchine, le unità di misura, i fusi orari, gli identificatori di lotto e di ordine, la semantica di conteggio e le transizioni di stato.
- Specificare il percorso di errore. Stabilire in che modo l'interfaccia segnala dati obsoleti, comandi rifiutati, messaggi duplicati, interruzioni di rete e ripristino. Gli operatori devono poter disporre di informazioni chiare sullo stato del sistema e di indicazioni sicure sul passo successivo da compiere.
- Indicare esplicitamente i permessi dei comandi. Indicare quale sistema può inviare ciascun comando o parametro, in che modo il controller lo convalida e come gli utenti autorizzano una modifica.
- Verifica l'intero flusso di lavoro. Includere la produzione normale, i cambi di produzione, i fermi di linea, gli eventi di scarto, i riavvii e le interruzioni delle comunicazioni. Tracciare lo stesso ordine attraverso i registri del MES, delle macchine e dell’ERP.
Pianificare l'implementazione sulla base di un caso d'uso a livello di linea
Scegliete una linea in cui il team possa misurare una lacuna specifica, come l’inserimento di ordini duplicati, la mancanza dei motivi di arresto o il ritardo nella segnalazione del completamento. Stabilite i valori di riferimento dei dati attuali e individuate le persone responsabili di ciascuna interfaccia. Testate il processo con eccezioni realistiche prima di estenderlo ad altre macchine o siti.
Quello di Accevo Pagina dedicata all'integrazione e alla scalabilità del MES descrive il proprio approccio all'integrazione. Per quanto riguarda il contesto del packaging, si veda soluzioni digitali per le operazioni di confezionamento e il Caso di studio sull'OEE di una linea di confezionamento. Utilizzate i dettagli dei casi di studio come esempi relativi a un singolo progetto, non come garanzia di ottenere lo stesso risultato in un altro contesto.
Domande frequenti sull'integrazione del MES con i sistemi di imballaggio
È possibile collegare macchine di diversi produttori tramite un unico sistema MES?
È possibile, a condizione che il progetto preveda interfacce funzionali e definizioni dei dati coerenti. L’impegno richiesto dipende dai controllori, dai protocolli disponibili, dall’accessibilità delle apparecchiature, dalla qualità dei dati e dal comportamento richiesto. Verificare ogni singola macchina durante la fase di analisi, anziché dare per scontato che un unico connettore sia sufficiente per l’intera linea.
Il MES sostituisce il PLC della macchina confezionatrice?
No. Il PLC o il controllore della macchina gestisce le sequenze locali e le funzioni di sicurezza. Il MES coordina il flusso di lavoro produttivo e scambia con il livello di controllo dati definiti relativi a commesse, stati e risultati.
Quali dati dovrebbe inviare una linea di confezionamento al MES?
Scegliere i dati che supportano un flusso di lavoro o un processo decisionale ben definito. Tra i dati più comuni figurano lo stato di funzionamento, il numero di articoli conformi e di quelli scartati, gli allarmi selezionati, gli identificativi degli ordini e i risultati delle ispezioni. Definire la frequenza di raccolta e la fonte a livello di apparecchiatura.
Un'integrazione di successo inizia con un piccolo contratto esplicito tra ciascun sistema: proprietario, trigger, campi, risposta e ripristino. Una volta che i team hanno concordato tale contratto, possono testare la linea come un unico processo di produzione anziché come un insieme di interfacce scollegate tra loro.
L'integrazione dei dati consente il trasferimento delle informazioni di produzione tra i sistemi; l'analisi utilizza dati contestualizzati per individuare modelli e orientare le decisioni. I due aspetti sono complementari: un'analisi utile dipende da flussi di dati affidabili. Per quanto riguarda l'analisi, consulta il nostro Guida all'analisi dei dati di produzione.
