

El OEE de la línea de envasado utiliza la producción, el tiempo de funcionamiento y los productos rechazados para identificar la capacidad de producción perdida. Para que el dato resulte útil, define primero los límites de la línea y la política de tiempos; a continuación, distingue entre las paradas y los cambios de línea, por un lado, y la reducción de velocidad, las microparadas y la pérdida de calidad, por otro.
Qué medidas del OEE se toman en una línea de envasado
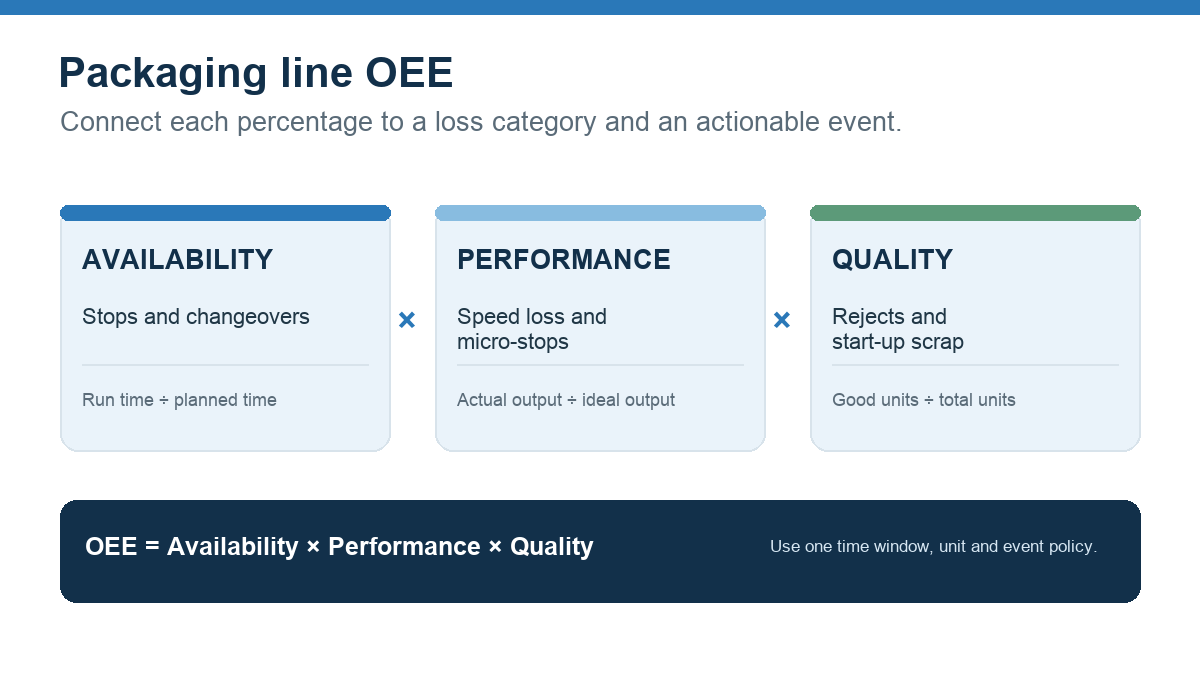
La eficacia global de los equipos (OEE) combina tres índices: disponibilidad × rendimiento × calidad. Un cálculo habitual consiste en dividir el tiempo de funcionamiento entre el tiempo de producción previsto para obtener la disponibilidad; comparar la producción real con el ritmo ideal aprobado para obtener el rendimiento; y dividir la producción en buen estado entre la producción total para obtener la calidad. La conocida fórmula se explica en el Guía sobre los factores del OEE; ISO 22400-2 ofrece un marco más amplio para los indicadores clave de rendimiento (KPI) de las operaciones de fabricación.
Una puntuación a nivel de línea solo es comparable cuando el límite de medición está claro. Decide si el KPI abarca una sola máquina, una línea de envasado conectada o una orden de producción completa. Si una llenadora, una encajadora, una etiquetadora y una empaquetadora funcionan a ritmos diferentes, identifica el cuello de botella e indica cómo se contabiliza la producción de la línea. No sumes los porcentajes a nivel de máquina y denomines al resultado «OEE de la línea».
Definir el tiempo previsto, las paradas y los cambios de operación
Anota el intervalo de producción antes de realizar la medición. Las pausas planificadas, el tiempo sin pedidos, el mantenimiento, la limpieza y los cambios de producto pueden tratarse de forma diferente según las distintas plantas o informes. Establezca una regla que se ajuste a la pregunta, anótela junto al resultado y aplíquela de forma coherente. Si los cambios de producto se incluyen en el tiempo de producción planificado, reducen la disponibilidad; si se excluyen, no aparecerán como una pérdida de OEE. Cualquiera de las dos opciones puede ser útil, pero mezclar ambas hace que las comparaciones resulten engañosas.
En una línea de envasado, utiliza los registros de incidencias para distinguir entre averías, esperas de materiales, puesta a punto y cambio de formato, limpieza de la línea, retención por motivos de calidad y otras categorías aprobadas. Mantén el conjunto más reducido posible de códigos de motivo. Una lista extensa que los operarios no puedan aplicar de forma coherente genera una precisión engañosa.
No consideres cada parada de una máquina como una parada de la línea. Una breve interrupción en una máquina puede compensarse mediante la acumulación o el almacenamiento en búfer; sin embargo, ese mismo incidente puede provocar la parada de la máquina limitante y detener toda la línea. Registra el incidente en el nivel necesario para explicar la pérdida de producción de productos en buen estado.
Distinguir entre la pérdida de velocidad y las micropausas
Se produce una pérdida de rendimiento cuando la producción se sitúa por debajo del ritmo ideal acordado, lo que incluye ciclos lentos e interrupciones breves. En una línea de envasado, las causas pueden ser atascos repetidos, fallos en los sensores, problemas en la alimentación del producto, máquinas sin suministro o atascadas, y ajustes de velocidad inferiores al ritmo aprobado para ese producto y formato.
Utiliza una velocidad ideal específica para cada producto y formato, con una fuente documentada. Una única velocidad máxima copiada de la placa de características de una máquina puede distorsionar el resultado si la limitación real se encuentra en una fase posterior del proceso o si en la tirada se utiliza una configuración diferente de envase, etiqueta o embalaje. Comprueba que los contadores utilicen la misma unidad y la misma base temporal.
Establece un umbral coherente para registrar las paradas breves y revisa también los incidentes que se sitúen justo por debajo de dicho umbral. De lo contrario, es posible que el mayor número de interrupciones breves no aparezca en el informe de pérdidas. Combina los estados de las máquinas con los códigos de motivo del operario cuando sea necesario el contexto humano, y marca los incidentes desconocidos como «desconocidos» hasta que se verifique la causa.
Establecer normas claras sobre el rechazo y la reelaboración
La calidad se mide comparando las unidades buenas con el total de unidades. Define cómo se tienen en cuenta en el cálculo los productos rechazados, las repeticiones, los desechos de puesta en marcha, las muestras y las unidades retenidas. Utiliza un punto de recuento coherente: por ejemplo, los envases aceptados y aptos para la venta al final del límite definido de la línea de producción. No se puede comparar un recuento procedente de la encajadora con las cajas en buen estado que salen de la empaquetadora, a menos que las reglas de conversión y rechazo estén claras.
En el caso del envasado farmacéutico, el objetivo de OEE no debe prevalecer sobre los controles aprobados. Un cambio de línea más rápido solo resulta útil cuando la limpieza necesaria, el vaciado de la línea, la conciliación de etiquetas y la verificación de calidad se siguen realizando según los procedimientos de la planta. Es importante realizar un seguimiento de la duración y el origen de las pérdidas derivadas del cambio de línea, de modo que las medidas de mejora puedan centrarse en la preparación y en los pasos repetibles sin omitir los controles.
Ejemplo ilustrativo de pérdidas en una línea de envasado
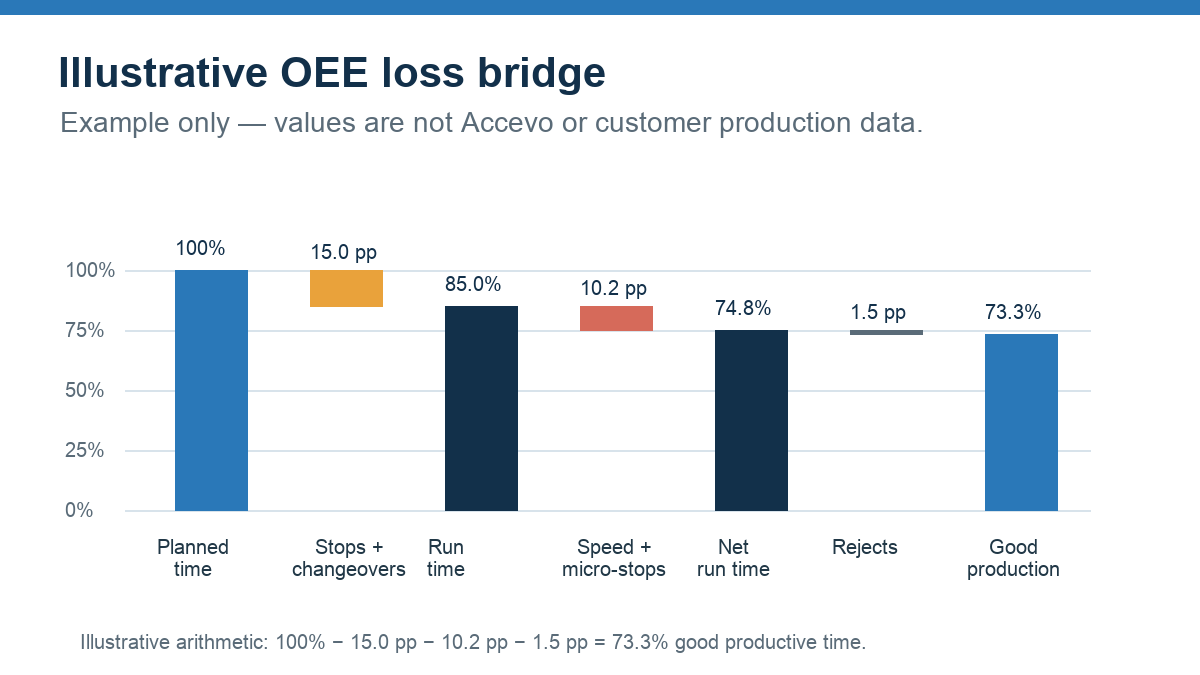
El gráfico siguiente muestra un ejemplo de «puente aritmético» entre el tiempo planificado y el tiempo productivo efectivo. Se trata únicamente de un ejemplo ilustrativo, no de datos de producción de Accevo ni de los clientes: una ventana planificada de 480 minutos pierde 72 minutos por paradas y cambios de producción, 49 minutos de producción equivalente debido a la velocidad y a las microparadas, y unos 7 minutos de producción equivalente de productos aceptables debido a los rechazos. Esto deja aproximadamente 352 minutos de tiempo productivo válido, es decir, el 73,3 % del tiempo planificado. Para calcular su propio factor OEE, debe utilizar el tiempo de funcionamiento medido, el recuento total y el recuento de productos válidos.
Utiliza el desglose de pérdidas para elegir una acción
- Comprueba que el intervalo de tiempo, el límite de la línea, la unidad y la tasa ideal sean correctos.
- Clasifica las pérdidas en función del tiempo perdido o de la producción perdida, y no solo por el número de incidentes.
- Comprueba la pérdida máxima comparándola con los eventos de la máquina y las notas del operario.
- Acordar una medida correctiva y designar a una persona responsable; mantener intactos los controles de calidad del producto.
- Revisa las mismas definiciones de los KPI y los eventos tras el cambio.
Un simple porcentaje de OEE no indica a un equipo qué debe cambiar. El historial de incidencias, las hipótesis sobre las tasas y las normas de calidad explican por qué ha variado. Véase el informe de Accevo sobre Seguimiento del rendimiento del OEE, su supervisión de microparadas y la guía sobre Integración del sistema MES en las líneas de envasado. Para ver un ejemplo de procesamiento por lotes con los mismos factores, consulta Cómo calcular el OEE en los procesos de lotes farmacéuticos.
Preguntas sobre el OEE de la línea de envasado
¿Debería contabilizarse el tiempo de cambio de serie como tiempo de inactividad de la OEE?
Eso depende de la regla de «tiempo de producción planificado» que se utilice para el KPI. Indica si los cambios de línea incluidos reducen la disponibilidad y evita comparar resultados calculados con reglas de denominador diferentes.
¿Las micropausas suponen una pérdida de disponibilidad o de rendimiento?
Utiliza el umbral de eventos y el método de cálculo establecidos por la web. Muchos equipos consideran que las pequeñas paradas suponen una pérdida de rendimiento, pero la consistencia y la visibilidad de los eventos son más importantes que la etiqueta que se les asigne.
¿Puedo comparar el OEE entre productos o líneas de producción?
Solo cuando el límite, la política temporal, las tasas ideales, las unidades y las normas de producción de bienes sean compatibles. De lo contrario, compara cada producto o línea con su propia referencia coherente.
¿Qué es lo que debería mejorar primero?
Empieza por la mayor fuente verificada de pérdida de producción. Un análisis de Pareto por tiempo o unidades equivalentes ayuda a distinguir unas pocas paradas prolongadas de las interrupciones breves y frecuentes, las pérdidas recurrentes de velocidad o los productos rechazados.
