Un parametro critico di processo (CPP) è una variabile di processo la cui variazione può influire su un attributo critico di qualità e che, pertanto, deve essere monitorata o controllata. Nella produzione farmaceutica, la classificazione dipende dal prodotto e dal processo: la temperatura, il tempo di miscelazione o la pressione non costituiscono automaticamente un CPP solo perché il team li misura.
Illustrazione generata dall'intelligenza artificiale. Non raffigura una struttura di Accevo né quella di un cliente.
Parametri critici di processo e attributi critici di qualità
ICH Q8(R2) definisce un CPP in base all'effetto della sua variabilità su un attributo critico di qualità (CQA). Un CQA è una proprietà fisica, chimica, biologica o microbiologica che deve rimanere entro un limite, un intervallo o una distribuzione appropriati per garantire la qualità desiderata del prodotto.
I team addetti allo sviluppo dei processi e alla qualità analizzano la relazione tra un parametro e un attributo. Si avvalgono delle conoscenze relative ai processi, degli esperimenti e della valutazione dei rischi per stabilire se il parametro sia critico e come controllarlo. Una variabile che incide sulla produttività o sulla protezione delle apparecchiature può comunque richiedere attenzione, anche se la sua relazione con un CQA non la rende un CPP.
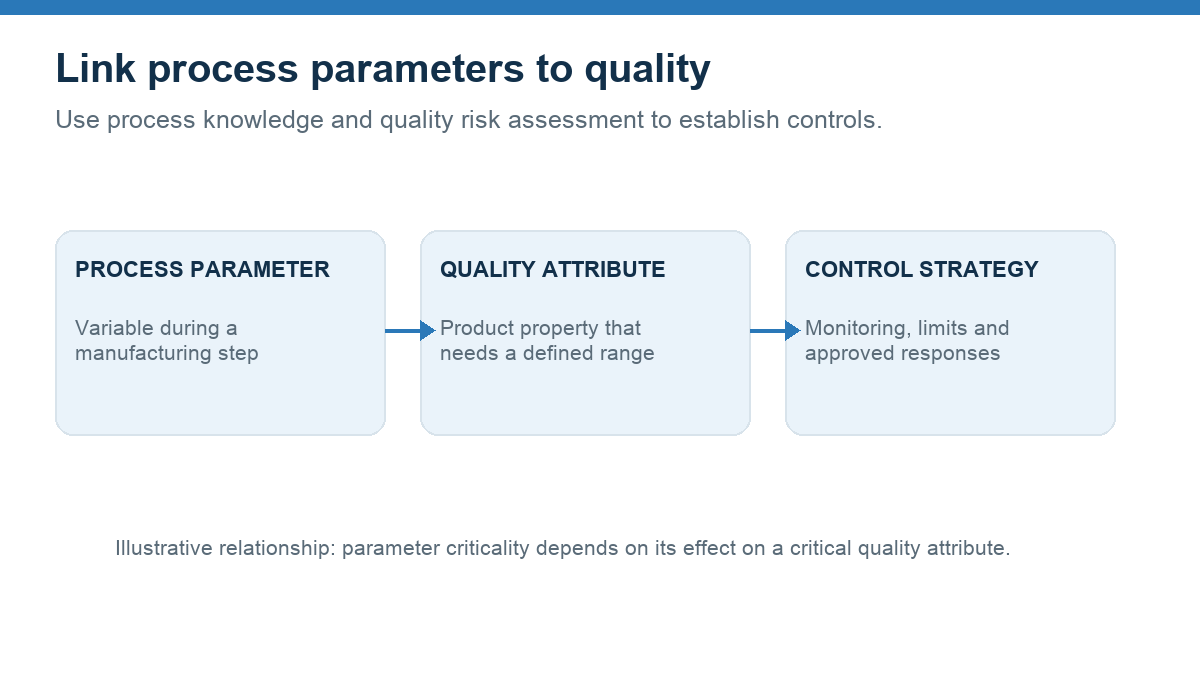
Rapporto illustrativo. La classificazione di un parametro dipende dalle prove relative al prodotto e al processo specifici.
Esempi di potenziali CPP nel settore farmaceutico
Gli esempi riportati di seguito costituiscono punti di partenza illustrativi per una valutazione. Non si tratta di classificazioni né di limiti operativi relativi a un prodotto reale. Un sito deve stabilire il nesso con i propri CQA e con il proprio processo:
-
Miscelazione: Potrebbe essere opportuno valutare il tempo di miscelazione o la velocità delle apparecchiature, oltre all’uniformità della miscela e del contenuto.
-
Granulazione ed essiccazione: La portata di spruzzatura, la temperatura in ingresso o il tempo di essiccazione potrebbero richiedere un’analisi approfondita, insieme al contenuto di umidità e alle proprietà del prodotto a valle.
-
Compressione delle compresse: La forza di compressione potrebbe meritare di essere studiata insieme alle proprietà meccaniche e alla dissoluzione.
-
Funzionamento del bioreattore: Il pH, la temperatura o l’ossigeno disciolto potrebbero richiedere un’analisi insieme alle caratteristiche rilevanti relative alla qualità del prodotto.
La stessa variabile può assumere un ruolo diverso in un’altra formulazione, in un altro ciclo tecnologico o su un’altra scala. È opportuno esaminare le possibili interazioni tra le variabili piuttosto che attribuire un grado di criticità sulla base di un elenco generico.
Come i team identificano i parametri critici dei processi
-
Definire gli attributi di qualità del prodotto: documentare le caratteristiche e gli obiettivi di qualità relativi al prodotto.
-
Operazioni delle unità cartografiche: elencare le caratteristiche dei materiali, i parametri di processo, le attrezzature e i punti di misurazione per ciascuna fase.
-
Valutare il rischio: utilizzare le conoscenze scientifiche e i dati disponibili per stabilire l’ordine di priorità dei potenziali effetti sui CQA.
-
Relazioni di studio: utilizzare esperimenti adeguati, conoscenze pregresse e dati di processo per analizzare effetti e interazioni.
-
Definire i controlli: monitoraggio dei documenti, intervalli operativi, responsabilità e misure da adottare in caso di scostamenti nella strategia di controllo.
-
Analisi lungo l'intero ciclo di vita: aggiornare la valutazione secondo la procedura di modifica del sito qualora si verifichino cambiamenti relativi alle conoscenze, ai materiali, alle dimensioni o alle attrezzature.
La progettazione degli esperimenti può aiutare i team a studiare diversi fattori e le loro interazioni. I lotti storici possono fornire un contesto, ma le correlazioni da sole potrebbero non essere sufficienti a stabilire una relazione causale. Il Aspetti da considerare relativi alle linee guida ICH Q8/Q9/Q10 esamina il rapporto tra criticità dei parametri, attributi di qualità e gestione del rischio di qualità.
Intervalli operativi, limiti e spazio di progettazione
Un team definisce l’intervallo operativo di un parametro sulla base dei dati di sviluppo disponibili, della capacità di misurazione e della strategia di controllo approvata. La norma ICH Q8 descrive un intervallo accettabile e comprovato per un singolo parametro, a parità di valori degli altri parametri. Uno spazio di progettazione tiene conto delle combinazioni e delle interazioni tra le variabili ed è soggetto a valutazione e approvazione da parte delle autorità regolatorie. Né un esempio generico né le impostazioni predefinite delle apparecchiature stabiliscono un intervallo approvato per un prodotto specifico.
Documentare il parametro, l'unità di misura, il punto di misurazione, la frequenza di campionamento, l'intervallo applicabile e la risposta quando un valore rilevato non rientra nelle condizioni previste. I responsabili della qualità e dei processi devono valutare le eccezioni attenendosi alle procedure del sito e tenendo conto del contesto specifico del prodotto.
Monitoraggio di un CPP durante la produzione
Gli operatori e i tecnici possono avvalersi di sistemi di controllo, strumenti calibrati, registri storici di processo e registrazioni dei lotti per monitorare le variabili di processo. A seconda del progetto approvato, un sistema può raccogliere letture, visualizzare un andamento, avvisare un operatore o registrare un’eccezione da esaminare. La strategia di controllo determina cosa misurare e come reagire; un semplice pannello di controllo non garantisce di per sé il controllo.
Il grafico riportato di seguito contiene valori di lettura fittizi, riportati esclusivamente a scopo illustrativo di una serie temporale. Non mostra un intervallo convalidato, un processo del cliente né un limite operativo raccomandato. Un team di produzione confronterebbe le misurazioni qualificate con i propri limiti approvati e condurrebbe un’indagine secondo le proprie procedure.
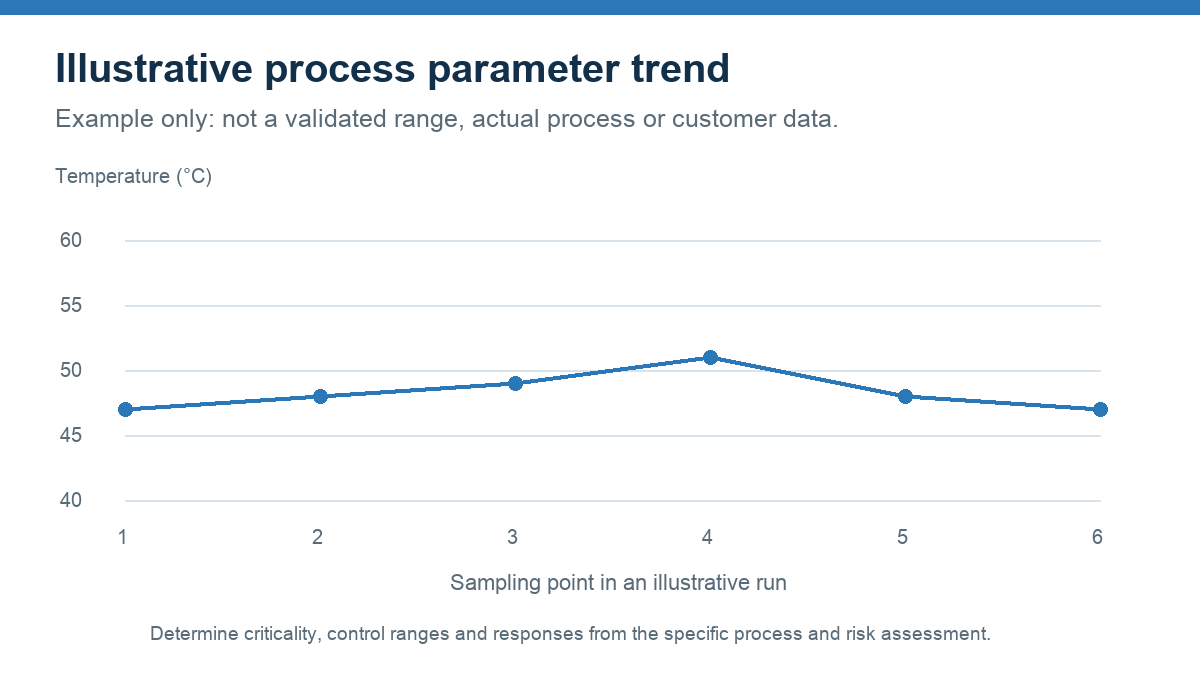
I valori sono puramente indicativi. Non si tratta di dati misurati relativi all'impianto né di un intervallo di funzionamento convalidato.
In che modo il MES e i registri di lotto elettronici supportano i flussi di lavoro del CPP
Un sistema MES può guidare gli operatori attraverso le fasi di produzione definite e acquisire valori o eventi provenienti dal personale e dalle apparecchiature collegate, laddove l’interfaccia e il flusso di lavoro ne consentano l’utilizzo. Una documentazione elettronica di lotto può raccogliere le prove necessarie per la revisione, inclusi i valori registrati, le eccezioni e le azioni degli operatori. Il sistema di automazione e le procedure del sito mantengono le responsabilità loro assegnate in materia di controllo delle apparecchiature e decisioni relative alla qualità.
Prima di collegare un parametro a un flusso di lavoro a lotti, concordare lo strumento di origine, l’unità di misura, il timestamp, l’associazione al lotto, la frequenza prevista dei dati e l’azione da intraprendere in caso di valori mancanti, in ritardo o fuori intervallo. Verificare in che modo la sede gestirà le correzioni, le sostituzioni delle apparecchiature e le interruzioni del sistema. Esplorare il differenza tra MES ed EBR, il Guida all'integrazione del MES nel settore farmaceutico e di Accevo Panoramica sul software per la produzione farmaceutica.
Domande frequenti sul CPP
Ogni parametro di processo è un CPP?
No. Un CPP è identificato dall’effetto della sua variabilità su un CQA e dalla conseguente necessità di monitorarlo o controllarlo. Altri parametri possono comunque essere importanti per la sicurezza, le prestazioni o il funzionamento delle apparecchiature.
Un CPP può cambiare nel corso del ciclo di vita del prodotto?
I team possono rivalutare la criticità e i controlli man mano che cambiano le conoscenze relative ai processi o le condizioni operative. Utilizzare i processi di gestione dei rischi relativi alla qualità e di gestione delle modifiche del sito e valutare gli obblighi normativi applicabili.
I registri elettronici garantiscono la conformità?
No. La conformità dipende dall’uso previsto, dai requisiti applicabili, dalla configurazione del sistema, dalle procedure e dalla documentazione. Le registrazioni elettroniche costituiscono una parte del sistema di qualità del sito.
